Jak działa drukarka 3D? Technologia, proces i zastosowania
Drukarka 3D zamienia cyfrowy plik w fizyczny przedmiot – warstwa po warstwie, bez form i matryc. To technologia, która przez lata była domeną laboratoriów i fabryk, a dziś stoi na biurkach w domach zwykłych ludzi. Jeśli chcesz zrozumieć, jak to działa od środka – od modelu na ekranie do gotowej części w dłoni – ten artykuł da Ci rzetelną odpowiedź.
Najważniejsze informacje z tego artykułu:
- Drukarka 3D buduje przedmioty warstwa po warstwie na podstawie cyfrowego modelu, co odróżnia ją od tradycyjnych metod obróbki skrawaniem czy odlewania.
- Najpopularniejsza technologia domowa to FDM, która topi plastikowy filament i odkłada go ścieżkami tworzącymi kolejne warstwy wydruku.
- Drukarki żywiczne (SLA, DLP, MSLA) utwardzają ciekłą żywicę światłem UV i dają wyższą szczegółowość niż FDM, lecz wymagają więcej pracy po wydruku.
- Czas i jakość wydruku zależą przede wszystkim od grubości warstwy, orientacji modelu i ustawień slicera, a nie tylko od sprzętu.
- Druk 3D ma realne ograniczenia – widoczne warstwy, konieczność podpór przy nawisach i niższą wytrzymałość w osi pionowej – które warto znać przed zakupem.
Jak działa drukarka 3D – zasada wytwarzania przyrostowego
Drukarka 3D buduje przedmiot przez nakładanie materiału warstwa po warstwie, zamiast go odejmować – jak w frezowaniu – albo zalewać formę – jak w odlewaniu. Każda warstwa to cienki przekrój gotowego obiektu. Nałożone jedna na drugą tworzą bryłę.
Brzmi prosto, ale w środku dzieje się sporo. Żeby to zrozumieć, wyobraź sobie, że kroisz bochenek chleba na plastry, a potem budujesz go z powrotem – z tym że każdy plaster możesz uformować dokładnie tak, jak potrzebujesz. Drukarka robi dokładnie to, tyle że w odwrotnej kolejności i z materiału, który sam twardnieje lub zestala się w odpowiednim miejscu.
Technicznie rzecz biorąc, druk 3D to nie jedna technologia, lecz grupa procesów zwanych wytwarzaniem przyrostowym. Norma ISO/ASTM 52900:2021 wyróżnia siedem kategorii, między innymi ekstruzję materiału, fotopolimeryzację w wannie i spiekanie w złożu proszkowym. Łączy je jedno – cyfrowy model i selektywne łączenie materiału dokładnie tam, gdzie jest potrzebny.
To ostatnie ma znaczenie środowiskowe: badania wykazały, że tylko około 68% materiału wprowadzonego do procesu trafia do gotowego produktu – reszta to podpory, odpady i straty przy starcie. Mimo to druk 3D może zużywać od 41% do 64% mniej energii niż produkcja przemysłowa z zagranicznym transportem, jeśli liczysz cały cykl życia produktu.
Jeśli chcesz dowiedzieć się więcej o tym, czym jest druk 3D i na czym polega ta technologia od podstaw, warto zajrzeć do obszerniejszego omówienia, które tłumaczy co to jest druk 3D i na czym polega.
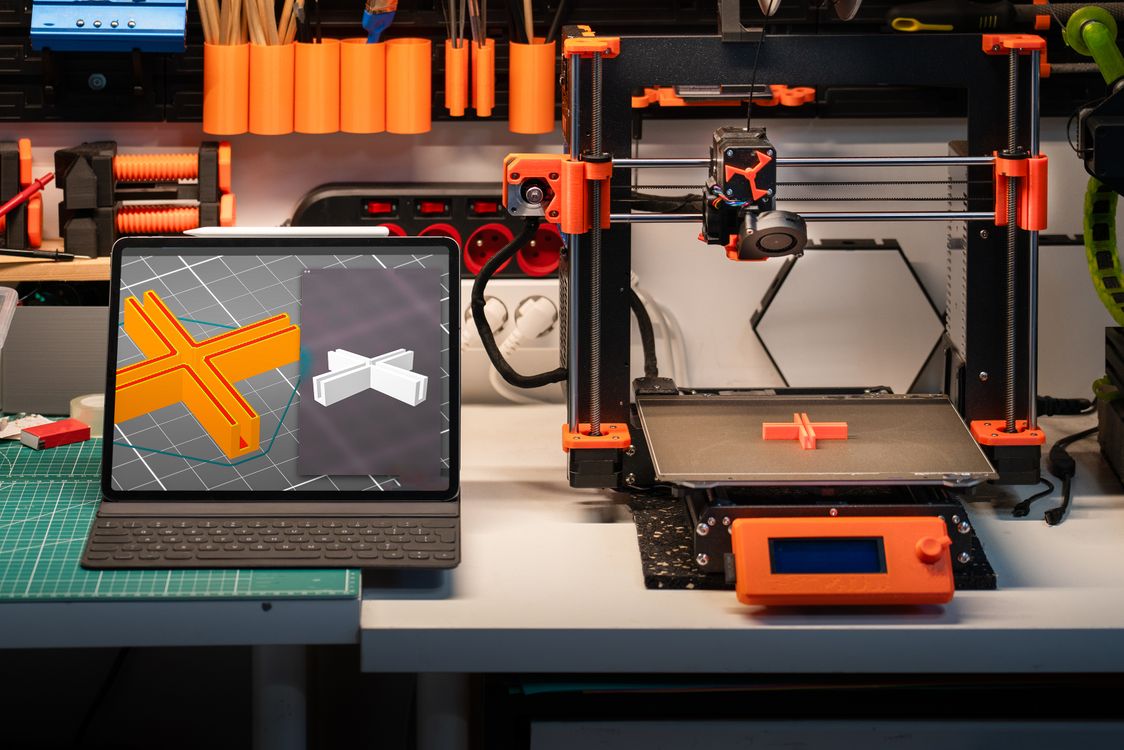
Jak przebiega cały proces – od pliku do gotowego wydruku?
Zanim drukarka wykona choćby jeden ruch, musi dostać precyzyjne instrukcje. Cały łańcuch wygląda tak:
- Model 3D – zaczyna się od cyfrowej bryły zaprojektowanej w programie CAD (np. Fusion 360, FreeCAD) albo pobranej gotowej z repozytorium, takiego jak Printables czy Thingiverse. Nie musisz projektować samodzielnie – większości ludzi na początku to w ogóle nie dotyczy.
- Eksport do STL – model jest zapisywany jako siatka trójkątów opisujących powierzchnię bryły. To format STL, który rozumie każdy slicer.
- Slicer – to oprogramowanie, które kroi model na poziome przekroje i generuje trajektorie ruchu głowicy. Slicer nie tylko tnie – ustala też grubość warstw, wzór wypełnienia, miejsca podpór, prędkości i temperatury. Popularne programy to Bambu Studio, PrusaSlicer i Cura.
- G-code – slicer generuje plik z instrukcjami dla drukarki: dokąd jechać, z jaką prędkością, kiedy podgrzać dyszę. To prosty język maszynowy, w którym każda linia to jedno polecenie.
- Druk – drukarka wykonuje instrukcje z G-code, warstwa po warstwie, aż do ukończenia modelu.
- Obróbka końcowa – zależy od technologii. W FDM to usunięcie podpór i ewentualne szlifowanie. W druku żywicznym – mycie w izopropanolu i doświetlanie UV, bez którego wydruk pozostaje zbyt miękki i kruchy.
Grubość warstwy ma ogromny wpływ na czas druku – badania potwierdzają, że to właśnie ten parametr decyduje o czasie drukowania bardziej niż cokolwiek innego. Cieńsze warstwy dają ładniejszą powierzchnię, ale wydłużają druk proporcjonalnie.
Wskazówka: Zanim zaczniesz zmieniać zaawansowane ustawienia w slicerze, przetestuj gotowe profile dla Twojego filamentu – producenci drukarek i społeczność udostępniają sprawdzone zestawy parametrów, które dają dobry wynik od razu.
Jak działa drukarka FDM – najpopularniejsza technologia domowa?
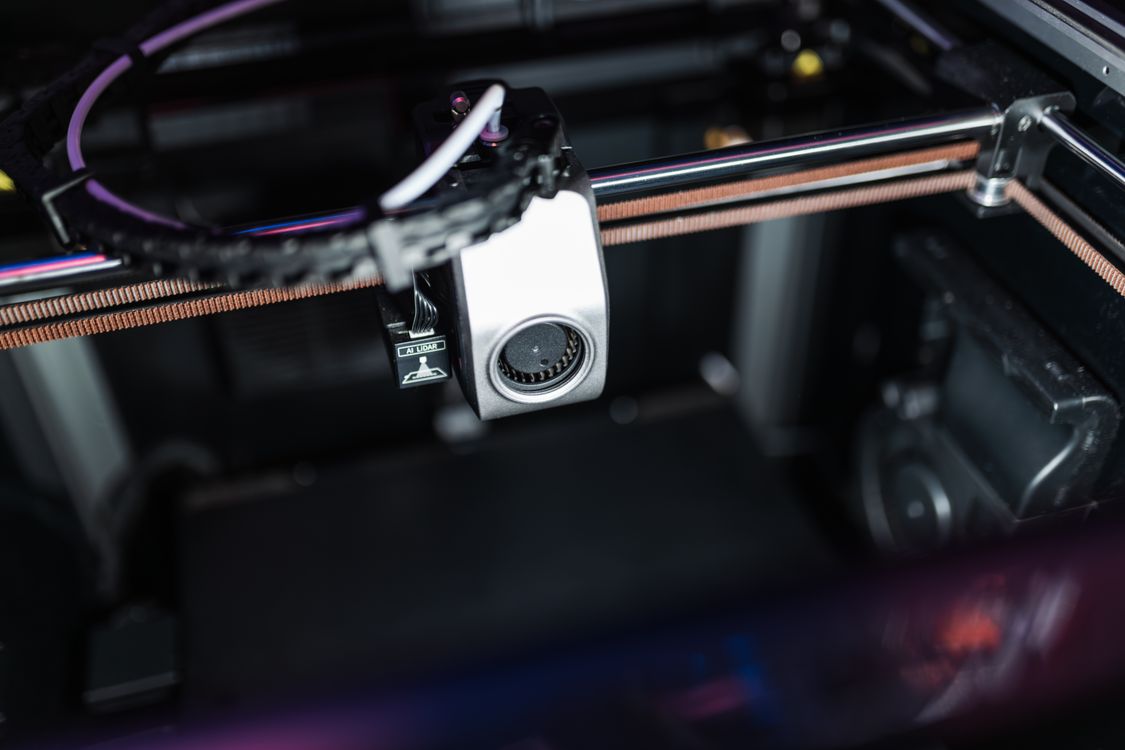
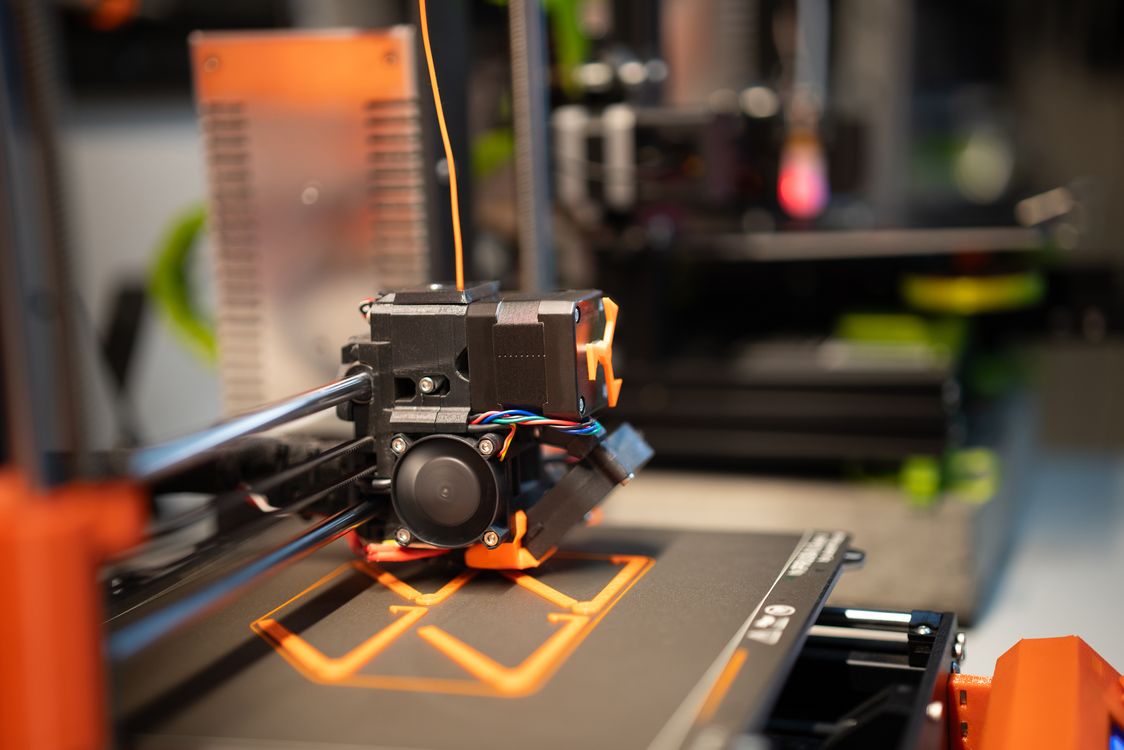
FDM (Fused Deposition Modeling), czasem nazywana FFF (Fused Filament Fabrication), to technologia, którą znajdziesz w zdecydowanej większości drukarek dostępnych dla początkujących. Działa jak pistolet do klejenia na gorąco: plastikowa nić – filament – jest wciskana do ogrzanej głowicy, topi się i wypływa przez dyszę na stół roboczy.
Z czego składa się drukarka FDM?
Warto wiedzieć, co kryje się pod obudową:
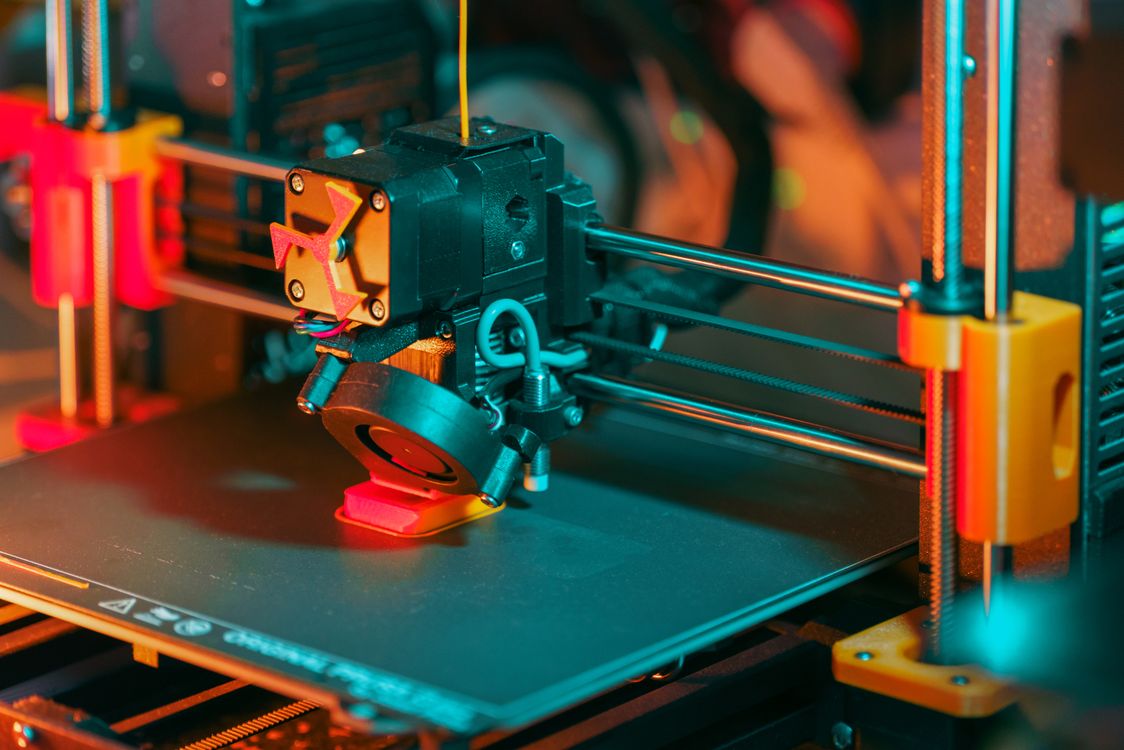
- Ekstruder – silnik z kółkiem zębatym, który chwyta filament i wtłacza go do głowicy z precyzyjną siłą.
- Hotend – ogrzewana część głowicy, w której filament się topi. Standardowy hotend V6 topi około 10–15 mm³ materiału na sekundę, co wyznacza realny limit prędkości druku.
- Dysza – otwór na końcu hotendu, przez który wypływa stopiony plastik. Standardowa ma 0,4 mm średnicy, ale można stosować 0,6 mm dla szybszych, mocniejszych wydruków kosztem drobnych detali.
- Stół roboczy – podgrzewana platforma, na której powstaje wydruk. Wyższa temperatura stołu zmniejsza skurcz materiału i ryzyko oderwania się pierwszej warstwy.
- Silniki krokowe – poruszają głowicą wzdłuż osi X i Y oraz stołem lub głowicą wzdłuż osi Z z krokowymi, precyzyjnymi ruchami.
- Elektronika sterująca – płyta główna z firmware (np. Marlin lub Klipper), która interpretuje G-code i steruje wszystkimi podzespołami.
Po opuszczeniu dyszy plastik stygnie i łączy się z sąsiednią ścieżką. To połączenie nie jest zwykłym klejeniem – zachodzi dyfuzja segmentów polimerowych przez granicę warstw, coś w rodzaju mikroskopijnego zrostu. Jakość tego połączenia zależy od tego, jak długo materiał pozostaje wystarczająco gorący w miejscu styku – dlatego chłodzenie ma znaczenie, ale zbyt agresywne wentylowanie też szkodzi.
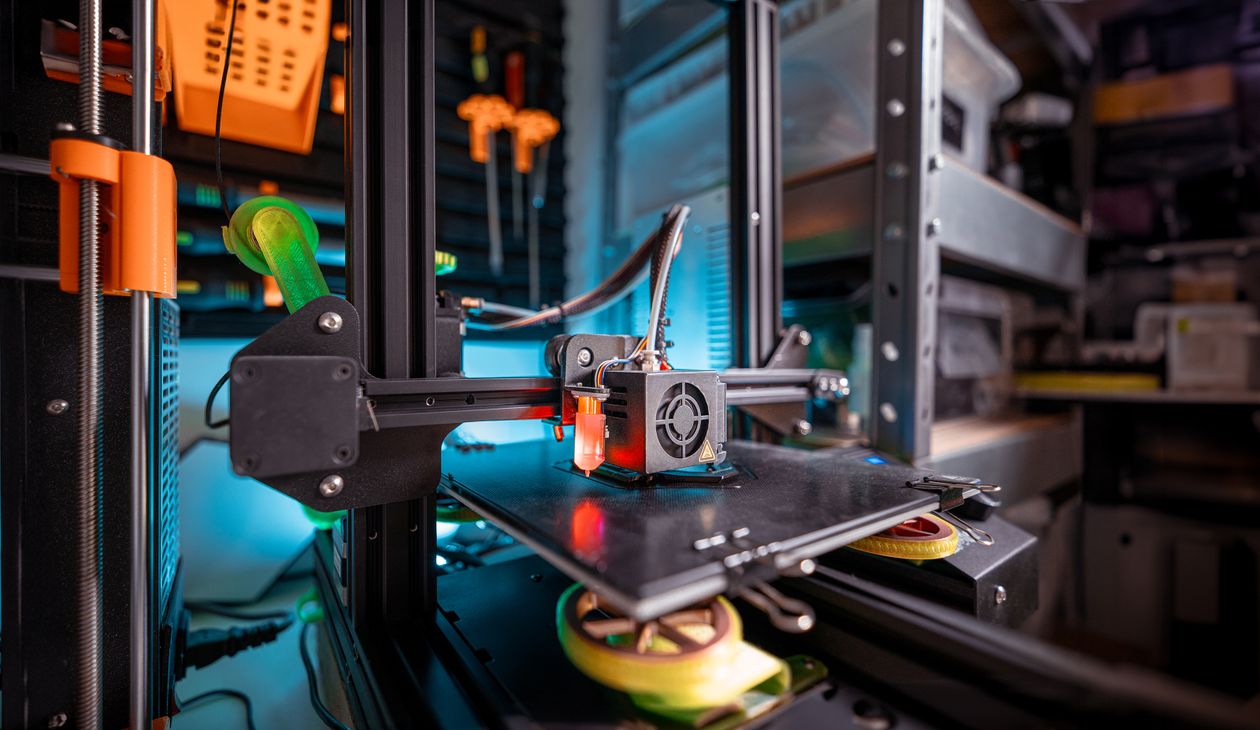
Jak wygląda drukarka 3D FDM od środka? Zwykle to otwarta lub półzamknięta rama, na której głowica jeździ na poziomej prowadnicy, a stół rusza się w górę i w dół. Część modeli ma zamkniętą komorę grzewczą – jest to ważne przy materiałach wrażliwych na skurcz, takich jak ABS czy nylon.
Anizotropia – wytrzymałość zależy od kierunku
Wydruki FDM nie są jednakowo mocne we wszystkich kierunkach – to jedna z rzeczy, które każdy powinien zrozumieć przed pierwszym projektem wytrzymałościowym. Ścieżki w płaszczyźnie XY są ze sobą zrośnięte bardzo dobrze, natomiast połączenia między kolejnymi warstwami (oś Z) bywają o kilkadziesiąt procent słabsze. Badania potwierdzają, że próbki drukowane w orientacji XY mają wyraźnie wyższą wytrzymałość na rozciąganie niż te same próbki drukowane w orientacji ZX.
Dlatego orientacja modelu na stole to decyzja projektowa, nie tylko estetyczna. Jeśli drukujesz wspornik, który będzie zginany w określonym kierunku, warto ułożyć go tak, żeby warstwy biegły prostopadle do siły, a nie równolegle z nią.
Co ciekawe, liczba obrysów (zewnętrznych ścianek) zwiększa wytrzymałość skuteczniej niż samo wypełnienie. Przejście z 2 na 4 obrysy daje lepszy efekt niż podniesienie gęstości wypełnienia z 20% do 50%, przy mniejszym zużyciu materiału.
Jak działają drukarki żywiczne – SLA, DLP i MSLA?
Drukarki żywiczne nie wytłaczają plastiku – utwardzają ciekłą żywicę światłem UV. Zbiornik jest wypełniony płynnym fotopolimerem, a platforma buduje model, unosząc się ku górze po każdej utwardzonej warstwie.
Różnica między SLA, DLP i MSLA leży w tym, jak dozowane jest światło:
- SLA – laser skanuje każdy punkt przekroju jeden po drugim.
- DLP – projektor rzuca obraz całej warstwy jednocześnie, co przyspiesza druk.
- MSLA – maska LCD przepuszcza światło przez wybrane piksele. To rozwiązanie stosowane w większości tańszych drukarek żywicznych dla użytkowników domowych.
W modelach MSLA rozdzielczość XY wyznacza rozmiar piksela ekranu LCD, a nie sama liczba K w nazwie. Ekrany 8K–12K osiągają piksel rzędu 20–30 µm, co daje bardzo wysoką szczegółowość. Warto jednak pamiętać, że ekran LCD to element eksploatacyjny – monochromatyczny wytrzymuje zwykle około 2000 godzin naświetlania.
Średni błąd wymiarowy wydruków SLA wynosi około 12%, podczas gdy FDM osiąga około 20% – tak wynika z badań porównawczych. SLA daje ostrzejsze detale i gładszą powierzchnię, ale jest bardziej wymagająca w obsłudze.
Po wydruku każda część żywiczna musi przejść przez:
- Mycie – usunięcie niewyutwardzonej żywicy w izopropanolu lub specjalnym płynie.
- Doświetlanie UV – zwiększa stopień polimeryzacji, zmienia twardość, kruchość i stabilność wymiarową. To etap, który realnie kształtuje właściwości mechaniczne wydruku.
Wskazówka: Żywica przed drukiem i po myciu jest toksyczna – podrażnia skórę i drogi oddechowe. Zawsze pracuj w rękawiczkach nitrylowych i zadbaj o wentylację pomieszczenia. Pojemniki po żywicy i zużyte rękawiczki traktuj jak odpad niebezpieczny.
Czym jest SLS i inne technologie przemysłowe?
SLS (Selective Laser Sintering) to druk w złożu proszkowym – laser spaja cząstki proszku polimerowego warstwa po warstwie, a niespieczony proszek podtrzymuje geometrię bez potrzeby stosowania oddzielnych podpór. To ogromna zaleta: można drukować bardzo skomplikowane kształty, w tym ruchome elementy złożone w jednym cyklu.
W metalowym odpowiedniku – LPBF (Laser Powder Bed Fusion) – laser topi proszek metalowy, tworząc małe jeziorko ciekłego metalu, które natychmiast krzepnie. Parametry muszą być dobrane precyzyjnie: za mało energii powoduje porowatość (ang. lack of fusion), za dużo prowadzi do głębokiego, niestabilnego jeziorka (efekt keyhole) i uwięzionych bąbli gazu.
Dlaczego SLS rzadko trafia do domów? Cena. Przemysłowe drukarki SLS kosztują od kilkudziesięciu do kilkuset tysięcy złotych, wymagają specjalnych warunków pracy i regularnej wymiany proszku. Można dowiedzieć się więcej o tym, kto wynalazł druk 3D i jak technologia ewoluowała od prototypów przemysłowych do urządzeń domowych.
Z jakich materiałów drukuje się w FDM?
Wybór filamentu to jedna z pierwszych i ważniejszych decyzji. Poniżej zestawienie materiałów, które spotkasz najczęściej:
| Materiał | Temperatura druku | Stół grzewczy | Charakterystyka |
|---|---|---|---|
| PLA | ok. 200–220°C | opcjonalny (ok. 60°C) | łatwy w druku, biodegradowalny, kruchy przy uderzeniach |
| PETG | ok. 230–250°C | ok. 70–85°C | odporny na wilgoć i chemikalia, dobrze łączy warstwy |
| ABS | ok. 230–250°C | ok. 100–110°C | odporny na temperaturę, trudniejszy w druku, wymaga zamkniętej komory |
| TPU | ok. 220–240°C | ok. 30–60°C | elastyczny, odporny na ścieranie, drukuje wolno |
| Nylon (PA) | ok. 240–270°C | ok. 70–90°C | mocny, odporny na ścieranie, bardzo higroskopijny |
Higroskopijność to coś, o czym rzadko się mówi na początku, a co realnie psuje wydruki. Nylon, TPU, PETG i PVA wchłaniają wilgoć z powietrza – zawilgocony filament trzaszczy w dyszy, ciągnie nitki i traci wytrzymałość. Suszenie filamentu w temperaturze 50–80°C (zależnie od materiału) często rozwiązuje problemy, które na pierwszy rzut oka wyglądają jak błędy slicera.
Uwaga praktyczna z mojej strony: w środowisku produkcyjnym, w którym pracuję na co dzień z materiałami takimi jak PEEK i nylon, widzę, że większość problemów z jakością wydruków wynika z nieprawidłowego przechowywania filamentu, a nie z ustawień maszyny. Filament przechowuj w szczelnym pojemniku z żelem krzemionkowym, jeśli nie drukujesz go od razu po otwarciu.
Jeśli myślisz o wypełnieniu, pamiętaj, że gęstość wypełnienia (infill) to najważniejszy parametr wpływający na właściwości mechaniczne gotowej części – wynika to wprost z badań nad jakością wydruków. Więcej wypełnienia to mocniejsza część, ale też więcej materiału i dłuższy czas druku.
Ile trwa wydruk i od czego zależy jego jakość?
Czas druku zależy od kilku czynników naraz. Grubość warstwy ma wpływ największy – cienka warstwa (0,1 mm) daje ładną powierzchnię, ale trwa dwa do trzech razy dłużej niż gruba (0,3 mm). Mały figurka na podbiurkowce może być gotowa w 2–3 godziny, duży model może zajmować 20–30 godzin i więcej.
Prędkość druku FDM jest ograniczona przez przepływ stopionego materiału przez hotend, a nie przez silniki. Standardowy hotend V6 topi około 10–15 mm³/s. Warstwa 0,2 mm przy szerokości linii 0,45 mm i prędkości 150 mm/s wymaga już około 13,5 mm³/s – to granica możliwości. Dalsze zwiększanie prędkości w slicerze skończy się niedoekstruzją (zbyt mało materiału), a nie szybszym drukiem.
Zużycie energii przeciętnej drukarki FDM podczas druku wynosi około 71 W – wynika to z pomiarów zebranych w badaniach cyklu życia produktów drukowanych 3D. To porównywalne ze zwykłą żarówką lub laptopem – druk 3D nie jest energożerny.
Co do dokładności – dla sztywnych materiałów odchylenia wymiarowe mieszczą się zwykle w zakresie od −0,2 do +0,2 mm. To wystarczy do większości zastosowań domowych, ale niekoniecznie do precyzyjnych dopasowań mechanicznych.
Wskazówka: Wysokość warstwy warto dobierać jako wielokrotność pełnego kroku silnika osi Z. Przy typowej śrubie trapezowej o skoku 8 mm i silniku 1,8° jeden pełny krok to 0,04 mm – dlatego warstwy 0,12, 0,16, 0,20 lub 0,28 mm dają wyrównaną powierzchnię, a 0,15 mm wymaga mikrokroków i może dawać lekkie nierówności.
Do czego służy drukarka 3D i co można na niej wydrukować?
Odpowiedź jest szersza niż się wydaje. Zanim kupisz drukarkę, warto mieć listę konkretnych zastosowań, bo to ona decyduje, czy urządzenie się zwróci.
Domowe zastosowania druku 3D:
- Części zamienne – uchwyty, zaślepki, klamry, elementy, których już nie ma w sprzedaży.
- Organizery – stojaki na słuchawki, uchwyty na kable, pojemniki dopasowane do szuflady.
- Elementy do hobby – modele, figurki, obudowy do elektroniki DIY, gadżety do gier.
- Pomoce warsztatowe – szablony, prowadnice, uchwyty do narzędzi.
Przemysłowo i medycznie druk 3D robi coś więcej – prototypy, implanty, modele chirurgiczne do planowania operacji, formy do odlewania, lekkie elementy lotnicze z tytanu czy detale z PEEK stosowane w implantologii. Szczegółowe przykłady tego, co można wydrukować na drukarce 3D, obejmują zarówno proste gadżety, jak i zaawansowane komponenty inżynierskie.
Czego nie wydrukujesz łatwo w domu:
- elementów wymagających tolerancji poniżej 0,1 mm bez obróbki końcowej,
- dużych, płaskich przedmiotów podatnych na odklejanie i wypaczanie (warping),
- przedmiotów przezroczystych z FDM (żywica daje zdecydowanie lepsze efekty),
- części narażonych na stałe wysokie temperatury powyżej 100–120°C (PLA mięknie, ABS lub PETG radzą sobie lepiej).
Czy druk 3D w domu jest bezpieczny?
To pytanie, które wiele osób pomija, a które warto zadać świadomie. Drukarki FDM emitują ultradrobne cząstki i lotne związki organiczne (VOC), szczególnie podczas topienia plastiku. ABS uwalnia ich znacznie więcej niż PLA – w tym styren, który przy długotrwałej ekspozycji nie jest obojętny dla zdrowia. PLA jest bezpieczniejszy, ale i tak warto zadbać o wentylację.
Kilka zasad, które warto stosować:
- Drukuj w wentylowanym pomieszczeniu lub z filtracją HEPA i węglem aktywnym w obudowie drukarki.
- Trzymaj drukarkę z dala od sypialni i pokojów dziecięcych.
- Nigdy nie używaj w pobliżu ptaków – opary z degradacji wkładki PTFE (powyżej ok. 240°C) są dla nich śmiertelne nawet w niewielkich stężeniach.
Przy żywicy dochodzą dodatkowe ryzyka – niewyutwardzona żywica jest toksyczna, drażni skórę i jest alergenem kontaktowym. Praca bez rękawiczek to błąd, który szybko daje o sobie znać.
Ważna kwestia bezpieczeństwa, którą często pomijają poradniki: sprawdź, czy Twoja drukarka ma włączoną funkcję thermal runaway (ochrona przed przegrzaniem). Firmware z tą funkcją wyłącza grzanie, gdy termistor wypadnie lub temperatura nie rośnie zgodnie z oczekiwaniem. Część tanich drukarek wysyłano z wyłączoną tą funkcją – to realne ryzyko pożaru przy pracy bez nadzoru. Warto to sprawdzić, zanim zostawisz drukarkę samą na noc.
Podsumowanie
Drukarka 3D to urządzenie, które przekształca cyfrowy model w fizyczny przedmiot przez nakładanie materiału warstwa po warstwie. Najpopularniejsza technologia domowa – FDM – topi plastikowy filament i odkłada go ścieżkami na podgrzewanym stole. Drukarki żywiczne (SLA, DLP, MSLA) utwardzają ciekłą żywicę światłem UV i dają wyższą precyzję, ale wymagają więcej pracy po wydruku. Jakość i czas druku zależą od grubości warstwy, orientacji modelu, gęstości wypełnienia i właściwości materiału. Technologia ma realne ograniczenia, które warto znać, zanim zdecydujesz się na zakup lub zlecisz wydruk.
FAQ
Q: Czy do obsługi drukarki 3D trzeba umieć projektować modele?
A: Nie. Większość użytkowników korzysta z gotowych modeli pobranych z bezpłatnych repozytoriów, takich jak Printables czy Thingiverse. Projektowania uczy się stopniowo, jeśli pojawi się taka potrzeba.
Q: Ile kosztuje druk jednego przedmiotu na drukarce FDM?
A: Koszt materiału to około 50–100 g filamentu na średni wydruk, przy cenie 60–100 zł za kilogram. Sam materiał to kilka złotych. Do tego dochodzi prąd – około 71 W przez czas druku – co przy kilkugodzinnym wydruku to dosłownie grosze.
Q: Jak głośna jest drukarka 3D podczas pracy?
A: Przeciętna drukarka FDM wydaje hałas porównywalny z pracującym wentylatorem komputera – około 40–50 dB. Przy dużych prędkościach lub bez tłumików drgań może być głośniejsza. W nocy w małym mieszkaniu może to być uciążliwe.
Q: Czy wydruki FDM nadają się do kontaktu z żywnością?
A: Standardowe wydruki FDM mają porowatą powierzchnię, w której gromadzą się bakterie – dlatego nie nadają się do długotrwałego kontaktu z żywnością. Wydruki z atestowanego filamentu i pokryte odpowiednim lakierem są bezpieczniejsze, ale wymaga to dodatkowej obróbki.
Q: Czym się różni ekstruder bezpośredni od ekstrudera bowden?
A: W układzie bezpośrednim silnik podający filament siedzi bezpośrednio na głowicy. W układzie bowden silnik jest zamontowany na ramie, a filament jest pchany długą rurką do głowicy. Bezpośredni lepiej radzi sobie z elastycznymi filamentami jak TPU, bowden pozwala na lżejszą głowicę i wyższe prędkości.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz