Co to jest filament do drukarki 3D? Przewodnik
Filament to materiał, bez którego drukarka 3D FDM nie wydrukuje absolutnie niczego – a jego wybór decyduje o tym, czy wydruk wyjdzie tak, jak sobie wyobrażasz. Za skrótami PLA, PETG, ABS i dziesiątkami innych oznaczeń kryją się tworzywa o zupełnie różnych właściwościach, cenach i wymaganiach sprzętowych. Ten artykuł wyjaśnia, czym jest filament do drukarki 3D, jak działa w procesie druku i co wybrać na dobry start.
Najważniejsze informacje z tego artykułu:
- Filament to cienka żyłka z tworzywa termoplastycznego nawiniętego na szpulę, którą drukarka 3D topi i nakłada warstwa po warstwie.
- Filament stosuje się wyłącznie w drukarkach FDM/FFF – drukarki żywiczne (SLA, MSLA) używają zupełnie innego materiału.
- Dwa standardowe rozmiary filamentu to 1,75 mm i 2,85 mm – muszą pasować do ekstrudera drukarki.
- PLA to materiał polecany na start: tani, łatwy w druku i dostępny w setkach kolorów.
- Filament pochłania wilgoć z powietrza, dlatego przechowywanie w szczelnym pojemniku z pochłaniaczem wilgoci przedłuża jego żywotność.
Co to jest filament do drukarki 3D i jak działa w procesie druku?
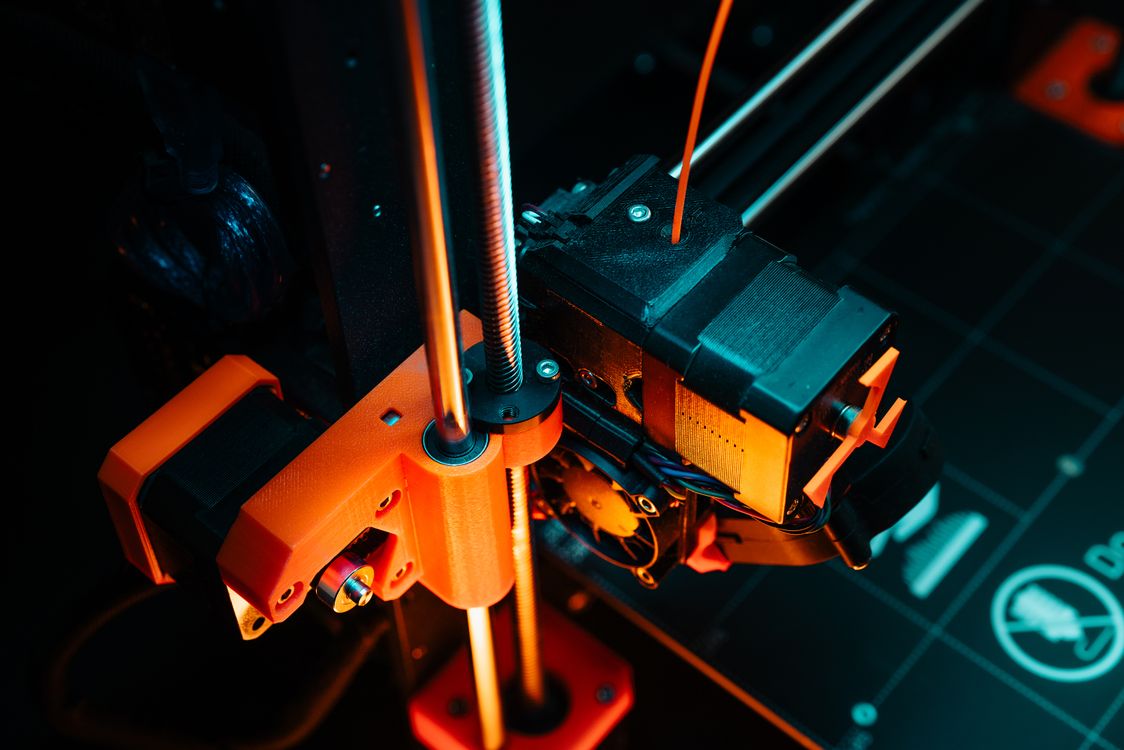
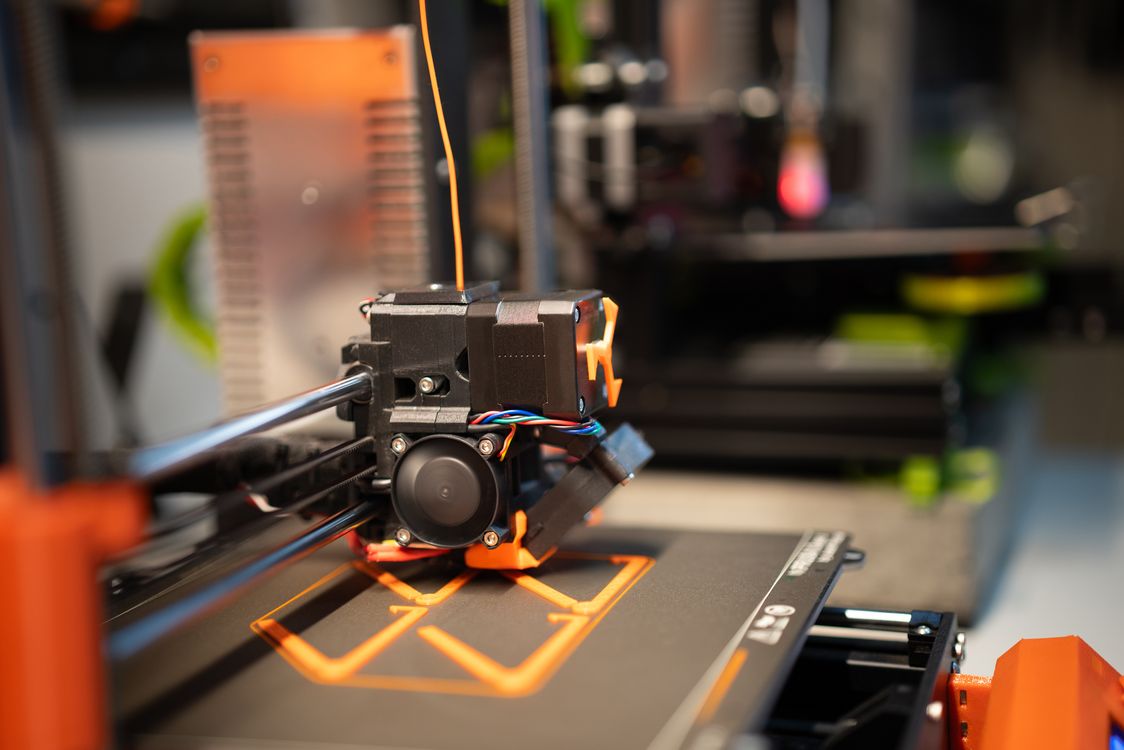
Filament do drukarki 3D to cienka żyłka z tworzywa termoplastycznego – materiału, który mięknie pod wpływem ciepła i wraca do stałej postaci po ostygnięciu. Jest nawiniętym na szpulę przewodem z tworzywa sztucznego, który stanowi jedyne źródło materiału do budowania wydruku. Szpula wygląda trochę jak duża rolka żyłki wędkarskiej, tyle że wykonana z konkretnego tworzywa inżynierskiego.
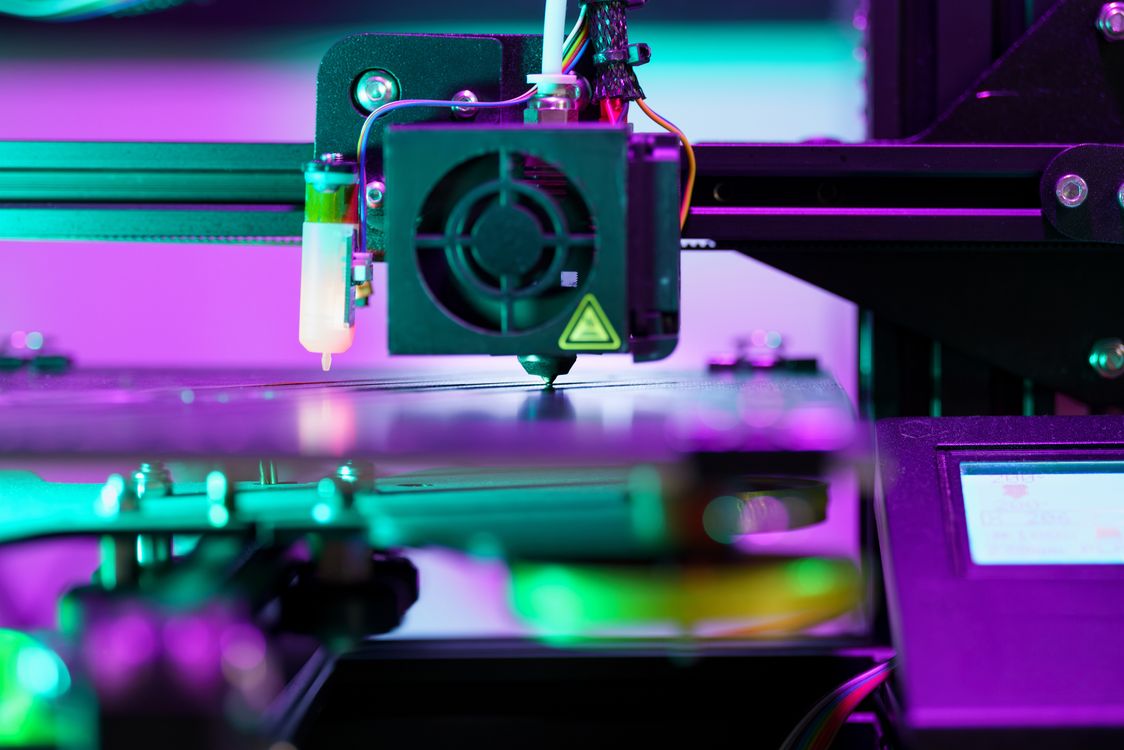
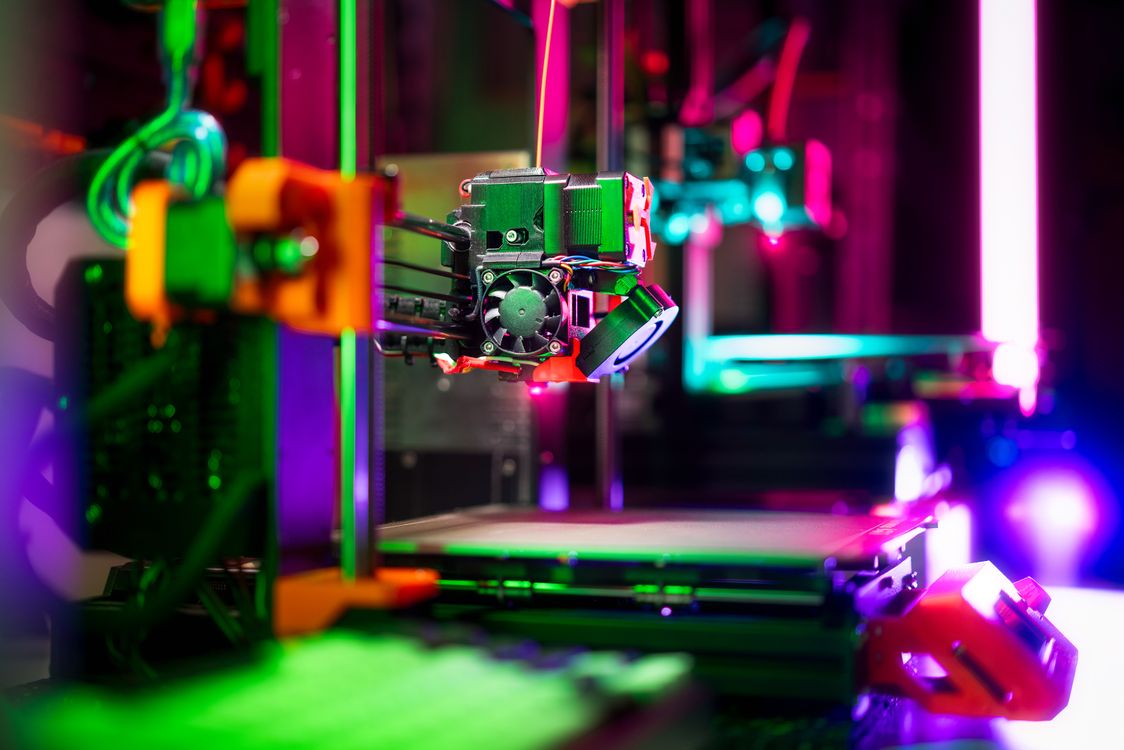
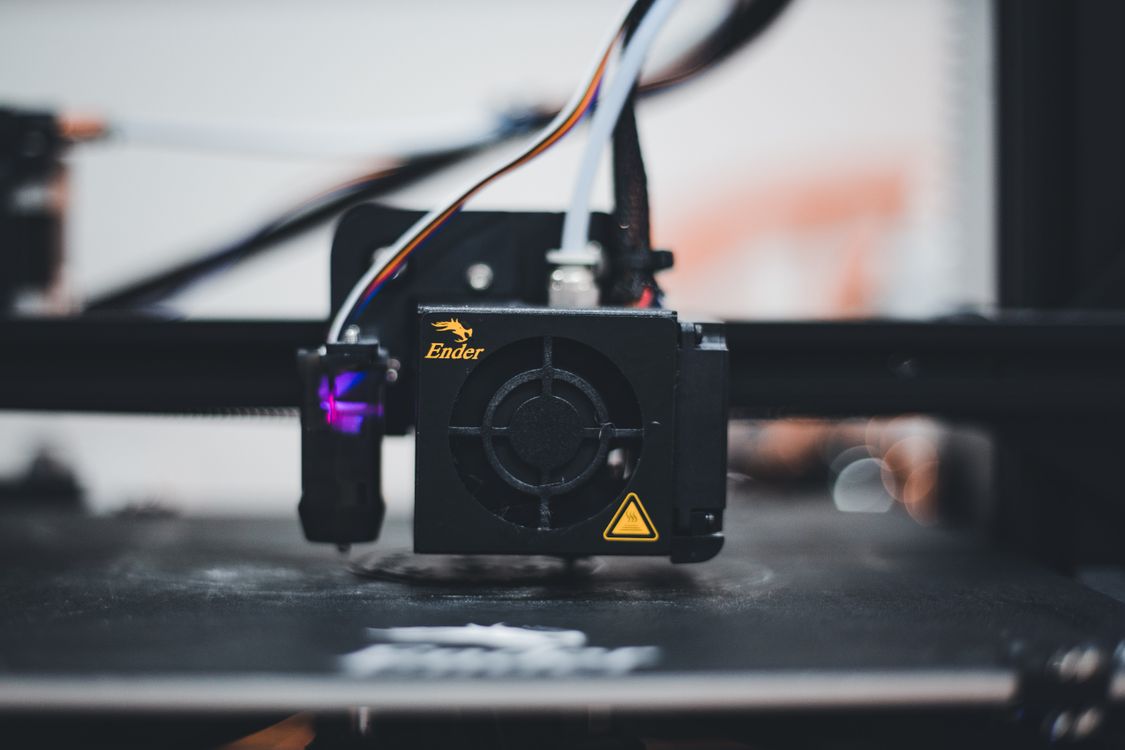
Drukarka pobiera ten materiał z szpuli, podaje go przez ekstruder (mechanizm napędowy z kółkiem zębatym), a następnie topi w hotendie – nagrzanej głowicy drukującej. Stopiony materiał wychodzi przez dyszę o małej średnicy (zwykle 0,4 mm) i jest precyzyjnie nakładany na stole drukującym warstwa po warstwie, aż powstanie gotowy trójwymiarowy obiekt. Cały proces nosi nazwę FDM – Fused Deposition Modeling, albo FFF – Fused Filament Fabrication. Oba skróty oznaczają dokładnie tę samą technologię.
Czy każda drukarka 3D używa filamentu?
Nie. Filament służy wyłącznie do drukarek FDM/FFF – to ważne rozróżnienie, zanim kupisz cokolwiek. Istnieje również technologia SLA (Stereolithography) i jej odmiany MSLA, DLP, które zamiast filamentu używają ciekłej żywicy utwardzanej światłem UV. Drukarki żywiczne dają wydruki z wyraźnie lepszą rozdzielczością powierzchni, ale wymagają innego procesu obsługi, sprzątania i wentylacji. Jeśli widzisz w sklepie drukarkę 3D i chcesz kupić do niej materiał, najpierw sprawdź, czy to urządzenie FDM – wtedy kupujesz filament. Jeśli to drukarka żywiczna, filament Ci nie pomoże.
Jak wygląda droga filamentu przez drukarkę?
Cały proces od szpuli do wydruku wygląda tak:
- Szpula z filamentem – montowana z tyłu lub boku drukarki, skąd żyłka jest odwijana.
- Ekstruder – silnik z kółkiem zębatym, który chwyta filament i popycha go (lub ciągnie, zależnie od konstrukcji) w stronę głowicy.
- Hotend – nagrzana do odpowiedniej temperatury głowica, w której filament się topi. Temperatura zależy od materiału – dla popularnego PLA to zazwyczaj 210–230°C.
- Dysza – mały otwór na końcu hotendu (standardowo 0,4 mm średnicy), przez który wychodzi stopiony materiał.
- Stół drukujący – podgrzewana lub nieogrzewana platforma, na której odkładane są kolejne warstwy materiału.
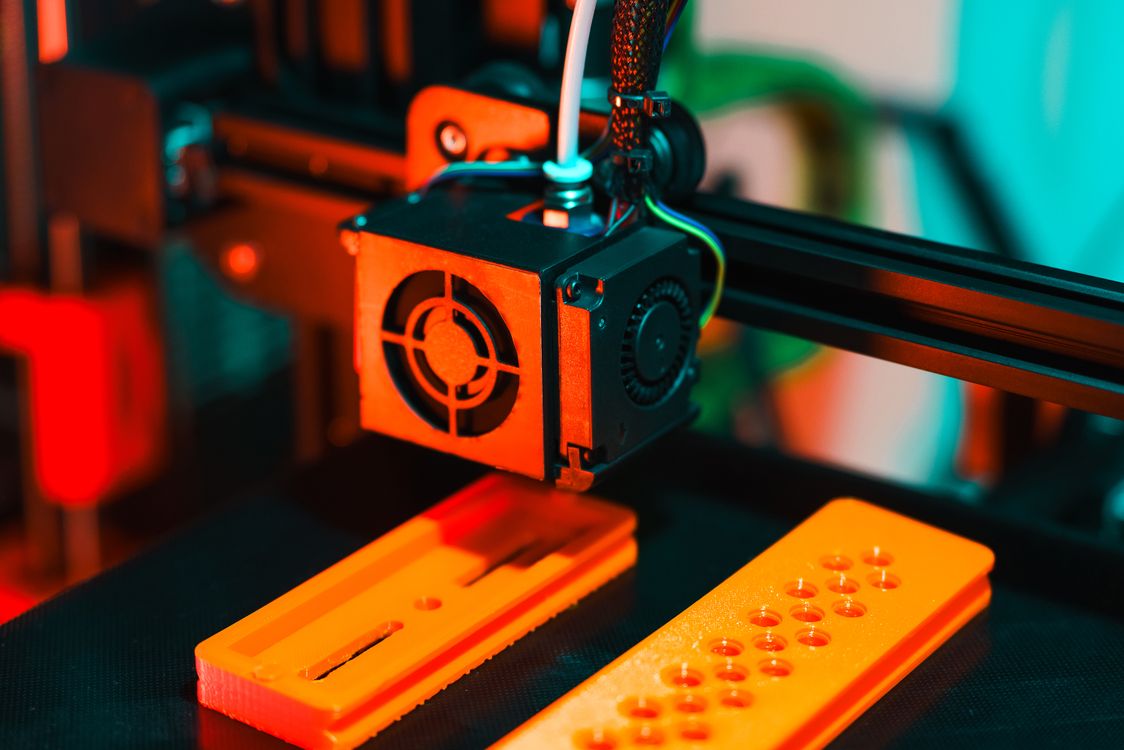
Wydruk rośnie od dołu do góry, warstwa po warstwie, przy czym każda kolejna warstwa przykleja się do poprzedniej dzięki ciepłu i dyfuzji łańcuchów polimerowych na granicy kontaktu. To właśnie ten mechanizm decyduje o wytrzymałości gotowego elementu – samo geometryczne zetknięcie się ścieżek to za mało, muszą się one ze sobą „przeszyć” termicznie.
Co oznaczają średnice 1,75 mm i 2,85 mm?
To dwa obowiązujące standardy grubości filamentu – i muszą pasować do ekstrudera Twojej drukarki, bo nie są zamienne. Większość drukarek domowych i prosumenckich dostępnych dziś na rynku obsługuje 1,75 mm. Standard 2,85 mm (często oznaczany przez producentów jako 3 mm) spotkasz głównie w starszych modelach i niektórych maszynach przemysłowych – skądinąd ta średnica wywodzi się od prętów spawalniczych do tworzyw, z których korzystały pierwsze drukarki RepRap. Stąd oznaczenie 3 mm, choć rzeczywista średnica wynosi 2,85 mm.
Dlaczego ta zgodność ma znaczenie? Oprogramowanie drukarki (tzw. slicer) oblicza objętość podawanego materiału na podstawie zadeklarowanej średnicy filamentu. Odchyłka zaledwie 0,05 mm przy 1,75 mm filamencie zmienia ilość podawanego materiału o prawie 6% – wystarczy to do powstawania widocznych nadlewek lub niedolewek na wydruku. Dlatego warto kupować filament z deklarowaną tolerancją ±0,02–0,05 mm, a nie bez żadnej informacji o kontroli wymiarowej.
Wskazówka: Zanim kupisz pierwszą szpulę, sprawdź specyfikację swojej drukarki i upewnij się, którą średnicę filamentu obsługuje. Najczęściej jest to 1,75 mm, ale producent zawsze to podaje w instrukcji lub na stronie produktu.
Jakie są rodzaje filamentów i czym różnią się ich właściwości?
Poniżej opisuję materiały, na które natkniesz się najczęściej w sklepach i które rzeczywiście warto rozumieć przed pierwszym zakupem.
PLA – najlepszy wybór na start
PLA, czyli polilaktyd, to materiał rekomendowany każdemu początkującemu i zdecydowanie najpopularniejszy filament do drukarek 3D. Jest produkowany z surowców roślinnych (kukurydza, trzcina cukrowa), drukuje się w stosunkowo niskiej temperaturze (210–230°C), nie wymaga podgrzewanego stołu i nie paczy się przy standardowych modelach. Dlatego drukarki startowe często są fabrycznie skonfigurowane pod PLA.
Warto jednak wiedzieć o jego ograniczeniach. Temperatura zeszklenia PLA wynosi około 55–60°C – wydruk pozostawiony latem w samochodzie może się odkształcić. PLA nie nadaje się więc do części pracujących w cieple. Poza tym jest stosunkowo kruche – elementy narażone na uderzenia lub naprężenia mogą się złamać, zanim się wygną.
Pewna rzecz, która często zaskakuje nowych użytkowników: PLA bywa reklamowane jako biodegradowalne, ale to niepełna informacja. Rozkłada się zgodnie z normą EN 13432 wyłącznie w kompostowniach przemysłowych, w temperaturze około 58°C. W domowym kompostowniku ani na wysypisku nie ulegnie rozkładowi w przewidywalnej perspektywie czasowej. Ma też kod recyklingu 7, przez co zwykle nie trafia do standardowego strumienia odzysku.
Warto też wspomnieć, że odmiany PLA silk (jedwabiste) i matowe zawierają dodatki, które obniżają adhezję międzywarstwową. Wydruki z nich są wyraźnie słabsze mechanicznie niż z typowego PLA. Filamenty naturalne, niebarwione, mają statystycznie najlepsze właściwości mechaniczne. Jeśli chcesz się dowiedzieć, jaki filament PLA wybrać spośród dostępnych na rynku, warto zapoznać się z kryteriami jakościowymi, zanim sięgniesz po najtańszą opcję.
PETG – krok dalej bez dużego skoku trudności
PETG, czyli glikolem modyfikowany politereftalan etylenu, to materiał, po który sięgam wtedy, gdy PLA jest za mało wytrzymały, a nie chcę jeszcze walczyć z paczeniem ABS. Oferuje lepszą udarność i odporność chemiczną niż PLA, drukuje się w temperaturze 230–250°C i dobrze toleruje podgrzewany stół w okolicach 70–85°C.
Jego wady? Nitkownie – między elementami wydruku zostają cienkie nici stopionego tworzywa, których PLA prawie nie zostawia. PETG pochłania też wilgoć z powietrza szybciej niż PLA. Jest bardziej lepki w stopionej formie, przez co wymaga ostrożnego podejścia do powierzchni druku – na gładkiej płycie PEI może przylegać tak mocno, że przy zdejmowaniu wyrywa fragmenty powłoki. Cienka warstwa kleju w sztyfcie zadziała tu jako środek rozdzielający.
Dylemat PLA czy PETG pojawia się bardzo często – i nie ma na niego prostej odpowiedzi. Zależy od zastosowania.
ABS i ASA – wydruki odporne na temperaturę
ABS, czyli akrylonitryl-butadien-styren, był przez lata standardem w druku 3D, zanim PLA zyskał popularność. Ma wyraźnie wyższą odporność cieplną – mięknie dopiero w okolicach 100°C – i dobrą udarność. Jego problem to skurcz termiczny: materiał kurczy się podczas stygnięcia, przez co duże elementy odrywają się od stołu i deformują. Drukowanie ABS wymaga podgrzewanego stołu (90–110°C) i zamkniętej komory drukarki, która ogranicza przeciągi. Poza tym ABS wydziela podczas druku styren i znacznie więcej ultradrobnych cząstek niż PLA – do tego zagadnienia wrócę przy bezpieczeństwie.
ASA, czyli akrylonitryl-styren-akrylan, to praktyczne udoskonalenie ABS. Drukuje się podobnie, ma zbliżoną odporność cieplną, ale lepiej znosi promieniowanie UV. Dlatego ASA jest lepszym wyborem do elementów montowanych na zewnątrz budynków lub w samochodzie.
Jeśli stoisz przed wyborem między PLA a ABS, pamiętaj, że ABS wymaga lepiej wyposażonej drukarki i bardziej doświadczonego operatora.
TPU – elastyczne elementy
TPU, czyli termoplastyczny poliuretan, to filament, z którego można drukować elastyczne, gumopodobne przedmioty – uszczelki, uchwyty telefonów, amortyzatory. Twardość TPU podaje się w skali Shore: wariant 95A jest stosunkowo twardy i można go zazwyczaj wydrukować nawet na ekstruderze typu bowden (z długą prowadnicą filamentu), przy niskiej prędkości. Miększe wersje, jak 85A, wymagają ekstrudera direct drive – montowanego bezpośrednio nad głowicą, co skraca drogę filamentu i minimalizuje ryzyko jego wyginania.
TPU drukuje się powoli – typowe prędkości to 20–40 mm/s. Zbyt szybkie podawanie powoduje wyboczenie lub klinowanie się miękkiej żyłki w prowadnicy.
PA (nylon) – wytrzymałość za cenę wymagań
PA, czyli poliamid, popularnie znany jako nylon, oferuje wysoką udarność, odporność na ścieranie i niskie tarcie. To dobry materiał do części mechanicznych, zębatek i prowadnic. Jego zasadnicza trudność to higroskopijność – nylon potrafi pochłonąć ilość wody sięgającą nawet 10% swojej masy. Zawilgocony filament trzeszczy w dyszy, pęcherzy i produkuje chropowate wydruki o słabszej wytrzymałości. PA wymaga drukowania prosto z suszarki i szczelnego przechowywania.
Materiały kompozytowe i specjalne
Filamenty z dodatkiem włókna węglowego (oznaczane CF) zwiększają sztywność i stabilność wymiarową wydruku. Warto jednak wiedzieć, że w standardowych filamentach CF stosuje się krótkie, cięte włókna, a nie ciągłe – efekt jest kierunkowy i nie daje wytrzymałości porównywalnej z laminatami węglowymi. Co ważne, włókna węglowe, szklane, metaliczne, a nawet pigment fosforescencyjny (świecenie w ciemności) powodują ścieranie dyszy. Mosiężna dysza zużywa się przy takich filamentach błyskawicznie, dlatego konieczna jest dysza ze stali hartowanej lub węglika spiekanego.
Istnieją też filamenty z proszkiem metalicznym, jak Ultrafuse 316L – kompozyt polimeru i stali nierdzewnej. Drukuje się go na zwykłej drukarce FDM, ale wydruk jest jedynie półproduktem wymagającym późniejszego usuwania lepiszcza i spiekania w piecu. To osobna klasa materiałów, raczej dla zaawansowanych zastosowań inżynierskich.
Tabela porównawcza popularnych filamentów
| Materiał | Temperatura dyszy | Temperatura stołu | Poziom trudności | Odporność na temp. | Uwagi |
|---|---|---|---|---|---|
| PLA | 210–230°C | 20–60°C (może być bez) | Łatwy | ~60°C (mięknięcie) | Polecany na start |
| PETG | 230–250°C | 70–85°C | Średni | ~80°C | Nitkownie, przyleganie do stołu |
| ABS | 240–260°C | 90–110°C | Trudny | ~100°C | Wymaga obudowy, emisja styrenu |
| ASA | 240–260°C | 90–110°C | Trudny | ~100°C | Odporny na UV, na zewnątrz |
| TPU 95A | 220–240°C | 30–60°C | Średni | ~80°C | Elastyczny, wolne prędkości |
| PA (nylon) | 240–270°C | 70–90°C | Trudny | ~100–120°C | Wymaga suszenia, paczy się |
Szerokie porównanie PLA czy PETG pomaga zdecydować, który z tych dwóch materiałów lepiej pasuje do Twojego zastosowania.
W jakiej formie sprzedaje się filament i ile kosztuje?
Filament sprzedawany jest na szpulach, najczęściej o masie 1 kg. Szpula ma standardowe wymiary umożliwiające montaż w uchwycie drukarki, choć bywają różnice między producentami. Dostępne są też szpule 250 g i 500 g (do testowania nowych materiałów lub kolorów) oraz 2 kg i 5 kg dla intensywnych użytkowników.
Kilogram to nie ta sama długość dla różnych materiałów:
- PLA (gęstość ok. 1,24 g/cm³) – szpula 1 kg przy średnicy 1,75 mm to około 335 metrów żyłki.
- PETG – około 330 metrów.
- ABS (gęstość ok. 1,04 g/cm³) – około 400 metrów.
Dlatego porównując ceny różnych tworzyw, warto przeliczyć koszt na metr, a nie na kilogram. Pusta szpula waży zwykle 150–250 g i jej masę można odjąć od wskazania wagi, żeby dokładnie ocenić, ile materiału zostało.
Orientacyjne ceny popularnych filamentów PLA wahają się od 50 do 120 zł za kilogram, zależnie od producenta i jakości. PETG jest zwykle o 10–30 zł droższy. PA i materiały z włóknem węglowym mogą kosztować od 200 do kilkuset złotych za szpulę.
Wskazówka: Nie kupuj najtańszego filamentu bez sprawdzenia opinii. Tanie materiały często mają zmienną średnicę wzdłuż szpuli, co powoduje problemy z ekstruzją. Odchyłka 0,05 mm od deklarowanych 1,75 mm wystarczy do powstawania niedoekstruzji lub przeekstruzji widocznych gołym okiem.
Jak przechowywać filament, żeby się nie popsuł?
Filament pochłania wilgoć z powietrza – i to rzeczywiście go niszczy. Pierwsze objawy zawilgoconego materiału to trzaski podczas drukowania (para wodna gwałtownie ucieka z dyszy), pęcherzyki na powierzchni wydruku, chropowatość i nitkowanie. Wytrzymałość gotowego elementu spada, ponieważ wilgoć osłabia zgrzewanie warstw.
Różne materiały mają różną wrażliwość:
- PLA – stosunkowo tolerancyjny, ale nie odporny. Przechowywanie przez kilka tygodni w otwartym pomieszczeniu już może dawać efekty.
- PETG – bardziej higroskopijny niż PLA, widoczne problemy pojawiają się szybciej.
- PA (nylon) – może pochłonąć do 10% swojej masy w wodzie. Wymaga trzymania w szczelnym pojemniku lub suszarce przez cały czas, włącznie z drukowaniem.
- TPU, PC, PVA – silnie higroskopijne, wymagają tego samego podejścia co nylon.
Suszenie i przechowywanie to dwie różne sprawy. Suszarka aktywnie usuwa już pochłoniętą wodę, a szczelny pojemnik z pochłaniaczem wilgoci (żelem krzemionkowym) zapobiega jej ponownemu pobieraniu. Dla mocno higroskopijnych materiałów jedynym rozsądnym rozwiązaniem jest prowadzenie filamentu bezpośrednio z aktywnej suszarki przez cały czas drukowania.
Orientacyjne temperatury suszenia (wartości z zaleceń Prusa Research):
- PLA – 45°C przez 6 godzin
- PETG – 55°C przez 6 godzin
- ASA – 80°C przez 4 godziny
- PA11 – 90°C przez 6 godzin
Są to wartości materiałowo-specyficzne, więc zawsze warto sprawdzić zalecenia konkretnego producenta.
Czy drukowanie z filamentu jest bezpieczne dla zdrowia?
To pytanie, które słyszę często i które zasługuje na konkretną odpowiedź, bez straszenia i bez bagatelizowania.
Drukarka FDM podczas pracy emituje drobne cząstki i pewną ilość lotnych związków organicznych – to fakt potwierdzony przez badania. Różne materiały różnią się jednak drastycznie pod tym względem.
Badanie opublikowane jako przegląd emisji z drukarek FDM wykazało, że mediana emisji cząstek wynosiła dla ABS około 2,2 × 10¹⁰ cząstek na minutę, a dla PLA zaledwie 6,0 × 10⁸ – czyli ABS emitował około 37 razy więcej cząstek niż PLA. Inne badanie podało średnie stężenia: ABS – blisko 300 000 cząstek/cm³, PLA – 65 000 cząstek/cm³. Dominują cząstki ultradrobne, poniżej 100 nanometrów, które mogą docierać do głębokich partii układu oddechowego.
Temperatura dyszy ma przy tym ogromne znaczenie. Przy druku PLA w 190–220°C emisja pozostaje stosunkowo niska (poniżej 1000 cząstek/cm³). Po wzroście do 230°C stężenie może sięgnąć 2900 cząstek/cm³, a przy 240°C – prawie 4 miliony. Wzrost o każde 10°C powoduje nieliniowy skok emisji.
Praktyczne wnioski:
- PLA w normalnych temperaturach to jeden z bezpieczniejszych wyborów – nie emituje styrenu i produkuje stosunkowo mało cząstek.
- ABS wymaga obudowy z filtracją lub dobrej wentylacji. Przy druku w zamkniętym, małym pokoju bez wymiany powietrza ryzyko jest realne.
- Wentylacja pomieszczenia to minimum dla każdego materiału – szczególnie gdy drukarka pracuje przez wiele godzin.
- Kontakt z żywnością – certyfikat food safe na etykiecie filamentu nie czyni wydruku bezpiecznym do kontaktu z żywnością. Szczeliny między warstwami zatrzymują bakterie, mosiężne dysze mogą zawierać śladowe ilości ołowiu, a pigmenty i dodatki mogą być problematyczne. Wydruki FDM do kontaktu z żywnością wymagają osobnej analizy.
Wskazówka: Jeśli drukarka stoi w pokoju, w którym przebywają dzieci lub zwierzęta, ogranicz druk do PLA w standardowych temperaturach i zadbaj o wietrzenie. Przy intensywnym drukowaniu warto rozważyć filtr HEPA lub HEPA z węglem aktywnym.
Który materiał wybrać na pierwszy wydruk?
Odpowiedź jest prosta: PLA. Ten materiał wybacza błędy konfiguracyjne, nie wymaga podgrzewanego stołu, drukuje w stosunkowo niskich temperaturach i jest dostępny w setkach kolorów. Jeśli Twoja drukarka obsługuje 1,75 mm filamentu (a prawie na pewno tak), po prostu kup szpulę PLA od sprawdzonego producenta i zacznij.
Kiedy PLA przestaje wystarczać, warto rozważyć materiały do drukarki 3D spoza podstawowego zakresu, dopasowane do konkretnego zastosowania – wydruku na zewnątrz, elementu narażonego na ciepło lub części mechanicznej wymagającej elastyczności. Jeśli interesujesz się tworzywem ABS jako materiałem o wyższej odporności cieplnej, pamiętaj, że wymaga on lepiej wyposażonej drukarki.
Lista kontrolna przed zakupem pierwszej szpuli:
- Sprawdź, czy Twoja drukarka to FDM/FFF (filament) – nie SLA/MSLA (żywica).
- Upewnij się, jaką średnicę filamentu obsługuje drukarka – 1,75 mm czy 2,85 mm.
- Wybierz PLA jako materiał startowy.
- Kup filament z podaną tolerancją średnicy (najlepiej ±0,02–0,05 mm).
- Sprawdź, czy producent podaje zakres temperatur dyszy i stołu na opakowaniu lub w karcie produktu.
- Po otwarciu szpuły przechowuj ją w szczelnym pojemniku lub worku z pochłaniaczem wilgoci.
Podsumowanie
Filament do drukarki 3D to cienka żyłka z tworzywa termoplastycznego nawiniętego na szpulę, która w technologii FDM/FFF jest topiona i nakładana warstwa po warstwie. Rodzaj materiału decyduje o tym, jakie właściwości ma gotowy wydruk – jego wytrzymałości, odporności cieplnej, elastyczności i wymaganiach sprzętowych. Dla początkującego PLA to wybór, który ma największy sens: łatwy w druku, dostępny, bezpieczny i wystarczający do większości domowych projektów. Wraz z nabywaniem doświadczenia można sięgać po PETG, ASA, PA i inne bardziej wymagające tworzywa – ale to już kolejny etap.
FAQ
Q: Czy filament od innej marki niż producent drukarki uszodzi urządzenie?
A: Nie, o ile jego średnica pasuje do ekstrudera drukarki. Producenci drukarek nie mają wyłączności na materiały. Warto kupować filament od sprawdzonych dostawców z podaną tolerancją średnicy.
Q: Jak długo można przechowywać filament, zanim straci właściwości?
A: PLA w szczelnym pojemniku z pochłaniaczem wilgoci zachowuje właściwości przez kilka lat. PETG i nylon wymagają staranniejszego przechowywania. Otwarty filament leżący luzem w wilgotnym pomieszczeniu może zawilgotnąć w ciągu kilku tygodni.
Q: Czy można łączyć ze sobą różne materiały w jednym wydruku?
A: Tak, ale tylko w drukarkach wielogłowicowych lub z systemem zmiany filamentu. Różne materiały muszą być kompatybilne – np. PLA i PVA można łączyć (PVA jako podpory), ale ABS i PLA słabo do siebie przylegają.
Q: Co oznacza napis „food safe” na opakowaniu filamentu?
A: Oznacza, że sam materiał spełnia wymagania dla kontaktu z żywnością. Wydruk FFF jednak nie jest bezpieczny do kontaktu z żywnością ze względu na porowatość powierzchni i możliwe zanieczyszczenia z dyszy. Certyfikat dotyczy surowca, nie gotowego elementu.
Q: Czy filament można recyclować lub przerabiać w domu?
A: Technicznie tak – istnieją urządzenia do przetapiania odpadów PLA w nowy filament. Powtarzane topienie obniża jednak właściwości materiału. Badania wskazują, że po trzech cyklach recyklingu wytrzymałość PLA spada średnio o prawie 39%.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz