PLA czy ABS? Porównanie filamentów do druku 3D
PLA i ABS to dwa filament do druku 3D, między którymi staje niemal każdy, kto wychodzi poza proste prototypy i figurki. Różnią się fundamentalnie – nie tylko temperaturami druku, ale też tym, jak zachowują się pod obciążeniem, w cieple i przy uderzeniu. Ten artykuł pomoże Ci wybrać odpowiedni materiał do konkretnego projektu i ocenić, czy Twoja drukarka w ogóle da radę.
Najważniejsze informacje z tego artykułu:
- PLA jest sztywniejszy i mocniejszy na rozciąganie, ale kruchy – łatwo pęka przy uderzeniu lub naprężeniu w zatrzaskach.
- ABS ma wyższą temperaturę zeszklenia (94–101°C wobec 60–61°C dla PLA), przez co nadaje się do części pracujących w samochodzie czy przy elektronice.
- Drukowanie ABS bez zamkniętej komory kończy się warpingiem i rozwarstwieniem wydruków, szczególnie przy większych modelach.
- ABS emituje podczas druku 33–38 razy więcej cząstek ultradrobnych niż PLA, w tym styren klasyfikowany jako prawdopodobnie rakotwórczy.
- Do zastosowań zewnętrznych żaden z tych materiałów nie jest optymalny – lepiej sięgnąć po ASA.
Który filament wybrać – PLA czy ABS?
Zacznijmy od konkretnego werdyktu, bo po to tu jesteś.
Wybierz PLA, jeśli drukujesz modele, prototypy, dekoracje, uchwyty używane w temperaturze pokojowej albo części, które potrzebujesz szybko i bez kombinowania z ustawieniami. PLA jest łatwy w druku, dobrze odwzorowuje detale i nie wymaga zamkniętej komory.
Wybierz ABS, jeśli część będzie narażona na ciepło (np. do auta, obudowa elektroniki), uderzenia, cykliczne naprężenia albo potrzebujesz zatrzasków, klipsów lub elementów z gwintem, które muszą wytrzymać wielokrotne użycie.
Poniżej tabela porównawcza, która pokazuje, czym oba materiały różnią się na co dzień:
| Cecha | PLA | ABS |
|---|---|---|
| Temperatura zeszklenia (Tg) | ~60–61°C | ~94–101°C |
| Temperatura ugięcia pod obciążeniem (HDT przy 0,45 MPa) | ~60°C | ~100°C |
| Wytrzymałość na rozciąganie (XY) | ~52 MPa | ~33 MPa |
| Moduł sprężystości | ~3,43 GPa | ~2,25 GPa |
| Udarność Charpy’ego | ~3–5 kJ/m² | ~18 kJ/m² |
| Wydłużenie przy zerwaniu | ~6% | ~18% |
| Temperatura dyszy | 190–220°C | 230–260°C |
| Temperatura stołu | 50–65°C | 90–110°C |
| Potrzeba komory | Nie | Tak (zalecana) |
| Emisja cząstek | Niska | Bardzo wysoka |
| Wygładzanie acetonem | Nie | Tak |
| Odporność UV | Słaba | Słaba |
Kilka rzeczy wymaga wyjaśnienia, zanim pójdziemy dalej. HDT, czyli temperatura ugięcia pod obciążeniem (ang. heat deflection temperature), to temperatura, przy której próbka odkształca się w standardowym teście – nie jest to temperatura, w której część na pewno zacznie mięknąć w Twoim projekcie. Zależy ona od geometrii, grubości ścianki i obciążenia. Traktuj ją jako punkt orientacyjny, nie twardą granicę użytkowania.
Tg, czyli temperatura zeszklenia, to temperatura, powyżej której polimer zaczyna tracić sztywność i zachowywać się plastycznie. Dla PLA wynosi ona około 60°C – tyle samo, co temperatura we wnętrzu samochodu stojącego latem w słońcu. Uchwyt na telefon z PLA może się odkształcić już po pierwszym upalnym dniu parkowania. ABS z Tg na poziomie ~94–101°C wytrzymuje takie warunki bez problemu.
Który materiał jest mocniejszy – PLA czy ABS?
Tu kryje się jeden z najczęstszych błędów przy porównywaniu filamentów. PLA jest mocniejszy na rozciąganie i sztywniejszy – ale ABS jest twardszy w sensie odporności na uderzenia i pęknięcia.
To fundamentalna różnica między sztywnością a ciągliwością. PLA zachowuje się jak szkło – nie ugina się, ale pęka nagle. ABS jest bardziej jak twarda guma – może się odkształcić, zanim pęknie.
Dane z badań pokazują to wyraźnie:
- Wytrzymałość na rozciąganie PLA – około 52 MPa w płaszczyźnie XY, przy orientacji optymalnej nawet 65,4 MPa.
- Wytrzymałość na rozciąganie ABS – około 33 MPa, przy orientacji optymalnej 42,8 MPa.
- Udarność Charpy’ego PLA – 3–5 kJ/m².
- Udarność Charpy’ego ABS – 18 kJ/m².
- Wydłużenie przy zerwaniu PLA – około 6%.
- Wydłużenie przy zerwaniu ABS – około 18%.
Widzisz, co to oznacza? Jeśli wydrukujesz zatrzask z PLA i zatniesz go 50 razy, w końcu pęknie krucho – ABS odgnie się i wróci. PLA dobrze sprawdza się jako sztywna rama, wspornik statyczny, uchwyt bez dynamicznych obciążeń. ABS wybierz tam, gdzie część może być uderzona, wyginana, wielokrotnie napinana.
Warto też pamiętać, że orientacja wydruku na stole ma ogromny wpływ na wytrzymałość – często większy niż wybór materiału. Wytrzymałość w osi Z, czyli prostopadle do warstw, może wynosić zaledwie 30–70% wytrzymałości w płaszczyźnie XY. Jeśli Twoja część będzie naprężana prostopadle do warstw, żaden materiał nie uratuje złej orientacji.
Wskazówka: Zanim wybierzesz materiał, zastanów się, w którym kierunku część będzie obciążana. Ustaw model na stole tak, żeby główne naprężenia działały wzdłuż warstw, a nie prostopadle do nich – to ważniejsza decyzja niż wybór PLA czy ABS.
Jak drukuje się PLA, a jak ABS?
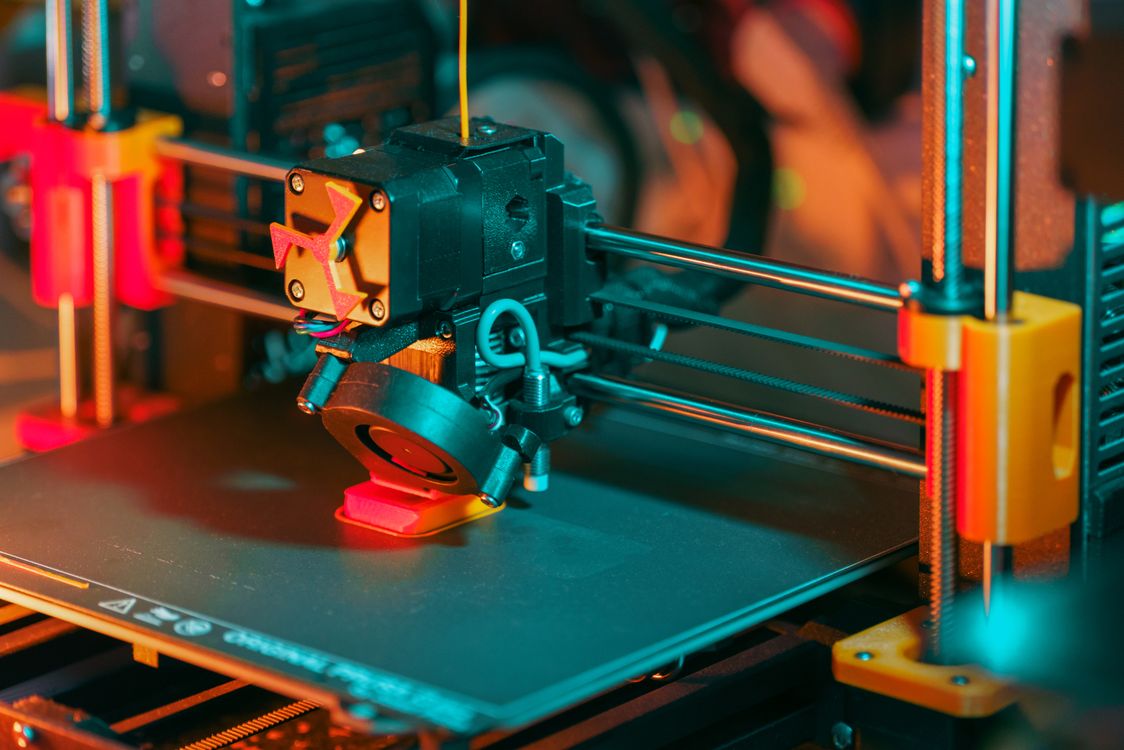
PLA to filament, który drukuje się łatwo niemal na każdej drukarce. Dysza 190–220°C, stół 50–65°C, aktywne chłodzenie – i w 99% przypadków wszystko wychodzi jak należy. Nie wymaga komory, radzi sobie na otwartej ramie w rodzaju Creality Ender 3 czy Prusa MK4. Chłodzenie wentylatorem przy 100% sprawia, że mosty i nawisy wychodzą ostro.
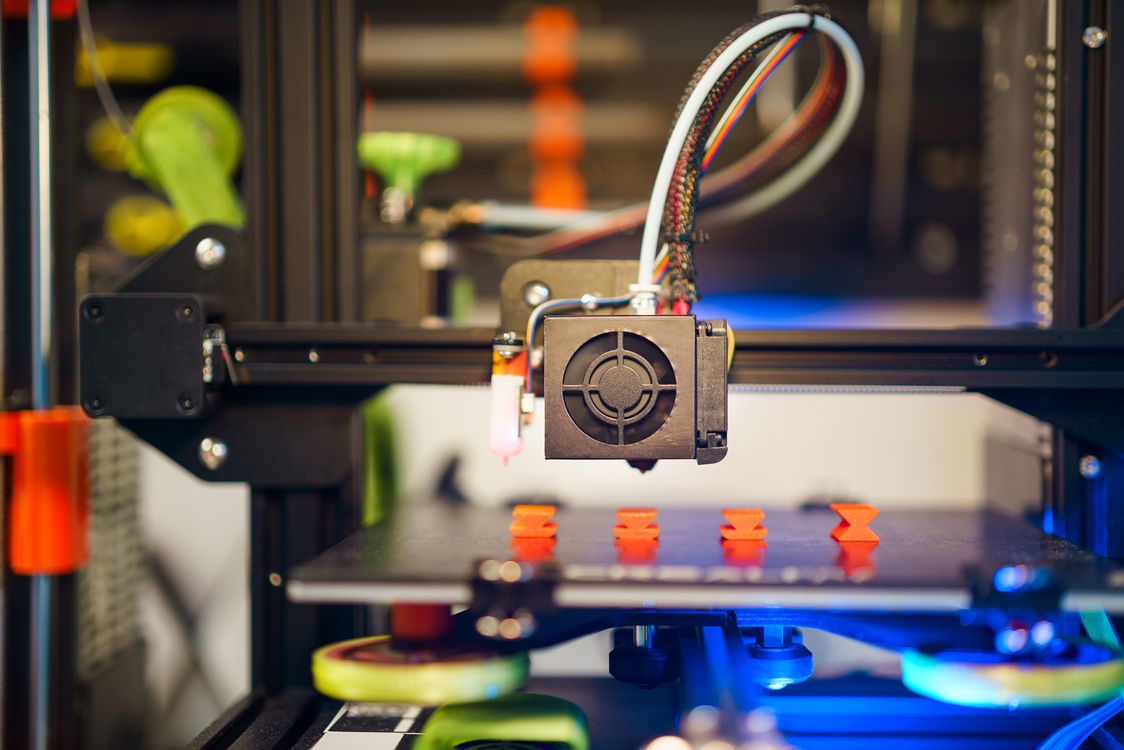
ABS to zupełnie inna historia. Bez zamkniętej komory duże wydruki z ABS zwykle pękają między warstwami albo odklejają się od stołu w trakcie druku. Skurcz termiczny ABS (współczynnik liniowej rozszerzalności ok. 90 × 10⁻⁶/K wobec 68 × 10⁻⁶/K dla PLA) jest wyraźnie większy – świeże ścieżki kurczą się podczas stygnięcia i generują naprężenia własne, które odrywają narożniki.
Co potrzebujesz do ABS:
- Dysza – 230–260°C (standardowy hotend wytrzyma, ale jeśli masz rurkę PTFE sięgającą blisko dyszy, rozważ zmianę na hotend all-metal).
- Stół – 90–110°C, najlepiej PEI lub garolite.
- Komora – powinna utrzymywać ok. 40–50°C; bez niej przy modelach powyżej kilku centymetrów wysokości warping jest niemal pewny.
- Chłodzenie – ogranicz do 0–30%, bo mocny nawiew niszczy spajanie warstw i powoduje rozwarstwienia.
Przy PLA chłodzisz mocno, przy ABS prawie wcale. Jeśli wydruk z ABS wychodzi Ci kruchki i się rozwarstwiania – winne jest zbyt szybkie stygnięcie, a nie sam materiał.
Wskazówka: Jeśli masz drukarkę bez komory, np. otwarty Ender 3, i chcesz drukować ABS, spróbuj zbudować prowizoryczną komorę z kartonu lub kupić gotową obudowę. Sama temperatura otoczenia na poziomie 35–45°C zmniejsza warping o kilkadziesiąt procent w porównaniu z drukiem w otwartej przestrzeni.
Jak PLA i ABS zachowują się w cieple?
To zagadnienie, które bezpośrednio decyduje o doborze materiału w wielu popularnych projektach. PLA zaczyna tracić sztywność już w okolicach 55–60°C, co oznacza, że część stojąca w nagrzanym samochodzie lub przy kaloryferze może zmienić kształt nawet bez żadnego obciążenia.
Widziałem to wielokrotnie przy uruchomieniach stanowisk, gdzie operatorzy kładli wydrukowane z PLA uchwyty blisko ciepłego silnika – po kilku godzinach traciły wymiar i przestawały spełniać swoją funkcję. Przy ABS takich problemów nie było, bo jego temperatura zeszklenia jest o 30–40°C wyższa.
Sam test jest prosty: wydruk z PLA włożony na kilka minut do wody o temperaturze 65°C odkształca się wyraźnie, a wydruk z ABS – nie. Wnętrze samochodu latem osiąga 70–80°C. Deska rozdzielcza potrafi się nagrzać do ponad 100°C. Jeśli planujesz uchwyt do samochodu, osłonę przy elektronice lub element blisko źródła ciepła – PLA odpada.
Osobna kwestia to pełzanie. PLA pełznie, czyli powoli odkształca się pod stałym obciążeniem, nawet w temperaturze pokojowej. Zatrzaski, klipsy, elementy dociskowe z PLA z czasem tracą siłę docisku. Badania pełzania przy 25, 40 i 60°C wykazały, że PLA miał gorszą odporność na pełzanie niż ABS. ABS też pełznie, ale wyraźnie wolniej – dla elementów pod stałym naprężeniem zdecydowanie lepiej sprawdza się jako material funkcjonalny.
Mała pociecha dla fanów PLA: wygrzewanie (annealing) w 80–100°C zwiększa krystaliczność polimeru i poprawia odporność termiczną. Wydruk kurczy się jednak w osiach XY i lekko rośnie w osi Z, więc części pasowane wymagają wcześniejszego przeskalowania. Nie jest to metoda dla każdego projektu, ale przy prostych elementach może podnieść HDT do ~90°C.
Do jakich zastosowań nadaje się PLA, a do jakich ABS?
Poniżej zestawienie typowych scenariuszy. Traktuj je jak szybką ściągawkę.
Zastosowania, do których sprawdza się PLA:
- Figurki, modele i dekoracje – dobra jakość powierzchni, łatwy druk, wystarczająca wytrzymałość.
- Prototypy kształtowe – gdy liczy się dokładność wymiarów, a nie odporność na uderzenia.
- Uchwyty i stojaki w pomieszczeniach – jeśli temperatura pracy pozostaje poniżej 45–50°C.
- Przyrządy produkcyjne do krótkotrwałego użycia – szablony, maski, prowadniki stosowane bez długotrwałego naprężenia.
- Elementy statyczne bez obciążenia dynamicznego – ramy, wsporniki dekoracyjne, pojemniki.
Zastosowania, do których lepiej sięgnąć po ABS:
- Uchwyty samochodowe i elementy do kabiny pojazdu – temperatura pracy przekracza Tg PLA.
- Obudowy elektroniki generującej ciepło – routery, sterowniki, konwertery.
- Zatrzaski, klipsy, zawiasy – ABS gnie się i wraca, PLA pęka.
- Elementy mechaniczne narażone na uderzenia – obudowy urządzeń, osłony.
- Części wymagające wygładzania acetonem – gdy zależy Ci na gładkiej, nieporowatej powierzchni.
- Elementy z gwintem M3 i większym – ABS lepiej znosi gwintowanie i powtarzalne wkręcanie.
Jeśli chcesz dowiedzieć się więcej o tym, z jakich materiałów korzysta druk 3D ogólnie, warto też zerknąć na materiały do druku 3D, bo PLA i ABS to tylko dwa z wielu dostępnych filamentów – każdy z innymi właściwościami.
Jak PLA i ABS zachowują się na zewnątrz?
Krótka odpowiedź: oba słabo. PLA pod wpływem promieniowania UV traci wytrzymałość – po 12 tygodniach ekspozycji może spaść ona z ~28 MPa poniżej 10 MPa, a materiał staje się kruchy i łatwo się łamie. ABS też nie wychodzi z tego porównania bez szwanku – UV degraduje jego fazę butadienową, przez co żółknie, kreduje i traci udarność.
Do zastosowań zewnętrznych rekomenduje się ASA. Drukuje się go podobnie jak ABS (zbliżone temperatury, wymaga komory), ale zawiera inną fazę gumową – akrylanową zamiast butadienowej – przez co jest odporny na UV i wilgoć. Jeśli robisz coś na balkon, dach, do ogrodu albo na elewację – ani PLA, ani ABS nie będzie trwałym wyborem. Zerknij na porównanie PETG czy ABS, gdzie omawiam też kwestie odporności w różnych warunkach.
Odporność na wodę jest nieco inna niż odporność na UV. ABS radzi sobie z wodą lepiej – PLA ma strukturę estrową podatną na hydrolizę, szczególnie w wilgotnym i ciepłym środowisku. Filament PLA przechowywany bez suszenia może ulec degradacji podczas topienia – wilgoć powoduje skrócenie łańcuchów polimeru, co obniża wytrzymałość wydruku. PLA suszy się w 40–50°C (wyższa temperatura może skleić zwoje na szpuli), ABS w 60–80°C.
Czy drukowanie ABS jest bezpieczne dla zdrowia?
To jedno z ważniejszych pytań, szczególnie jeśli drukujesz w mieszkaniu. Badanie „Emissions of Nanoparticles and Gaseous Material from 3D Printer Operation” wykazało, że stężenie cząstek emitowanych podczas drukowania z ABS było 33–38 razy wyższe niż podczas drukowania z PLA. Emisja przy ABS wynosiła 1,61 × 10¹⁰ cząstek/min, przy PLA – 4,27–4,89 × 10⁸ cząstek/min. Niemal wszystkie cząstki (96–98%) miały rozmiar poniżej 100 nm, czyli należały do frakcji nanometrycznej, która dociera głęboko do układu oddechowego.
Głównym związkiem lotnym emitowanym przez ABS jest styren. IARC zaklasyfikowała go w 2018 roku jako prawdopodobnie rakotwórczy (grupa 2A). Przy PLA dominuje laktyd, emitowany w ilości ~4–5 μg/min – badanie „Emissions of Nanoparticles and Gaseous Material from 3D Printer Operation” nie wykryło przy PLA emisji lotnych związków organicznych w mierzalnych stężeniach, przy ABS wynosiła ona średnio 155 ppb.
To nie znaczy, że ABS jest zakazany. Oznacza to jednak, że wymaga odpowiednich warunków:
- Wentylacja wywiewna – nie wystarczy uchylone okno; potrzebujesz aktywnego odprowadzenia powietrza na zewnątrz.
- Filtracja – komora z filtrem HEPA i węglem aktywnym wyraźnie redukuje emisję cząstek.
- Zamknięta komora – ogranicza rozsiewanie cząstek po pomieszczeniu.
- Dystans – nie siadaj przy pracującej drukarce z ABS na dłuższy czas.
Drukowanie ABS w sypialni dzieci, w małym nieodpowietrzanym pokoju lub w przestrzeni przebywania zwierząt to ryzyko, którego nie warto podejmować. PLA w tym kontekście jest wyraźnie bezpieczniejszą opcją, choć też nie jest zupełnie bezpieczny – PLA jest też polimerem syntetycznym i emituje cząstki podczas topienia.
Jak wygląda obróbka po wydruku?
Tu ABS ma wyraźną przewagę.
Wygładzanie parą acetonu działa tylko na ABS. Aceton rozpuszcza jego powierzchnię, wyrównuje linie warstw i daje efekt zbliżony do wtrysku. Można też kleić części ABS acetonem jak spawać – złącze jest trwałe. Na PLA aceton praktycznie nie działa.
Szlifowanie – PLA szlifuje się na mokro. Na sucho lub szlifierką mechaniczną papier ścierny szybko się zalpia stopionym materiałem, bo Tg PLA jest niska. ABS dobrze znosi szlifowanie na sucho, wiercenie i gwintowanie. Można w nim wycinać gwinty metryczne i wkręcać wkładki termiczne.
Malowanie – oba materiały przyjmują farby akrylowe po lekkiej abrakcji powierzchni. ABS można przed malowaniem wygładzić acetonem, co eliminuje konieczność szpachlowania warstw.
Klejenie – PLA klei się cyjanoakrylanem (superklejem) lub klejem dwuskładnikowym epoksydowym. ABS – acetonem lub cyjanoakrylatem. Połączenia acetonowe przy ABS są trwalsze niż klejone.
Wskazówka: Jeśli chcesz uzyskać gładką, estetyczną powierzchnię wydruku z ABS bez szpachlowania, spróbuj wygładzania parą acetonu w zamkniętym pojemniku. Wystarczy kilka mililitrów acetonu na dnie, model na podwyższeniu i szczelna pokrywa – po kilkunastu minutach powierzchnia wygląda jak formowana wtryskowo. Pamiętaj jednak o wentylacji i unikaniu iskier, bo opary acetonu są łatwopalne.
Co warto wiedzieć o kosztach i dostępności?
PLA jest tańszy i dostępniejszy niż ABS – szpule od sprawdzonych producentów w rodzaju Fiberlogy, Devil Design czy Spectrum kosztują w Polsce od ok. 50–80 zł za kilogram. ABS jest zbliżony cenowo, ale ukryte koszty są wyższe.
Żeby drukować ABS sensownie, potrzebujesz:
- Komory – prowizoryczna z kartonów za kilkanaście złotych albo gotowa obudowa za 200–500 zł.
- Filtracji – komora z filtrem HEPA i węglem aktywnym, jeśli chcesz drukować bezpiecznie w pomieszczeniu mieszkalnym.
- Stołu odpornego na wysoką temperaturę – PEI lub garolite wytrzymuje 110°C, zwykłe szkło może pękać.
- Hotendu – jeśli masz rurkę PTFE sięgającą blisko dyszy, degraduje się ona w wyższej temperaturze. Hotend all-metal rozwiązuje ten problem.
Koszt nieudanych wydruków z ABS jest wyższy niż przy PLA – warping potrafi zniszczyć wielogodzinny wydruk w połowie. Znam to z własnego doświadczenia: pierwsze próby drukowania ABS na otwartej ramie bez ogrzewanej komory kończyły się podniesieniem narożników już przy 20 mm wysokości. Dopiero domknięcie drukarki i stabilizacja temperatury otoczenia na poziomie ~45°C pozwoliła uzyskać powtarzalne wyniki.
Jeśli dopiero zaczynasz przygodę z filamentami, artykuł o tym, czym jest filament do drukarki 3D, może pomóc Ci lepiej zrozumieć różnice między dostępnymi materiałami.
Czy PLA jest ekologiczne?
Producenci często reklamują PLA jako biodegradowalny i ekologiczny. Prawda jest nieco inna. PLA faktycznie pochodzi z surowców odnawialnych – głównie ze skrobi kukurydzy lub trzciny cukrowej – ale jego biodegradowalność jest mocno ograniczona.
Żeby PLA rozłożyło się w rozsądnym czasie, potrzeba:
- Temperatury ok. 58°C.
- Wysokiej wilgotności.
- Dostępu tlenu.
- Odpowiedniej aktywności mikrobiologicznej.
Takie warunki panują wyłącznie w kompostowniach przemysłowych. W kompostowniku przydomowym, glebie czy w strumieniu wodnym PLA rozkłada się latami. Co więcej, PLA ma kod recyklingu 7 (inne) – wrzucone do pojemnika na plastiki zanieczyszcza strumień PET i nie nadaje się do standardowego recyklingu mechanicznego.
ABS pochodzi z ropy naftowej i nie jest biodegradowalny. Pod względem ekologicznym żaden z tych materiałów nie jest wzorcowym wyborem – PLA jest jednak mniej problematyczny w produkcji i druku (niższe emisje), choć mitem jest jego łatwa biodegradowalność w środowisku.
Jakie są alternatywy dla PLA i ABS?
Jeśli żaden z tych materiałów nie pasuje do Twojego projektu, warto rozważyć kilka opcji.
PETG to świetny kompromis między PLA a ABS. Drukuje się łatwiej niż ABS (bez komory, mniejszy warping), ma wyższą temperaturę pracy niż PLA (ok. 70–80°C), jest odporniejszy na wilgoć i bardziej ciągliwy. Nadaje się do obudów, wsporników mechanicznych i elementów mających kontakt z wodą. Więcej o tym, jak drukować z PETG, znajdziesz w osobnym artykule.
ASA to materiał do zastosowań zewnętrznych. Drukuje się jak ABS (wymaga komory, podobne temperatury), ale jest odporny na UV i wilgoć. Jeśli robisz cokolwiek na zewnątrz – osłony, uchwyty, elementy elewacji – ASA jest właściwym wyborem.
PLA HT (high temperature) to odmiana PLA z podwyższoną temperaturą ugięcia, często powyżej 100°C. Drukuje się nieco trudniej niż standardowy PLA, ale eliminuje problem odkształcania się w cieple. Dobra alternatywa, jeśli potrzebujesz wyższej odporności termicznej, ale chcesz uniknąć kłopotów z ABS.
Warto też pamiętać, że ABS jako tworzywo ma szersze zastosowanie niż tylko druk 3D – jeśli interesuje Cię więcej o jego właściwościach i zastosowaniach przemysłowych, artykuł o tworzywie ABS wyjaśnia to szerzej.
Materiały, które warto rozważyć przy bardziej wymagających zastosowaniach:
- PC (poliwęglan) – wysoka udarność i odporność termiczna do ~110°C ciągłej pracy, trudny w druku.
- PA (poliamid, nylon) – doskonała odporność na ścieranie, elastyczność, dobry do przekładni i prowadnic.
- ASA – outdoor, UV, warunki atmosferyczne.
- Filamenty zbrojone – PLA lub PA z węglem albo włóknem szklanym, wyraźnie wyższa sztywność i wytrzymałość.
Podsumowanie
PLA i ABS nie tworzą prostej hierarchii mocniejszy–słabszy. PLA wygrywa sztywnością i krótkotrwałą wytrzymałością na rozciąganie, natomiast ABS bierze górę udarnością, ciągliwością i odpornością termiczną. Jeśli drukujesz modele, prototypy i elementy użytkowane w pomieszczeniu – PLA wystarczy i jest zdecydowanie łatwiejszy w druku. Jeśli część trafi do samochodu, będzie narażona na uderzenia, zatrzaskiwanie lub ciepło powyżej 50°C – sięgaj po ABS, ale przygotuj drukarkę na komorę i wentylację. Do zastosowań na zewnątrz żaden z nich nie jest optymalny – tu rządzi ASA.
FAQ
Q: Czy PLA+ jest wyraźnie lepsze od zwykłego PLA?
A: PLA+ to handlowa nazwa zmodyfikowanej formuły PLA z dodatkami poprawiającymi ciągliwość i udarność. Zwykle jest nieco mniej kruchy niż standardowy PLA, ale Tg i odporność termiczna pozostają podobne – nadal nie nadaje się do samochodu ani blisko źródła ciepła.
Q: Czy mogę drukować ABS na Creality Ender 3 bez obudowy?
A: Małe elementy (kilka centymetrów) czasem wychodzą, ale przy większych modelach warping i pękanie między warstwami są niemal pewne. Ender 3 ma otwartą ramę, więc bez prowizorycznej komory powtarzalne wyniki z ABS są trudne do uzyskania.
Q: Czy wydruki z PLA nadają się do kontaktu z żywnością?
A: Sam PLA bywa opisywany jako bezpieczny dla żywności, ale wydruki FDM mają szczeliny między warstwami, w których zbierają się bakterie. Mosiężne dysze mogą zawierać ołów, a barwniki nie muszą mieć atestów spożywczych. PLA nie przeżyje też zmywarki.
Q: Jak długo filament PLA i ABS można przechowywać?
A: Suchy, szczelnie zamknięty filament zachowuje właściwości przez 1–2 lata. PLA jest bardziej wrażliwy na wilgoć niż ABS – wchłonięta woda powoduje hydrolizę podczas topienia, co osłabia wydruk. Przechowuj w woreczkach z żelem krzemionkowym lub suszarce do filamentów.
Q: Czy ABS można drukować na standardowej dyszy mosiężnej?
A: Tak, standardowa dysza mosiężna wytrzymuje temperatury ABS (230–260°C) bez problemu. Mosiądz zaczyna sprawiać trudności dopiero przy filamentach ściernych, takich jak PA-CF czy PETG-GF. Do ABS nie potrzebujesz dyszy ze stali hartowanej.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz