Jak czytać schematy automatyki krok po kroku – poradnik
Schematy automatyki to dokumenty, które na pierwszy rzut oka potrafią przyprawić o zawrót głowy — dziesiątki symboli, numerów, linii i skrótów układają się w logiczną całość dopiero wtedy, gdy wiesz, od czego zacząć. Za tym rysunkiem kryje się kompletny opis działania układu sterowania: kto daje sygnał, co ten sygnał uruchamia i jak system potwierdza, że akcja rzeczywiście nastąpiła. Ten artykuł przeprowadzi cię przez ten temat od podstaw.
Najważniejsze informacje z tego artykułu:
- Schematy automatyki dzielą się na kilka typów – schemat ideowy, montażowy, P&ID, diagram pętli i program PLC – i każdy z nich opisuje układ z innej perspektywy.
- Każdy schemat należy analizować w trzech niezależnych warstwach: torze mocy, torze sterowania i torze informacji.
- Symbole NO i NC opisują stan fizyczny styku przy braku pobudzenia, a ich interpretacja w programie PLC jest odrębną kwestią logiczną.
- Obwody bezpieczeństwa wymagają osobnej analizy i nie powinny być traktowane jako zwykłe gałęzie programu sterującego.
- Diagnostyka usterek polega na znalezieniu pierwszego punktu w łańcuchu przyczynowo-skutkowym, gdzie stan rzeczywisty różni się od oczekiwanego.
Jak czytać schematy automatyki – od czego zacząć?
Zanim zaczniesz analizować jakikolwiek schemat, musisz wiedzieć, z jakim dokumentem masz do czynienia. To brzmi banalnie, ale w praktyce jest jednym z najczęstszych błędów – traktowanie schematu ideowego, montażowego, P&ID i programu PLC jako równoważnych reprezentacji tego samego układu. Każdy z tych dokumentów opisuje ten sam system z zupełnie innej perspektywy.
Typy schematów w automatyce:
- Schemat ideowy – opisuje zależności funkcjonalne i elektryczne: skąd płynie energia, jakie warunki muszą być spełnione, który element wykonawczy zostanie pobudzony. Nie musi odzwierciedlać fizycznego rozmieszczenia aparatury w szafie.
- Schemat montażowy – pokazuje rzeczywiste położenie aparatów, trasy przewodów, numery zacisków i sposób wykonania połączeń. Do diagnostyki przechodzi się właśnie od schematu ideowego do zacisków i konkretnych kabli.
- Schemat P&ID (Piping and Instrumentation Diagram) – opisuje relacje między procesem, rurociągami, armaturą i aparaturą pomiarową. Nie jest kompletnym schematem elektrycznym. Symbole na P&ID są standaryzowane przez normę ISA-5.1.
- Diagram pętli (loop diagram) – łączy element terenowy, przewód, zaciski, kartę wejścia lub wyjścia, zasilanie oraz ekranowanie. Szczególnie pomocny przy uruchamianiu i pomiarach, bo pokazuje fizyczną drogę sygnału.
- Program PLC – opisuje zachowanie sterownika w językach standaryzowanych przez IEC 61131-3: Ladder Diagram (LD), Function Block Diagram (FBD), Structured Text (ST) lub Sequential Function Chart (SFC). Może być logicznie podobny do obwodu przekaźnikowego, ale nie jest jego fizycznym odpowiednikiem.
Przed analizą zawsze sprawdź tabelkę rysunkową – znajdziesz tam numer projektu, rewizję, status dokumentu, stosowane napięcia, konwencję numeracji przewodów, typy sygnałów i legendę symboli. Dokumentacja zakładowa często modyfikuje standard IEC, dlatego legenda to nie formalność, lecz punkt wyjścia.
Trzy warstwy każdego schematu – tor mocy, sterowania i informacji
Każdy schemat automatyki analizuj w trzech niezależnych warstwach. To podejście pozwala nie zgubić się w gąszczu połączeń i szybko zlokalizować, gdzie leży problem.
| Warstwa | Co obejmuje | Typowe elementy |
|---|---|---|
| Tor mocy | Dostarcza energię do napędu lub odbiornika | Wyłącznik główny, bezpieczniki, wyłączniki nadprądowe, styczniki główne, przemiennik częstotliwości, silnik |
| Tor sterowania | Decyduje, czy element mocy zostanie załączony | Przyciski, przekaźniki, styki pomocnicze, PLC, moduł bezpieczeństwa |
| Tor informacji | Przekazuje sygnały zwrotne i diagnostyczne | Potwierdzenie pracy stycznika, zadziałanie termika, położenie zaworu, alarm, wartość analogowa |
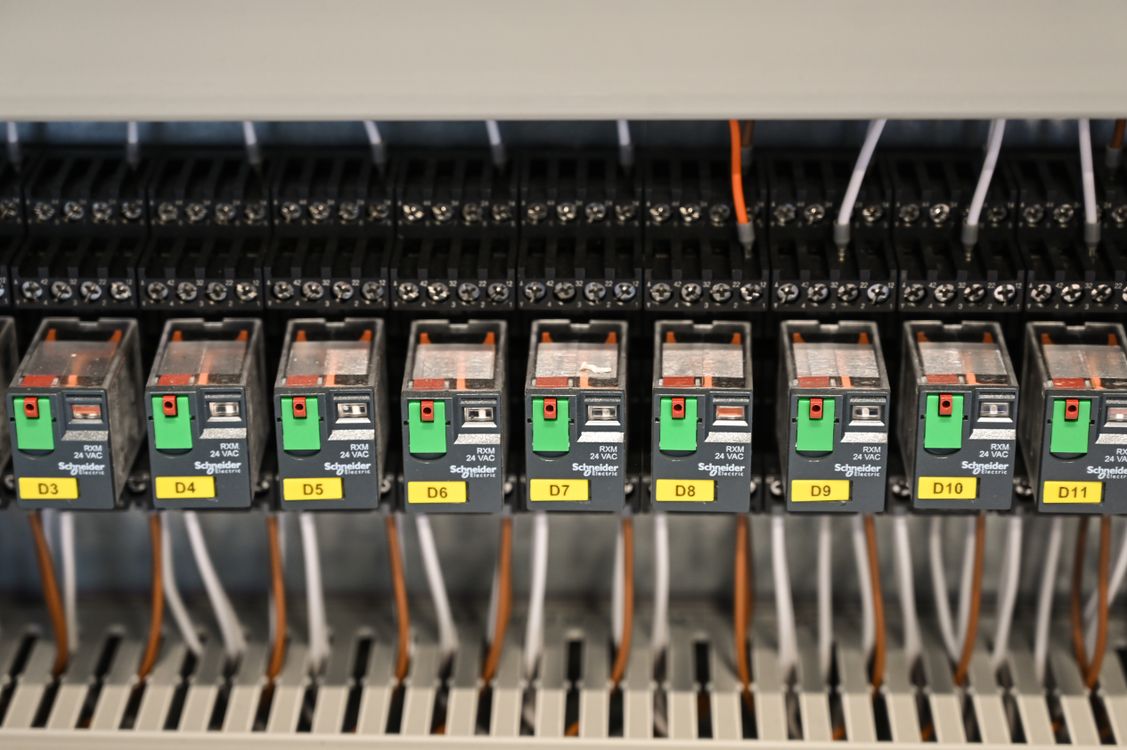
Dobrym miejscem do ćwiczenia tego podziału jest stycznik – urządzenie, które rozdziela wszystkie trzy warstwy jednocześnie. Jego cewka A1–A2 należy do toru sterowania, styki główne do toru mocy, a styki pomocnicze do logiki i sygnalizacji. Pobudzenie cewki nie oznacza jeszcze potwierdzenia rzeczywistego załączenia toru mocy – do tego służy osobny sygnał zwrotny.
Warto też odróżniać zabezpieczenie zwarciowe od przeciążeniowego. Bezpiecznik lub wyłącznik chroni przewody i aparaty przed dużym prądem zwarciowym. Przekaźnik przeciążeniowy reaguje na długotrwałe przekroczenie prądu znamionowego – jego styk pomocniczy włączony w obwód cewki może wyłączyć napęd nawet wtedy, gdy wyjście PLC pozostaje logicznie aktywne.
Wskazówka: Jeśli nie możesz znaleźć przyczyny braku startu silnika, sprawdź, czy przekaźnik przeciążeniowy nie zadziałał – jego styk jest w torze sterowania, a nie mocy, i często umieszczony jest na innej stronie schematu niż sam silnik.
Symbole, oznaczenia i skróty na schematach automatyki
Symbole graficzne w schematach elektrycznych i automatyki są standaryzowane przez normę IEC 60617, która definiuje około 1900 symboli. Większość układów zakłada przepływ sygnału z lewej do prawej, ale warto zawsze to zweryfikować z legendą.
Kilka oznaczeń, które regularnie sprawiają problemy:
- NO (Normally Open) – styk normalnie otwarty, czyli otwarty w stanie spoczynkowym urządzenia, bez pobudzenia. Zamyka się po zadziałaniu.
- NC (Normally Closed) – styk normalnie zamknięty w stanie spoczynkowym. Otwiera się po zadziałaniu.
- A1–A2 – zaciski cewki cewki elektromagnesu w przekaźniku lub styczniku.
- PE – przewód ochronny (protection earth), chroni przed porażeniem.
- FE – uziemienie funkcjonalne (functional earth), stosowane do ochrony EMC.
- 0V – odniesienie napięcia zasilania obwodów sterowania.
PE, FE i 0V to trzy różne rzeczy i ich przypadkowe łączenie może wprowadzać zakłócenia lub maskować uszkodzenia izolacji. To nie jest tylko kwestia nomenklatury – pomylenie tych potencjałów ma realne konsekwencje dla działania instalacji.
Oznaczenia numeryczne styków też nie są przypadkowe. Według konwencji IEC: zaciski 13–14 to styk NO, a 21–22 to styk NC. Znajomość tej konwencji pozwala wykryć błąd w opisie graficznym schematu, gdy rysunek pokazuje co innego, niż wynikałoby z numeracji.
Stan styków na schemacie zawsze pokazuje urządzenie w stanie spoczynkowym – bez zasilania, bez ciśnienia, bez zadziałania czujnika. Wyjątkiem bywają schematy bezpieczeństwa, gdzie może pojawić się adnotacja „shown in operated position” – wtedy stan narysowany to stan po zadziałaniu, nie stan spoczynkowy.
Jak rozpoznawać elementy układu automatyki na schemacie?
Rozpoznawanie elementów zaczyna się od symboli, ale sama identyfikacja graficzna to za mało. Każdy element warto zlokalizować w czterech aspektach jednocześnie:
- Aspekt funkcjonalny – co ten element robi w procesie?
- Aspekt lokalizacyjny – gdzie fizycznie się znajduje?
- Aspekt produktowy – jakie konkretne urządzenie realizuje tę funkcję?
- Aspekt połączeniowy – przez jakie zaciski, kable i interfejsy jest podłączone?
System oznaczania zgodny z normą ISO/IEC 81346 porządkuje te aspekty. Oznaczenie „=” wskazuje aspekt funkcjonalny, „+” lokalizacyjny, a „–” produktowy. W efekcie kompletny identyfikator aparatu, np. =A1+K3-Q2, mówi jednocześnie o jego funkcji w układzie, miejscu w szafie i fizycznym urządzeniu.
Symbole mogą się powtarzać na wielu stronach dokumentacji. Nie zakładaj, że „M1″ na stronie 5 i „M1″ na stronie 12 to różne urządzenia – w dobrze wykonanej dokumentacji ten sam identyfikator prowadzi do cewki, styków pomocniczych, zacisków i listy materiałowej. Przy stykach znajdziesz odsyłacz do strony i strefy, gdzie znajduje się cewka – to jest nawigacja po schemacie, nie ozdobnik.
Linie przerywane między elementami mogą oznaczać połączenie mechaniczne, sprzężenie funkcjonalne, wspólną obudowę albo fabryczne okablowanie. Bez legendy łatwo pomylić je z przewodem elektrycznym, co prowadzi do zupełnie błędnej interpretacji układu.
Zwróć też uwagę na mostki na listwach zaciskowych. Często nie są rysowane jako zwykłe przewody, lecz jako krótkie symbole lub oznaczenia typu J, BR albo X1:1–X1:5. Ich przeoczenie daje błędny wniosek, że kilka obwodów jest niezależnych, gdy w rzeczywistości są zwarte.
Wskazówka: Jeśli czytasz schemat i widzisz odsyłacz międzyarkuszowy w formacie /23.4 lub =A1+K3-X2:7, nie pomijaj go – to nie tylko nawigacja. Zakodowana jest tam lokalizacja funkcjonalna, szafa, aparat i zacisk, co pozwala znaleźć fizyczny punkt pomiarowy bez śledzenia całego dokumentu.
Jak śledzić połączenia elektryczne i sygnałowe na schemacie?
Śledzenie połączeń to w gruncie rzeczy odpowiedź na pytanie: skąd pochodzi energia lub sygnał i co stoi na jego drodze do elementu wykonawczego?
Praktyczna metoda analizy połączeń krok po kroku:
- Znajdź źródła energii – zasilanie główne, obwody sterownicze 24 V DC, obwody pneumatyczne i hydrauliczne.
- Zlokalizuj element wykonawczy powiązany z analizowaną funkcją – cewkę stycznika, zawór, wyjście napędu.
- Prześledź drogę energii wstecz od elementu wykonawczego do źródła – zapisz każdy warunek, który może przerwać obwód.
- Prześledź drogę informacji od czujnika do programu i od programu do wyjścia.
- Oddziel warunki konieczne od blokad, alarmów i sygnałów potwierdzenia.
- Sprawdź, czy element ma styki lub funkcje rozrzucone na innych stronach – użyj identyfikatora aparatu, numeru kabla, listwy i odsyłacza.
- Porównaj schemat ideowy z listą I/O, programem PLC, dokumentacją zacisków i rzeczywistym stanem szafy.
Numer przewodu bywa ważniejszy niż jego fizyczna trasa. Ten sam numer na różnych arkuszach oznacza ten sam potencjał lub połączenie logiczne, nawet jeśli przewód w szafie biegnie zupełnie inną drogą. To konwencja, która przyspiesza diagnostykę.
Przy sygnałach cyfrowych sprawdź:
- czy sygnał jest aktywny poziomem wysokim (24 V) czy niskim (0 V),
- czy wejście PLC jest typu sourcing (aktywne +24 V na zacisku) czy sinking (aktywne przez 0 V),
- czy sygnał pochodzi z czujnika PNP, NPN, styku bezpotencjałowego lub wyjścia elektronicznego.
W układach z czujnikami PNP i NPN kluczowy jest kierunek przepływu prądu względem wejścia PLC. Ten sam czujnik może być poprawny elektrycznie, ale logicznie niewidoczny dla modułu wejściowego o innym typie – i to właśnie ten rodzaj błędu jest trudny do wychwycenia bez schematu.
Dla sygnałów analogowych 4–20 mA trzeba ustalić, kto zasila pętlę: czujnik aktywny, wejście PLC czy zewnętrzny zasilacz. Schemat może wyglądać podobnie w każdym przypadku, ale błędne podłączenie da stałe 0 mA lub 20 mA albo uszkodzi wejście. Wartość 4 mA oznacza dolny zakres pomiarowy, a 20 mA górny – sygnał poniżej 4 mA może być wartością poza zakresem lub sygnałem uszkodzenia, zależnie od konfiguracji.
Ekran przewodu analogowego narysowany z podłączeniem tylko z jednej strony to celowa strategia ochrony przed pętlą masy, a nie przypadkowe pominięcie.
Jak czytać schemat drabinkowy i program PLC?
Schemat drabinkowy to zapis równania logicznego, nie schemat elektryczny. Elementy szeregowe tworzą funkcję AND, gałęzie równoległe funkcję OR, a styk NC realizuje negację. Układ czyta się od lewej do prawej, ale PLC ocenia wszystkie warunki wejściowe danej sieci przed wyznaczeniem stanu wyjścia.
Przykład klasycznego układu podtrzymania:
K1 = STOPOK AND OLOK AND (START OR K1)
Gdzie:
- STOP_OK – obwód zatrzymania jest zamknięty,
- OL_OK – brak zadziałania przeciążenia,
- START – operator wydał polecenie startu,
- K1 – własny styk podtrzymujący lub bit pamięci.
Po naciśnięciu START cewka K1 zostaje pobudzona, a jej styk pomocniczy przejmuje funkcję przycisku. Zwolnienie przycisku nie wyłącza napędu. Otwarcie STOP albo OL przerywa podtrzymanie.
W bardziej złożonych układach rozróżniaj sześć kategorii sygnałów:
- Zezwolenie – warunek, który musi być spełniony, żeby funkcja mogła wystartować.
- Blokada – warunek zabraniający wykonania funkcji.
- Polecenie – żądanie operatora lub systemu nadrzędnego.
- Potwierdzenie – informacja, że działanie rzeczywiście nastąpiło.
- Alarm – informacja o stanie niepożądanym.
- Reset – akcja kasująca zapamiętany stan, ale niekoniecznie usuwająca przyczynę awarii.
Program PLC nie działa jak układ przekaźnikowy reagujący na zmiany w sposób ciągły. Typowy cykl obejmuje odczyt wejść, wykonanie programu i aktualizację wyjść. To ma znaczenie dla impulsów krótszych niż czas cyklu, detekcji zbocza narastającego i opadającego, timerów i liczników oraz sekwencji, w których jedna sieć ustawia bit, a inna go kasuje.
Styki detekcji zbocza mogą być aktywne tylko przez jeden cykl programu, nawet jeżeli sygnał wejściowy pozostaje aktywny. Dlatego przy diagnostyce nie wystarczy obserwować, czy bit jest włączony – trzeba wiedzieć, czy jest to poziom, impuls, zatrzask, stan retencyjny czy wynik innej sieci.
Adres PLC, np. I0.3, nie mówi jeszcze, na którym terminalu modułu fizycznie leży przewód. Jeśli producent stosuje adaptery, listwy pośrednie lub rozdzielacze frontowe, adres logiczny jest oderwany od zacisku fizycznego.
Jeśli cewka stycznika jest sterowana z PLC, ale jej styki pomocnicze wracają na wejście PLC, schemat pokazuje pętlę potwierdzenia wykonania. Brak tego sygnału zwrotnego w rzeczywistości często oznacza sklejenie styków, zanik zasilania lub awarię cewki – a nie tylko brak informacji dla operatora.
Jak analizować obwody bezpieczeństwa na schemacie?
Obwód bezpieczeństwa wymaga osobnej analizy i nie powinien być traktowany jak kolejna gałąź programu sterującego. Błąd pojedynczego wyjścia, zwarcie przewodu lub błąd programu nie może prowadzić do niebezpiecznego ruchu – to podstawowe wymaganie normy PN-EN 60204-1.
Przed analizą ustal, w jaki sposób realizowana jest funkcja bezpieczeństwa:
- Przekaźnik bezpieczeństwa z wymuszonymi stykami.
- Safety PLC z dedykowanymi kanałami wejściowymi.
- Dwukanałowe wejście bezpieczeństwa.
- Funkcja STO (Safe Torque Off) w napędzie.
- Odłączenie energii przez zewnętrzne styczniki.
Czytając obwód bezpieczeństwa, sprawdź każdy z tych punktów:
- Czy przycisk awaryjny ma dwa niezależne kanały i oba są monitorowane?
- Czy reset jest ręczny – automatyczny reset mógłby spowodować niebezpieczny restart?
- Czy STO rzeczywiście odcina moment napędowy, a nie tylko usuwa sygnał zadawczy?
- Czy styki powrotne z zewnętrznych styczników są nadzorowane przez moduł EDM (External Device Monitoring)?
- Czy funkcja bezpieczeństwa jest niezależna od zwykłego programu sterującego?
- Czy uszkodzenie jednego przewodu prowadzi do stanu bezpiecznego?
Styk NC w obwodach bezpieczeństwa nie zawsze oznacza po prostu normalnie zamknięty. Często oznacza diagnostycznie bezpieczny – przerwanie przewodu ma wywołać ten sam efekt co zadziałanie przycisku awaryjnego. Styk pomocniczy opisany jako mirror contact lub positively guided (wymuszono prowadzenie) ma inne znaczenie diagnostyczne niż zwykły styk pomocniczy – tylko taki styk może wiarygodnie potwierdzać, że styki główne nie są sklejone.
Napięcie 24 V DC nie jest samo w sobie gwarancją bezpieczeństwa. Wymagania dotyczą też uziemienia, obwodów PELV (Protective Extra Low Voltage), sposobu prowadzenia przewodów, diagnostyki i odporności na pojedyncze uszkodzenia.
Jeśli chcesz lepiej rozumieć szerszy kontekst działania układów sterowania, informacje o tym, jak działa automatyka SCO mogą uzupełnić to, co widzisz na schemacie.
Jak rozumieć P&ID i pętle regulacji?
Na schemacie P&ID każde urządzenie pomiarowe i funkcja sterująca ma oznaczenie literowe zgodne z normą ISA-5.1. Pierwsza litera wskazuje mierzoną zmienną, kolejne opisują funkcję:
| Litera | Zmienna | Przykład oznaczenia | Znaczenie |
|---|---|---|---|
| P | Ciśnienie | PIC | Regulator ciśnienia ze wskazaniem |
| T | Temperatura | TT | Przetwornik temperatury |
| F | Przepływ | FT | Przetwornik przepływu |
| L | Poziom | LSH | Wyłącznik poziomowy górny |
| I | Wskazanie | – | Wskazanie wartości |
| C | Regulacja | – | Regulator automatyczny |
Ostateczną interpretację zawsze porównuj z legendą projektu – przedsiębiorstwa stosują własne rozszerzenia konwencji.
W pętli regulacji nie wystarczy odnaleźć czujnika i zaworu. Trzeba odtworzyć cały łańcuch przyczynowo-skutkowy: zmienna procesowa → czujnik → przetwornik → kanał AI → skalowanie → wartość zadana → uchyb → regulator PID → ograniczenia wyjścia → przełącznik ręka/automat → wyjście AO lub komunikat do napędu → element wykonawczy → reakcja procesu.
Szczególnie warto zwrócić uwagę na oznaczenia stanu zaworu przy zaniku energii. Fail-open oznacza, że zawór otworzy się przy zaniku ciśnienia lub sygnału. Fail-closed – zamknie się. Fail-in-place – pozostanie w ostatniej pozycji. To informacja o zachowaniu procesu w sytuacji awaryjnej, ważniejsza niż sam opis typu siłownika.
Typowe błędy przy czytaniu schematów automatyki
Większość problemów przy interpretacji schematów automatyki wynika z kilku powtarzających się błędów. Poziom opanowania dokumentacji technicznej jest w środowiskach inżynierskich niższy, niż można by się spodziewać – badania nad studentami kierunków mechanicznych wskazują, że nawet wśród uczących się zawodowo techników ok. 20% ma poważne trudności z poprawnym czytaniem rysunków technicznych, a średni wynik testów z rozumienia symboli i oznaczeń oscyluje wokół 70–80%.
Najczęstsze błędy:
- Mylenie typów schematów – traktowanie P&ID jak schematu elektrycznego albo schematu ideowego jak montażowego.
- Ignorowanie legendy – zakładanie, że konwencja jest standardowa, gdy projekt stosuje własne oznaczenia.
- Mylenie stanu NO/NC z logiką PLC – fizyczny styk NC przy przycisku STOP nie oznacza, że sygnał w PLC ma wartość 0 w stanie normalnym.
- Pomijanie odsyłaczy – analizowanie styku bez sprawdzenia, gdzie jest jego cewka i co ją steruje.
- Traktowanie adresu PLC jak zacisku fizycznego – I0.3 to adres logiczny, a nie numer terminala w szafie.
- Przeoczenie mostków na listwach zaciskowych – wygląda jak wiele niezależnych obwodów, jest jednym potencjałem.
- Analiza tylko programu PLC bez schematu elektrycznego – część blokad i zezwoleń istnieje wyłącznie w programie, ale sygnały wejściowe są realizowane sprzętowo.
Wskazówka: Zanim zaczniesz analizować logikę programu PLC, zawsze sprawdź najpierw schemat ideowy. Brak startu może być spowodowany brakiem fizycznego zezwolenia w torze sterowania, a nie błędem w kodzie – i żaden debugger PLC tego nie pokaże.
Normy stosowane w schematach automatyki
Orientacja w normach przyspiesza czytanie każdego schematu, bo pozwala wiedzieć, co jest konwencją ogólną, a co specyfiką projektu.
Najważniejsze normy, z którymi zetkniesz się przy czytaniu dokumentacji automatyki:
- IEC 60617 – definiuje symbole graficzne stosowane na schematach elektrotechnicznych, ok. 1900 symboli; reguły stosowania powiązane z IEC 61082.
- IEC 61131-3 – standaryzuje języki programowania PLC: LD, FBD, ST, SFC; implementacje producentów mogą zawierać własne rozszerzenia.
- ISA-5.1 – system symboli i identyfikacji aparatury pomiarowej stosowany na P&ID; pierwsza litera oznacza zmienną, kolejne – funkcję.
- ISO/IEC 81346 – zasady strukturyzowania i jednoznacznego oznaczania obiektów przemysłowych; definiuje aspekty funkcjonalne, lokalizacyjne i produktowe.
- PN-EN 60204-1 – wymagania dotyczące wyposażenia elektrycznego maszyn: zasilanie, ochrona, obwody sterowania, funkcje zatrzymania i wymagania bezpieczeństwa.
Żadna z tych norm nie jest zamkniętym zestawem reguł obowiązujących jednakowo w każdym projekcie. Zawsze traktuj legendę dokumentu jako nadrzędny punkt odniesienia – konwencja projektowa może modyfikować standard. Jeśli chcesz zrozumieć szerzej, czym jest automatyka jako dziedzina i jakie systemy obejmuje, artykuł o tym, co to jest automatyka daje dobry fundament pojęciowy.
Podsumowanie
Czytanie schematów automatyki to umiejętność, którą buduje się warstwami. Zaczyna się od rozpoznania typu dokumentu, bo schemat ideowy, P&ID, diagram pętli i program PLC to różne reprezentacje tego samego układu. Dalej – od rozdziału na tor mocy, sterowania i informacji, który porządkuje nawet bardzo rozbudowaną instalację. Symbole, oznaczenia i normy takie jak IEC 60617, ISA-5.1 czy PN-EN 60204-1 dają wspólny język, ale legendę każdego projektu warto sprawdzić oddzielnie. Skuteczna analiza schematów automatyki to ostatecznie umiejętność przekształcenia rysunku w model przyczynowo-skutkowy i znalezienia pierwszego punktu, gdzie coś idzie nie tak.
FAQ
Q: Czy schematy automatyki są zawsze wykonane według tych samych standardów?
A: Nie ma jednego obowiązującego standardu dla wszystkich typów schematów. Stosuje się różne normy zależnie od rodzaju dokumentu: IEC 60617 dla schematów elektrycznych, ISA-5.1 dla P&ID, IEC 61131-3 dla programów PLC. Każdy projekt może dodatkowo modyfikować konwencje.
Q: Jak długo trwa nauka czytania schematów automatyki od podstaw?
A: Zależy od intensywności kontaktu z dokumentacją. Podstawy symboli i struktury schematu elektrycznego można opanować w kilka tygodni, ale swobodna analiza złożonych układów z PLC i obwodami bezpieczeństwa wymaga miesięcy praktyki na rzeczywistych projektach.
Q: Czy program PLC można czytać bez dostępu do schematu elektrycznego?
A: Można, ale jest to analiza niepełna. Logika programu nie pokazuje fizycznej konfiguracji wejść i wyjść, typów czujników, mostków ani rzeczywistego stanu styków w szafie.
Q: Jakie narzędzia pomagają w czytaniu schematów automatyki?
A: Oprogramowanie producenta sterownika do podglądu programu PLC online, multimetr i próbnik do weryfikacji napięć na zaciskach, a także sam wydruk schematu z możliwością zaznaczania prześledzonej drogi sygnału.
Q: Czy schematy pneumatyczne czyta się tak samo jak elektryczne?
A: Nie. Na schematach pneumatycznych kierunek przepływu powietrza zastępuje kierunek przepływu prądu, a zawory elektropneumatyczne są elementami łączącymi oba światy. Symbole są zupełnie inne i określa je norma ISO 1219.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz