Jak zacząć drukowanie 3D? Przewodnik dla początkujących
Drukowanie 3D wygląda prosto na filmiku, ale za pierwszym razem prawie nikt nie dostaje idealnego wydruku. Zrozumienie, od czego zacząć, jakiego sprzętu szukać i czego się spodziewać w pierwszych tygodniach, potrafi zaoszczędzić sporo frustracji i pieniędzy. Ten artykuł przeprowadzi Cię przez cały proces – od wyboru technologii, przez kalibrację, aż po rozwiązywanie typowych problemów.
Najważniejsze informacje z tego artykułu:
- Dla początkujących drukowanie 3D najlepiej zacząć od technologii FDM, czyli drukowania z filamentu, bo jest tańsza, bezpieczniejsza i bardziej przebaczająca błędy niż druk żywiczny SLA.
- Do startu potrzebujesz drukarki, filamentu PLA, slicera (bezpłatne oprogramowanie do przygotowania pliku) i gotowego modelu ze strony typu Printables lub Thingiverse.
- Całkowity koszt wejścia w druk 3D zamyka się orientacyjnie w przedziale 1000–3000 zł za drukarkę plus kilkadziesiąt złotych za kilogram filamentu.
- Kalibracja i regularne czyszczenie stołu roboczego to podstawa – większość problemów z pierwszymi wydrukami wynika właśnie z pominiętych tych kroków.
- Drukarka emituje ultradrobne cząstki i związki organiczne, dlatego powinna stać w dobrze wentylowanym miejscu, a nie w sypialni ani przy biurku używanym przez wiele godzin.
Jak zacząć drukowanie 3D – od czego zacząć?
Zanim wydasz pieniądze na sprzęt, warto zrozumieć, jak cały proces wygląda od środka. Drukowanie 3D to nie jest urządzenie plug-and-play – to układ pięciu obszarów, które trzeba rozumieć i kalibrować: mechanika, termodynamika, materiał, oprogramowanie i geometria modelu. Kiedy coś idzie nie tak, problem leży zwykle w jednym z tych obszarów, a nie we wszystkich naraz.
Dobra wiadomość jest taka, że każdy z tych obszarów da się ogarnąć krok po kroku, nawet bez technicznego wykształcenia.
Jak wygląda cały proces od pliku do gotowego wydruku?
Cały przepływ pracy wygląda tak:
- Zdobądź plik 3D – pobierz gotowy model ze strony takiej jak Printables lub Thingiverse, albo zaprojektuj własny w programie do modelowania.
- Otwórz plik w slicerze – slicer to program (np. PrusaSlicer, Cura, OrcaSlicer lub Bambu Studio), który „kroi” model na warstwy i generuje instrukcje dla drukarki w formacie G-code.
- Ustaw parametry druku – temperatura dyszy i stołu, wysokość warstwy (zwykle 0,1–0,3 mm), wypełnienie, liczba ścian, obecność podpór.
- Prześlij plik do drukarki – przez kartę SD, pendrive, Wi-Fi lub kabel USB.
- Uruchom wydruk – drukarka nagrzewa dyszę i stół, a następnie nanosi materiał warstwa po warstwie.
- Zdejmij wydruk – po ostygnięciu stołu wydruk zazwyczaj sam odpada albo odchodzi po lekkim wygięciu płyty.
- Opcjonalna obróbka – usunięcie podpór, szlifowanie, malowanie, sklejanie.
Czas trwania wydruku zależy od rozmiaru i ustawień. Mały uchwyt lub figurka do 10 cm to typowo 1–3 godziny. Większy element, np. organizer na biurko, może zajmować 8–12 godzin. To nie są teoretyczne wartości – sam drukowałem obudowy do elektroniki, które trwały ponad dobę przy warstwie 0,15 mm i czterech obwodach.
Jakie kroki wykonać, żeby zacząć drukowanie 3D od zera?
Poniżej opisuję kolejność, której trzymam się przy wdrażaniu nowej drukarki, i którą polecam każdemu, kto zaczyna.
Krok 1 – wybierz technologię
Dla zdecydowanej większości osób zaczynających przygodę z drukarzem 3D właściwym wyborem jest FDM (Fused Deposition Modeling), czyli drukowanie z filamentu termoplastycznego. Alternatywa to SLA/MSLA, czyli druk żywiczny – daje lepszą szczegółowość, ale wymaga rękawic, wentylacji, mycia wydruków w alkoholu i utylizacji odpadów chemicznych. To inny proces technologiczny z innym profilem ryzyka, a nie po prostu „lepsza wersja FDM”.
Krok 2 – wybierz drukarkę dopasowaną do planowanych materiałów
Nie patrz wyłącznie na cenę ani na deklarowaną prędkość druku. Realny limit prędkości wyznacza przepływ objętościowy hotendu, a nie liczba wpisana w specyfikacji. Klasyczny hotend topi ok. 10–15 mm³/s, co przy typowej konfiguracji warstwy daje realnie około 110–165 mm/s – niezależnie od tego, co producent obiecuje na stronie. Jeśli planujesz PLA i PETG, wystarczy otwarta drukarka z temperaturą dyszy do około 250–280°C. ABS, ASA czy nylon wymagają już stabilnego środowiska cieplnego, często zamkniętej komory i ograniczenia przeciągów.
Krok 3 – zainstaluj slicer i pobierz pierwszy model
Zanim drukarka przyjdzie, skonfiguruj oprogramowanie. Pobierz PrusaSlicer, OrcaSlicer lub Bambu Studio (wszystkie bezpłatne), załaduj profil swojej drukarki i otwórz jeden z plików testowych. Pobierz model ze strony Printables.com lub Thingiverse – warto zaczynać od małych geometrycznych obiektów, np. prostego sześcianu lub krótkiego testu warstwy.
Krok 4 – złóż drukarkę i wykonaj kalibrację mechaniczną
Zanim naciśniesz „drukuj”, sprawdź napięcie pasków, luzy prowadnic, prostopadłość ramy i stan powierzchni roboczej. Automatyczne poziomowanie stołu nie naprawia luzu w prowadnicach ani przekoszonej ramy – tworzy tylko mapę odkształcenia stołu i kompensuje drobne odchyłki. Jeśli mechanika ma problem, dalsze kalibrowanie będzie bezcelowe.
Krok 5 – skalibruj pierwszą warstwę
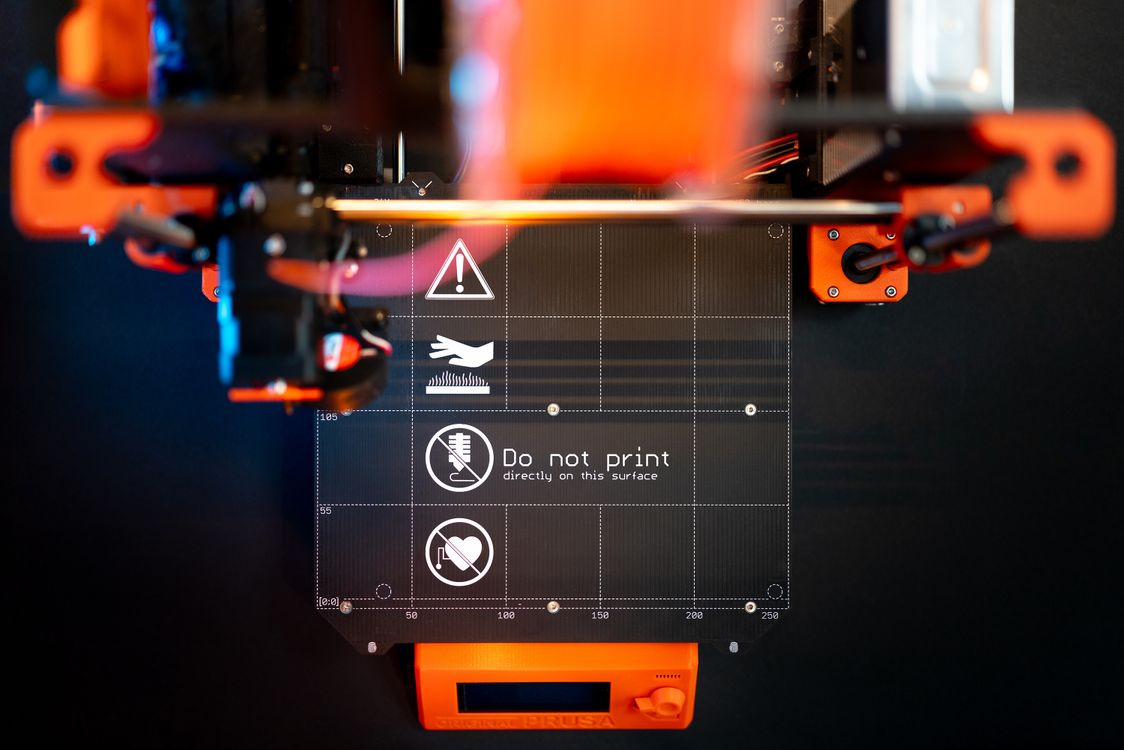
To jedno z trudniejszych i ważniejszych zadań na początku. Dysza musi znajdować się w odpowiedniej odległości od stołu – zbyt wysoko i pierwsza warstwa się nie przykleja, zbyt nisko i blokuje przepływ materiału. Prusa zaleca ponowną kalibrację po każdej zmianie dyszy, ekstrudera, miejsca ustawienia drukarki lub rodzaju płyty. Przed kalibracją odtłuść powierzchnię – tłuszcz z palców psuje przyczepność skuteczniej niż błędnie ustawiony offset Z.
Krok 6 – wydrukuj test i obserwuj
Pierwszy wydruk powinien być prosty. Sześcian 20×20×20 mm to klasyka, ale warto też wydrukować model zawierający mosty, nawisy i kilka otworów, żeby od razu zobaczyć, jak drukarka radzi sobie z różnymi geometriami. Zapisz ustawienia – markę filamentu, temperaturę dyszy, temperaturę stołu, prędkość, wysokość warstwy. Bez tej ewidencji każda kolejna awaria zaczyna się od zgadywania.
Krok 7 – diagnozuj przyczynowo, nie objawowo
Kiedy coś pójdzie nie tak (a pójdzie), szukaj przyczyny, a nie objawu. Nitkowanie to nie tylko kwestia retrakcji – często wynika z wilgoci w filamencie. Odklejanie wydruku to nie tylko problem z temperaturą stołu – często brudna lub tłusta powierzchnia. Poniżej w artykule opisuję szczegółowo najczęstsze problemy.
Jaką drukarkę 3D wybrać na start – FDM czy SLA?
FDM to właściwy punkt wejścia dla osoby, która zaczyna drukowanie 3D w domu – niskie koszty materiałów, relatywne bezpieczeństwo i możliwość drukowania użytkowych części, uchwytu, obudowy czy organizera. SLA daje dużo lepszą rozdzielczość detali, co ma znaczenie przy miniaturach do gier planszowych czy biżuterii, ale cena wejścia jest wyższa nie tylko finansowo.
Tabela porównawcza obu technologii dla osoby zaczynającej:
| Kryterium | FDM (filament) | SLA/MSLA (żywica) |
|---|---|---|
| Koszt drukarki startowej | ~800–2500 zł | ~600–1500 zł |
| Koszt materiału | ~60–120 zł/kg PLA | ~80–200 zł/litr żywicy |
| Jakość detali | Dobra do bardzo dobrej | Bardzo dobra do doskonałej |
| Obróbka po druku | Usunięcie podpór | Mycie w alkoholu, utwardzanie UV |
| Bezpieczeństwo | Względnie bezpieczne | Żywica drażniąca, opary, ryzyko uczulenia |
| Materiały użytkowe | Tak, szeroki wybór | Ograniczone, głównie modele |
| Łatwość obsługi | Umiarkowana | Wymagająca |
| Wentylacja | Warto zadbać | Obowiązkowa |
Druk żywiczny przy SLA/MSLA wymaga minimalnie rękawic odpornych chemicznie, okularów, wentylowanego stanowiska, kuwety wychwytującej ewentualny wyciek i osobnych pojemników na odpady. Nieutwardzonej żywicy nie wolno wylewać do kanalizacji – musi być utwardzona i przekazana jako odpad chemiczny.
Jeśli Twoim celem są modele do gier, figurki i detal, SLA ma sens. Jeśli planujesz uchwyty, obudowy, części zamienne i projekty użytkowe, FDM będzie wygodniejszy i tańszy w eksploatacji.
Na co zwrócić uwagę przy wyborze drukarki FDM?
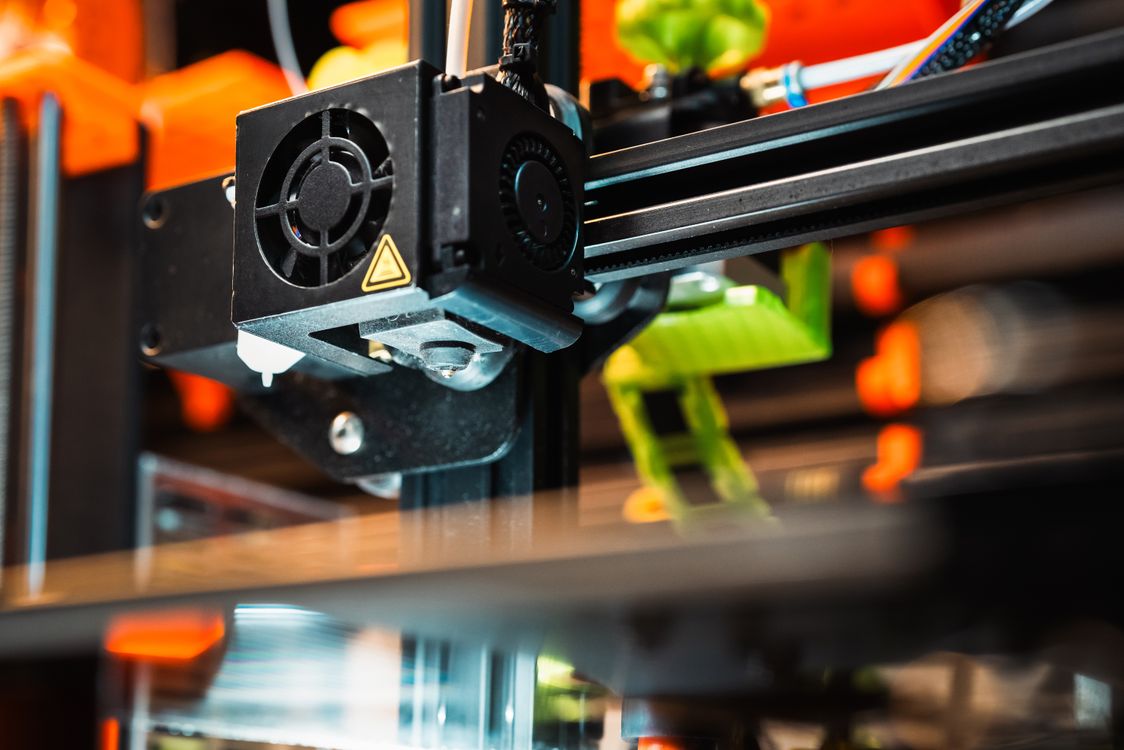
Przy wyborze drukarki FDM patrzę na kilka rzeczy, których nie widać wprost w specyfikacji:
- Temperatura dyszy – minimum 250°C do PLA/PETG, minimum 280–300°C do ASA, ABS, nylonu i materiałów technicznych.
- Temperatura stołu – 60°C wystarczy do PLA, 80–90°C do PETG, powyżej 100°C do ABS/ASA.
- Typ hotendu – hotend all-metal (bez wkładki teflonowej) jest niezbędny powyżej 240–250°C, ponieważ PTFE zaczyna tam degradować, a jego opary są toksyczne dla ptaków.
- Automatyczne poziomowanie – przydatne, ale nie zastępuje prawidłowego montażu.
- Otwarta czy zamknięta komora – otwarta wystarczy do PLA i PETG, zamknięta jest potrzebna do ABS, ASA, PC i nylonu.
- Firmware otwarty czy zamknięty – drukarka z Marlinem lub Klipperem jest łatwiejsza w serwisowaniu i modyfikacji; zamknięty ekosystem z autoryzacją przez chmurę może zwiększać koszty napraw.
- Standardowe części – dysza, hotend, płyta robocza powinny być łatwo dostępne i kompatybilne ze standardami rynkowymi.
Wskazówka: Sprawdź przed zakupem, czy dysza i hotend są standardowe (np. kompatybilne z E3D V6 lub Volcano), a płyta robocza dostępna osobno. Zamknięte ekosystemy z firmowymi dyszami potrafią być drogie w serwisowaniu, co na dłuższą metę liczy się bardziej niż różnica w cenie zakupu.
Ile kosztuje rozpoczęcie druku 3D?
Pełny obraz kosztów wejścia wygląda inaczej niż sama cena drukarki. Poniżej zestawiłem orientacyjne wartości w dwóch wariantach – minimalnym i optymalnym dla osoby zaczynającej.
| Pozycja | Wariant minimalny | Wariant optymalny |
|---|---|---|
| Drukarka FDM | ~900–1200 zł | ~1800–2800 zł |
| Filament PLA (1 kg) | ~60–80 zł | ~80–120 zł (lepsza marka) |
| Alkohol IPA do czyszczenia stołu | ~15 zł | ~15 zł |
| Zapasowa dysza 0,4 mm | ~5–15 zł | ~15–30 zł (hartowana) |
| Suszarka do filamentu | – | ~100–200 zł |
| Karta SD lub pamięć USB | ~10–20 zł | ~10–20 zł |
| Razem szacunkowo | ~1000–1350 zł | ~2000–3200 zł |
Koszty eksploatacyjne to przede wszystkim filament (1 kg PLA starcza na kilkanaście do kilkudziesięciu wydruków, zależnie od rozmiaru), energia elektryczna (typowa drukarka FDM pobiera 100–300 W, wydruk 8-godzinny to koszt rzędu 1–3 zł) oraz co jakiś czas nowa dysza lub płyta robocza. Ceny podaję orientacyjnie – rynek drukarek zmienia się szybko i warto je zweryfikować przed zakupem.
Jaki materiał wybrać do pierwszych wydruków?
PLA – dlaczego to właściwy start?
PLA (kwas polilaktyczny) to materiał, od którego powinna zacząć każda osoba rozpoczynająca drukowanie 3D. Ma mały skurcz, dobrą jakość powierzchni, wysoką sztywność i jest relatywnie przebaczający błędy kalibracji. Temperatura dyszy to zazwyczaj 190–230°C, stołu 50–60°C. Nadaje się do modeli, uchwytów, organizerów, elementów dekoracyjnych i prototypów.
Jest jednak kruchy przy uderzeniach i traci właściwości mechaniczne już przy około 55–60°C. Trzymaj go z dala od samochodów latem i gorących naczyń.
Kiedy sięgnąć po PETG?
PETG jest bardziej ciągliwy, lepiej znosi uderzenia i chemikalia. Temperatura odkształcenia cieplnego wynosi około 76°C (przy standardowych ustawieniach druku). Dlatego do pojemników na długopisy, wsporników czy elementów zewnętrznych PETG działa lepiej niż PLA.
Trzeba jednak wiedzieć o dwóch rzeczach. Po pierwsze, PETG na gładkiej płycie PEI potrafi przykleja się tak mocno, że przy zdejmowaniu wyrywa fragmenty powłoki – cienka warstwa kleju w sztyfcie działa tu jako środek rozdzielający. Po drugie, PETG chłonie wilgoć szybciej niż PLA, co powoduje nitkowanie (cienkie nitki między elementami wydruku) i matową powierzchnię. Rozwiązaniem jest suszarka do filamentu.
Tabela porównawcza materiałów dla początkujących:
| Materiał | Temp. dyszy | Temp. stołu | Trudność | Zastosowanie |
|---|---|---|---|---|
| PLA | 190–230°C | 50–60°C | Łatwa | Modele, uchwyty, prototypy |
| PETG | 230–250°C | 70–85°C | Umiarkowana | Elementy użytkowe, zewnętrzne |
| ABS | 230–260°C | 90–110°C | Trudna | Odporne cieplnie, wymagają obudowy |
| ASA | 240–260°C | 90–110°C | Trudna | Jak ABS, lepsza odporność UV |
| TPU | 220–240°C | 30–60°C | Umiarkowana | Elastyczne, uszczelki, osłony |
| Nylon | 240–270°C | 70–90°C | Trudna | Wytrzymałe, obciążone mechanicznie |
ABS i ASA bez zamkniętej komory prawie zawsze będą się odklejać i pękać między warstwami – to nie jest kwestia złej kalibracji, tylko fizyki skurczu. Zacznij od PLA, przejdź do PETG i dopiero wtedy myśl o materiałach technicznych.
Co zrobić z wilgocią w filamencie?
Nawet PLA chłonie wilgoć – wolniej niż PETG, TPU czy nylon, ale wystarczająco, żeby po kilku tygodniach otwarcia szpuli zacząć słyszeć charakterystyczne strzelanie z dyszy i widzieć matową, chropowatą powierzchnię wydruku. PLA suszy się w około 45–50°C przez 4–6 godzin, PETG w około 60–65°C. Piekarnik domowy rzadko kiedy nadaje się do suszenia filamentu – temperatura jest zbyt niestabilna i może zdeformować szpulę.
Po wysuszeniu filament przechowuj w szczelnym pojemniku z pochłaniaczem wilgoci (żelem krzemionkowym). Suszenie przywraca właściwości materiału, ale filament może ponownie pobierać wilgoć podczas kilkugodzinnego drukowania – dlatego suszarki z miejscem na szpulę podczas pracy to wygodne rozwiązanie.
Wskazówka: Filamenty z dodatkami ściernymi – włókno węglowe, świecące w ciemności (z glinianem strontu), metal fill – mogą zniszczyć mosiężną dyszę już po kilkuset gramach. Dysza ze stali hartowanej gorzej przewodzi ciepło i zwykle wymaga podniesienia temperatury o 5–10°C względem profilu dla standardowej mosiężnej dyszy. Sprawdź to przed zakupem specjalistycznego filamentu.
Czym jest slicer i jak przygotować pierwszy wydruk?
Slicer to program, który zamienia plik 3D (najczęściej STL lub 3MF) na język zrozumiały dla drukarki – sekwencję ruchów i poleceń w formacie G-code. Bez slicera drukarka nie wie, jak wydrukować Twój model.
Pliki STL przechowują geometrię jako siatkę trójkątów i nie zawierają żadnych informacji o materiale, tolerancjach, orientacji ani funkcji. Slicer musi to wszystko dostać od Ciebie.
Popularne slicery bezpłatne:
- PrusaSlicer – bardzo dobra dokumentacja, profile dla wielu drukarek, otwarty kod.
- OrcaSlicer – fork PrusaSlicera z wieloma dodatkowymi funkcjami kalibracyjnymi.
- Bambu Studio – zoptymalizowany pod drukarki Bambu Lab, ale współpracuje też z innymi.
- Ultimaker Cura – popularne rozwiązanie z dużą bazą profili.
Kluczowe ustawienia, które powinieneś rozumieć przy pierwszym wydruku:
- Wysokość warstwy – im niższa (np. 0,1 mm), tym dłuższy wydruk i więcej detalu; na start 0,2 mm to dobry balans. Warto wybierać wartości będące wielokrotnościami 0,04 mm (np. 0,16, 0,20, 0,24 mm), bo przy śrubie trapezowej z silnikiem 1,8° pełny krok osi Z to właśnie 0,04 mm – warstwy o takich wartościach są bardziej powtarzalne.
- Wypełnienie (infill) – procent materiału wewnątrz wydruku; 15–20% wystarczy do większości modeli. Ważniejsza od procentu wypełnienia jest liczba obwodów (ścian) – przejście z 2 na 4 ściany daje zazwyczaj więcej wytrzymałości niż zwiększenie infillu z 20 do 50%, przy mniejszym zużyciu materiału.
- Podpory – automatycznie generowane struktury pod nawisami powyżej 45–60°.
- Brim – cienki pierścień wokół podstawy wydruku, który poprawia przyczepność do stołu.
- Temperatura – zgodna z zalecanym zakresem dla materiału, ale przetestowana wieżą temperatury dla konkretnej szpuli.
Przed naciśnięciem „slice” sprawdź podgląd warstw. Upewnij się, że slicer nie pominął cienkich ścian, że podpory nie blokują ruchomych elementów i że pierwsza warstwa rzeczywiście dotyka stołu na całej powierzchni.
Skąd brać modele do druku 3D?
Nie musisz projektować własnych modeli, żeby zacząć. W sieci są tysiące gotowych plików, z których większość jest bezpłatna.
Popularne bazy modeli 3D:
- Printables.com – prowadzona przez Prusa Research, duża baza, możliwość filtrowania po materiale, drukarce i licencji.
- MakerWorld – platforma Bambu Lab, szybko rosnąca biblioteka.
- Thingiverse – jedna ze starszych baz, ogromna kolekcja, ale zdarzają się pliki nieaktualne lub uszkodzone.
- Cults3D, MyMiniFactory – mieszanka bezpłatnych i płatnych modeli.
Zanim pobierzesz plik, sprawdź licencję. Modele często mają licencję Creative Commons CC BY-NC, która zabrania sprzedaży wydruków. Plik STL może być chroniony prawem autorskim, a funkcjonalne cechy przedmiotu niekiedy patentem lub wzorem przemysłowym – to istotne, jeśli planujesz sprzedawać wydruki.
Zdarzają się też pliki z uszkodzoną siatką (non-manifold, czyli niezamkniętą bryłą). Slicer interpretuje je błędnie i tworzy dziury lub brakujące ściany w wydruku. Warto sprawdzić plik w narzędziu takim jak Meshmixer lub wbudowany naprawiacz w PrusaSlicerze przed wysłaniem do druku.
Jak skalibrować drukarkę przed pierwszym wydrukiem?
Kalibrację wykonuj zawsze w określonej kolejności, zmieniając jeden parametr naraz. To najczęstszy błąd na początku – zmienianie kilku ustawień jednocześnie i brak wiedzy, co tak naprawdę pomogło.
Kolejność kalibracji:
- Sprawdzenie mechaniki – napięcie pasków, luzy prowadnic, prostopadłość ramy, mocowanie dyszy, stan stołu.
- Kalibracja pierwszej warstwy – ustawienie prawidłowej odległości dyszy od stołu (Z-offset).
- Test temperatury – wieża temperatury dla każdego nowego filamentu.
- Kalibracja przepływu – mnożnik ekstruzji (typowo 0,9–1,1).
- Kalibracja retrakcji – długość i prędkość cofania filamentu, żeby nie nitkował.
- Pressure Advance / Linear Advance – kompensacja zmian ciśnienia w dyszy przy przyspieszaniu i hamowaniu, redukuje grube narożniki i bloby.
- Prędkość i chłodzenie – dopiero po ustabilizowaniu poprzednich parametrów.
Jedną rzecz warto zapamiętać o kalibracji temperatury. Producent podaje zakres startowy, a nie gwarantowaną wartość optymalną – ten sam PLA od dwóch różnych producentów może wymagać innych ustawień. Wieża temperatury (jeden wydruk, w którym temperatura zmienia się stopniowo co kilka warstw) pozwala wybrać najniższą temperaturę zapewniającą pełne połączenie warstw i stabilny przepływ.
Wskazówka: Prowadź dziennik ustawień dla każdej szpuli filamentu – markę, kolor, temperaturę dyszy, stołu, przepływ, retrakcję, Pressure Advance i wynik wydruku. Bez tego każda awaria zaczyna się od zgadywania. Wystarczy prosty arkusz kalkulacyjny lub nawet notatnik.
Jakie są najczęstsze problemy przy druku 3D i jak je naprawić?
Wydruk nie przykleja się do stołu
Pierwsza rzecz, którą sprawdzam, to czystość stołu. Tłuszcz z palców niszczy przyczepność skuteczniej niż błędnie ustawiony offset Z – wystarczy raz dotknąć płyty gołą ręką, żeby wydruk się odklejał. Płytę PEI myj alkoholem izopropylowym (IPA) regularnie, a co jakiś czas ciepłą wodą z płynem do naczyń, który usuwa zabrudzenia, z którymi IPA sobie nie radzi.
Inne przyczyny braku przyczepności i sposoby naprawy:
- Zły Z-offset – dysza za wysoko, materiał nie dociska się do stołu; obniż offset.
- Za niska temperatura stołu – sprawdź zalecenia dla materiału.
- Przeciąg w pomieszczeniu – wydruk stygnie nierównomiernie; zamknij okno lub postaw osłonę.
- Nieodpowiednia powierzchnia – PETG może wymagać warstwy kleju jako separatora, żeby nie zniszczyć płyty PEI.
Nitkowanie (stringing)
Cienkie nitki między elementami wydruku to jeden z najczęstszych problemów, które widzę u osób zaczynających drukowanie 3D. Zanim zaczniesz bawić się retrakcją, wysusz filament – mokrego PETG nie naprawisz samą zmianą retrakcji. Jeśli suszenie nie pomaga, obniż temperaturę o 5°C, zwiększ prędkość przejazdów i sprawdź ustawienia retrakcji.
Odklejanie i wyginanie narożników (warping)
ABS i ASA prawie zawsze warpują bez obudowy. Przy PLA problem pojawia się rzadziej, ale zimne pomieszczenie, przeciąg lub zabrudzona płyta mogą go wywołać. Dodaj brim (cienki pierścień wokół podstawy w slicerze), zamknij okna i sprawdź temperaturę stołu.
Rozwarstwienie
Warstwy się rozdzielają zazwyczaj dlatego, że temperatura jest za niska lub chłodzenie zbyt agresywne. Podnieś temperaturę dyszy o 5–10°C i ogranicz intensywność wentylatora – jeśli drukujesz materiał techniczny, być może potrzebujesz zamkniętej komory.
Zatkana dysza
Sprawdź kolejno:
- temperaturę – czy jest wystarczająco wysoka dla materiału,
- jakość filamentu – czy nie ma w nim zanieczyszczeń,
- rurkę PTFE – czy nie jest nadpalona lub zużyta (objawia się brązowymi osadami na dyszy),
- dyszę – czy ścierny materiał (włókno węglowe) jej nie zużył.
Co jest potrzebne do drukowania 3D – kompletna lista
Zebrałem wszystko, co potrzebne, żeby zacząć korzystać z drukarki 3D bez przykrych niespodzianek:
Sprzęt i materiały:
- Drukarka FDM – z automatycznym poziomowaniem, odpowiednią temperaturą dyszy i stołu do planowanych materiałów.
- Filament PLA 1 kg – dobra marka (np. Prusament, Bambu, Polymaker) na start.
- Alkohol izopropylowy (IPA) – do czyszczenia płyty roboczej.
- Klej w sztyfcie – do PETG na PEI jako środek rozdzielający.
- Zapasowa dysza – przynajmniej jedna standardowa 0,4 mm.
- Suszarka do filamentu – warto mieć, szczególnie przy PETG i TPU.
Oprogramowanie (wszystko bezpłatne):
- Slicer – PrusaSlicer, OrcaSlicer lub Bambu Studio.
- Program do modelowania – Tinkercad (przeglądarkowy, idealny na start), Fusion 360 (bezpłatny dla hobbystów), FreeCAD lub Onshape.
Bezpieczeństwo:
- Czujnik dymu w pomieszczeniu, gdzie stoi drukarka.
- Dobra wentylacja – okno lub odciąg powietrza.
- Drukarka poza sypialnią i poza miejscem, gdzie spędzasz wiele godzin dziennie.
Jak bezpiecznie korzystać z drukarki 3D w domu?
Drukarka FDM podczas pracy uwalnia ultradrobne cząstki i lotne związki organiczne (VOC). Badanie „Assessment and Mitigation of Exposure of 3-D Printer Emissions” wykazało, że stężenie ultradrobnych cząstek podczas pracy drukarek wynosi średnio ponad 16 000 cząstek/cm³, a rozmiar tych cząstek mieści się w przedziale 30–71 nm – na tyle małe, że docierają do głębszych partii układu oddechowego. Stężenie lotnych związków organicznych wynosiło średnio 1,93 ppm, a formaldehydu – do 21,7 ppb.
Inne badanie, prowadzone w 11 szkołach i placówkach edukacyjnych, pokazało, że po uruchomieniu drukarki stężenie cząstek wzrastało od 2 do nawet 100 razy w stosunku do tła. Szczególnie moment uruchomienia i awaria urządzenia generują podwyższoną emisję.
Co z tego wynika dla Ciebie:
- Postaw drukarkę w osobnym, dobrze wentylowanym pomieszczeniu – nie w sypialni, nie przy biurku codziennej pracy.
- Otwieraj okno lub używaj odciągu podczas druku.
- Obudowa z filtracją HEPA i węglem aktywnym skutecznie ogranicza emisje – sam HEPA nie zatrzymuje gazów VOC, potrzebujesz węgla aktywnego.
- Nie zostawiaj drukarki bez nadzoru przez całą noc, jeśli producent nie zapewnia odpowiednich zabezpieczeń termicznych i czujnika dymu.
- Nie wyłączaj zabezpieczeń termicznych w oprogramowaniu – to jeden z głównych mechanizmów ochrony przed pożarem.
PLA jest emisyjnie mniej problemowy niż ABS czy ASA (który podczas druku uwalnia m.in. styren), ale w żadnym przypadku nie jest neutralny. Maska przeciwpyłowa nie rozwiązuje problemu VOC – zastępuje ją tylko wentylacja.
Jeśli masz w domu ptaki, szczególnie papużki i inne małe gatunki, trzymaj je z dala od drukarki. Opary PTFE degradującego powyżej 240–250°C są dla ptaków śmiertelnie niebezpieczne, a hotend z wkładką teflonową może osiągać te temperatury nawet przy druku PETG w wyższych zakresach temperaturowych.
Czy trzeba umieć projektować własne modele?
Na początku drukowania 3D w ogóle nie musisz projektować. Zacznij od gotowych modeli z Printables lub MakerWorld, naucz się obsługi slicera i kalibracji drukarki – to wystarczy na wiele tygodni.
Kiedy poczujesz, że chcesz tworzyć własne projekty, zacznij od Tinkercad – to przeglądarkowe narzędzie, które działa na zasadzie budowania z klocków i nie wymaga żadnego doświadczenia z CAD. Po kilku godzinach możesz projektować proste obudowy, uchwyty czy adaptery.
Na kolejnym etapie warto spojrzeć na:
- Fusion 360 – bezpłatny dla hobbystów, profesjonalny program parametryczny.
- Onshape – w pełni przeglądarkowy, bezpłatny plan dla zastosowań niekomercyjnych.
- FreeCAD – otwarty i bezpłatny, wymaga więcej cierpliwości na początku.
Jedno ważne spostrzeżenie z mojego doświadczenia: wydruki FDM są anizotropowe, czyli wytrzymałość wzdłuż warstw (oś XY) jest wyraźnie wyższa niż w poprzek warstw (oś Z). Wytrzymałość na rozciąganie w osi Z bywa nawet o połowę niższa niż w płaszczyźnie XY. Dlatego orientując model na stole roboczym, myśl o kierunku obciążenia, a nie tylko o minimalizacji podpór.
Oprócz orientacji warto pamiętać o tym, że drukarka 3D zbudowana samodzielnie daje dużo większą kontrolę nad wszystkimi parametrami, ale wymaga znacznie więcej wiedzy technicznej i czasu na konfigurację niż gotowe urządzenie z pudełka.
Podsumowanie
Drukowanie 3D to hobby i narzędzie, które daje realną wartość – pod warunkiem, że podejdziesz do niego z odpowiednim nastawieniem. Zacznij od FDM, wybierz drukarkę dopasowaną do planowanych materiałów, naucz się slicera i kalibracji w odpowiedniej kolejności. PLA to właściwy materiał startowy, gotowe modele z Printables wystarczą na długo, a pierwsza warstwa i czystość stołu to fundament każdego udanego wydruku. Zadbaj o wentylację – drukarka emituje cząstki i związki organiczne. Proces kalibracji wymaga cierpliwości, ale kiedy już rozumiesz, za co odpowiada każdy parametr, drukowanie 3D staje się przewidywalne i satysfakcjonujące.
FAQ
Q: Czy drukarka 3D FDM może drukować w wielu kolorach jednocześnie?
A: Tak, ale wymaga to specjalnej głowicy wieloekstruderowej lub systemu wieloszpulowego, jak Bambu AMS czy Prusa MMU. W podstawowych modelach zmiana koloru polega na ręcznym zatrzymaniu wydruku i wymianie filamentu.
Q: Jak długo trwa nauka obsługi drukarki 3D do poziomu powtarzalnych efektów?
A: Pierwsze udane proste wydruki możesz mieć po jednym-dwóch dniach. Powtarzalność przy różnych materiałach i geometriach to kwestia kilku tygodni do kilku miesięcy regularnej pracy z maszyną.
Q: Czy wydruki FDM nadają się do kontaktu z żywnością, np. jako foremki czy kubki?
A: Szczeliny między warstwami gromadzą bakterie, których nie da się usunąć myściem, a część mosiężnych dysz zawiera domieszki ołowiu. Wydruki FDM nie są bezpieczne dla żywności nawet z certyfikowanego PLA i nie nadają się do długotrwałego kontaktu z jedzeniem.
Q: Co zrobić, gdy wydruk przesuwa się w trakcie – widać schodkowe przesunięcia warstw?
A: To tzw. layer shift. Sprawdź napięcie pasków, luzy na prowadnicach i to, czy głowica nie uderza w wydruk z powodu blobu przy dyszy. Redukcja przyspieszeń i prędkości często rozwiązuje problem.
Q: Czy filament można przechowywać w zwykłym worku z zamknięciem strunowym?
A: Worek strunowy jest lepszy niż nic, ale przepuszcza powietrze na dłuższą metę. Szczelne pojemniki z uszczelką i pochłaniaczem wilgoci (żel krzemionkowy) są znacznie skuteczniejsze, szczególnie dla PETG, nylonu i TPU.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz