PLA czy PETG? Porównanie filamentów do druku 3D
PLA i PETG to dwa filament, które pojawiają się w każdej rozmowie o doborze materiału do drukarki FDM – i nieprzypadkowo, bo dzieli je o wiele więcej, niż sugeruje samo nazwisko tworzywa. Przez fora krążą sprzeczne opinie: raz PLA jest mocniejsze, raz PETG wytrzymalsze – i obie strony mają rację, bo mówią o zupełnie różnych rodzajach wytrzymałości. Ten artykuł rozstrzyga ten spór, tłumaczy różnice i pomaga wybrać właściwy materiał do konkretnego wydruku.
Najważniejsze informacje z tego artykułu:
- PLA jest sztywniejsze i wytrzymalsze na rozciąganie, natomiast PETG lepiej absorbuje uderzenia i jest odporniejsze na ciągłe odkształcenia.
- Wydruk z PLA może zacząć się odkształcać już przy 50–55°C pod obciążeniem, co czyni go ryzykownym wyborem do elementów montowanych w samochodzie latem.
- PETG drukuje się bez obudowy drukarki, wymaga jednak suszenia przed drukiem i ostrożniejszego podejścia do przyczepności do stołu, szczególnie na gładkiej płycie PEI.
- Żaden wydruk FDM nie nadaje się do bezpośredniego kontaktu z żywnością, niezależnie od tego, czy filament ma certyfikat food-safe.
- Do długotrwałej ekspozycji na słońce ani PLA, ani standardowe PETG nie są najlepszym wyborem – tu lepiej sprawdza się ASA.
Który filament wybrać – PLA czy PETG?
PLA sprawdza się wszędzie tam, gdzie liczy się sztywność, dokładność wymiarowa i czytelność detali. PETG wybierz, gdy element musi przeżyć upadek, pracować w wilgotnym miejscu, na balkonie albo w otoczeniu wyższej temperatury niż pokojowa.
To jednak skrót, który wymaga rozwinięcia – bo słowo „mocniejszy” w kontekście filamentów do druku 3D oznacza coś zupełnie innego w zależności od tego, czy mówimy o sztywności, udarności, czy odporności na temperaturę.
Tabela porównawcza PLA i PETG
| Właściwość | PLA | PETG |
|---|---|---|
| Sztywność (moduł Younga) | ~2350–3250 MPa | ~1100–1940 MPa |
| Wytrzymałość na rozciąganie | ~52–60 MPa | ~33–55 MPa |
| Udarność z karbem | ~3,9 kJ/m² | ~7,9 kJ/m² |
| Odkształcenie przy zerwaniu | ~4–8% | ~7–7,4% |
| Temperatura zeszklenia (Tg) | 55–60°C | ~80°C |
| HDT (0,45 MPa) | ~59°C | ~76°C |
| Praktyczny limit temp. pod obciążeniem | ~50–55°C | ~60–70°C |
| Pełzanie (utrata siły zacisku/tydzień) | ~3,3% | ~11,5% |
| Warping | minimalny | minimalny |
| Stringing | mały | większy |
| Suszenie przed drukiem | zalecane | wymagane |
| Odporność na UV | umiarkowana | słabsza niż PLA |
| Odporność chemiczna | niska | wyższa |
| Łatwość druku | wysoka | średnia |
Wartości różnią się między producentami i zależą od parametrów druku, dlatego traktuj je jako orientacyjne punkty odniesienia.
Kiedy wybrać PLA?
Wybierz PLA, gdy:
- drukujesz prototypy, modele, figurki, ozdoby – PLA daje czysty detal i dobrze wygląda bez obróbki;
- element będzie stał w domu w temperaturze pokojowej i nie będzie narażony na uderzenia;
- liczy się dokładność wymiarowa – PLA ma mniejszy skurcz i lepiej odwzorowuje geometrię;
- chcesz szybko wydrukować i nie chcesz suszyć filamentu przed każdą sesją;
- drukujesz wsporniki, dystansy, uchwyty pomiarowe i elementy pozycjonujące, które mają stać w miejscu, a nie uginać się.
Kiedy wybrać PETG?
Wybierz PETG, gdy:
- element musi przeżyć upadek albo wielokrotne wyginanie – zatrzaski, klipsy, zawiasy, pokrywy obudów elektroniki;
- wydruk będzie pracował w miejscu narażonym na wilgoć – łazienka, pomieszczenie gospodarcze, plener;
- temperatura otoczenia przekracza 50°C, np. element montowany przy kaloryferze lub w samochodzie (choć nie w miejscu bezpośrednio nasłonecznionym – o tym niżej);
- potrzebujesz odporności chemicznej na rozcieńczone detergenty, zasady czy sole;
- drukujesz doniczkę, obudowę na zewnątrz budynku albo element montowany w ciepłym pomieszczeniu technicznym.
Wskazówka: Jeśli twój wydruk ma być i sztywny, i odporny na uderzenia, rozważ kombinację materiałów albo inne tworzywo. PLA i PETG obejmują dwa przeciwne krańce spektrum – żaden nie daje obu właściwości jednocześnie w stopniu, który zadowoliłby wymagający projekt.
Czym naprawdę różni się wytrzymałość PLA i PETG?
Tu tkwi źródło nieporozumień na forach. PLA jest twardsze i sztywniejsze, PETG jest ciągliwsze i lepiej znosi uderzenia – to nie jest sprzeczność, to dwie różne właściwości.
Sztywność mierzy się modułem Younga. PLA osiąga go na poziomie około 2350–3250 MPa, podczas gdy PETG mieści się w zakresie 1100–1940 MPa. Oznacza to, że ta sama belka z PLA ugnie się prawie dwukrotnie mniej pod identycznym obciążeniem. Jeśli element ma nie zmieniać kształtu pod ciężarem – PLA jest lepszym wyborem.
Udarność to coś zupełnie innego. Mierzy energię pochłoniętą przed pęknięciem. PETG osiąga tutaj około 7,9 kJ/m², PLA jedynie ~3,9 kJ/m². Gdy wydruk z PLA przekroczy granicę sprężystości, pęka gwałtownie i krucho. PETG ugnie się, wchłonie energię i dopiero potem – jeśli w ogóle – pęknie. Klips, zawias albo obudowa, która może spaść na podłogę, to kandydat do PETG.
Badanie z serii testów drukowanych próbek FDM (różne orientacje druku) wykazało, że PLA osiągał wytrzymałość na rozciąganie około 55 MPa, a PETG około 37 MPa – różnica rzędu 48% na korzyść PLA. Moduł Younga wypadł jeszcze bardziej kontrastowo: PLA ~2350 MPa wobec ~1200 MPa dla PETG. Równolegle PETG wykazywał większe odkształcenie przy zerwaniu, co potwierdza jego ciągliwą naturę.
Co ważne i rzadko omawiane – orientacja druku potrafi zmienić właściwości bardziej niż wybór materiału. Zarówno PLA, jak i PETG są znacznie słabsze prostopadle do warstw (oś Z). Wytrzymałość PLA w osi Z spada do około 33 MPa, a PETG do około 19 MPa. Jeśli projektujesz element narażony na rozrywanie wzdłuż linii warstw, żaden filament nie zastąpi przemyślanej orientacji wydruku na stole.
Jeśli zastanawiasz się, jaki filament PLA wybrać spośród dostępnych na rynku wariantów – warto wiedzieć, że gatunki PLA+ czy PLA Tough mają nieco lepszą udarność niż standardowe PLA, choć nadal nie dorównują PETG.
Jaką temperaturę wytrzymuje PLA, a jaką PETG?
Wydruk z PLA leżący latem na desce rozdzielczej samochodu odkształci się w ciągu kilku minut. Temperatura zeszklenia PLA (Tg) wynosi 55–60°C – to zakres, w którym tworzywo przechodzi ze stanu sztywnego w miękki. Temperatura HDT (ugięcia pod obciążeniem 0,45 MPa) wynosi dla PLA około 59°C, co brzmi bezpiecznie, ale przy długotrwałym obciążeniu granica krytyczna przesuwa się bliżej 50°C.
Wnętrze zaparkowanego samochodu latem osiąga 60–70°C, a deska rozdzielcza potrafi przekroczyć 80°C. PLA nie ma tam czego szukać. PETG z Tg około 80°C i HDT około 76°C daje więcej zapasu, ale też nie jest materiałem do pracy bezpośrednio przy szybie czy na desce rozdzielczej. Do elementów montowanych w nagrzanym samochodzie rozważ ASA lub PLA po wyżarzaniu – sam pisałem już o tym do kolegów, gdy jeden z nich chciał wydrukować uchwyt na telefon montowany przy lusterku.
HDT nie jest temperaturą, przy której część od razu przestaje działać. To temperatura, przy której zaczyna tracić wymiary pod obciążeniem. Im mniejszy ciężar i krótszy czas, tym więcej zapasu. Dlatego lekka dekoracja z PLA na parapecie (bez bezpośredniego słońca) przetrwa, a napięty wspornik w ciepłym miejscu – nie.
Warto wiedzieć, że PLA można wyżarzać – wygrzewanie w 70°C przez 60 minut zwiększa wytrzymałość na rozciąganie o około 18% i poprawia odporność cieplną przez wzrost krystaliczności. Kosztem jest skurcz w osiach XY i delikatne rozszerzenie w osi Z, co potrafi zaburzyć tolerancje. PETG jako kopoliester amorficzny nie krystalizuje tak samo pod wpływem ciepła, dlatego wyżarzanie go nie daje porównywalnego efektu.
Czy PLA i PETG nadają się na zewnątrz?
Odpowiedź jest w obu przypadkach podobna – z zastrzeżeniami. PLA na balkonie lub w ogrodzie szybko traci wytrzymałość i wygląd: po jednym, dwóch sezonach płowieje i zaczyna kruszeć pod wpływem UV i wilgoci. PETG jest odporniejsze na wilgoć i znosi deszcz lepiej niż PLA, ale wyniki badań UV-B przynoszą zaskakujący wniosek.
W teście przyspieszonego naświetlania wytrzymałość na rozciąganie PLA spadła o ~5,3%, natomiast PETG o aż ~36%. Wytrzymałość na ściskanie obniżyła się odpowiednio o ~6,3% i ~38,3%. Wbrew popularnemu przekonaniu, że PETG jest lepsze na zewnątrz, standardowe PETG może tracić właściwości mechaniczne pod długotrwałym słońcem szybciej niż PLA. Wynik zależy od pigmentu, przezroczystości i konkretnej formulacji filamentu.
Do elementów zewnętrznych montowanych na stałe, szczególnie wystawionych na słońce przez cały rok, najrozsądniejszym wyborem pozostaje ASA. Jeśli jednak zależy ci tylko na odporności na wilgoć i mróz (bez intensywnego nasłonecznienia), PETG sprawdzi się dobrze – doniczki, uchwyty na gniazdka ogrodowe, elementy zabudowy balkonu w miejscach zacienionych.
Wskazówka: Wybierając filament do druku 3D na zewnątrz, sprawdź, czy producent deklaruje stabilizację UV. Ciemne, nieprzezroczyste kolory PETG degradują się wolniej niż transparentne – pigment działa tu jak filtr dla promieniowania UV.
Jak drukuje się PETG i czego wymaga od drukarki?
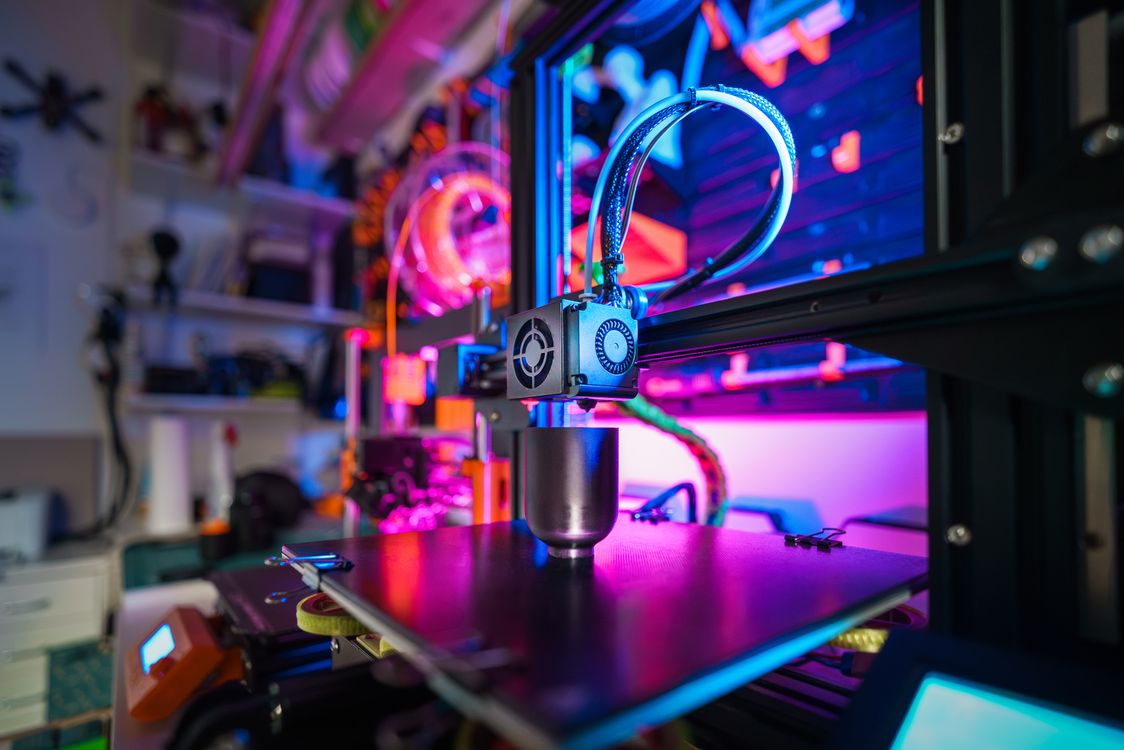
PETG nie jest trudny do druku, ale jest mniej wybaczający niż PLA. Większość popularnych drukarek – Bambu Lab A1, Prusa MK4, Creality Ender 3 V3, Anycubic Kobra – obsługuje PETG bez żadnych modyfikacji. Potrzebujesz podgrzewanego stołu, ale nie potrzebujesz obudowy. To duża zaleta nad ABS czy ASA.
Typowe parametry druku PETG:
- Temperatura dyszy – 230–250°C (zacznij od 235°C i dostosuj do konkretnego filamentu).
- Temperatura stołu – 70–85°C.
- Chłodzenie – 30–50% mocy wentylatora; mocniejsze chłodzenie poprawia mosty, ale osłabia adhezję międzywarstwową.
- Prędkość – 40–60 mm/s dla pierwszych prób; PETG nie lubi pośpiechu.
- Retrakcja – krótsza niż dla PLA, zaczyna się od 3–5 mm przy ekstruderze bowden; dla direct drive często 1–2 mm.
Pierwsza warstwa PETG nie powinna być dociśnięta tak mocno jak w przypadku PLA. Zbyt mała szczelina dyszy powoduje zbieranie się materiału na dyszy i opadanie przypalonych grudek na wydruk. Jeśli widzisz narost na dyszy po pierwszych warstwach – podnieś offset Z o 0,05–0,1 mm.
Największy problem na początku to stringing, czyli nitki ciągnące się między elementami wydruku. Pojawiają się przy zbyt wysokiej temperaturze dyszy lub zbyt małej retrakcji. Zamiast od razu drukować dużą część, wydrukuj najpierw wieżę do kalibracji temperatury i sprawdź, przy której wartości nitkowanie zanika.
Przy PETG konieczne jest suszenie. Zalecana wilgotność filamentu przed drukiem wynosi poniżej 0,04% masy – to bardzo mało. Mokry PETG objawia się trzaskami podczas druku, pęcherzykami na powierzchni, nasilonym nitkowaniem i słabszym łączeniem warstw. Suszyć należy w temperaturze około 65°C przez 4–6 godzin. Szczegółowe informacje o tym, jak drukować z PETG, znajdziesz w osobnym poradniku.
PETG w drukarce zamkniętej radzi sobie lepiej niż PLA – ciepło komory nie powoduje heat creep w przypadku PETG tak jak w przypadku PLA, który mięknąc powyżej strefy topienia, może blokować hotend.
Uwaga na płytę PEI
PETG potrafi związać się z gładką płytą PEI tak mocno, że przy odrywaniu wydruku możesz uszkodzić powłokę. Rozwiązanie jest proste: używaj teksturowanej płyty PEI albo nałóż cienką warstwę kleju w sztyfcie (popularny klej biurowy wystarczy). Klej działa tu jako separator, a nie klej właściwy – po wystygnięciu stołu wydruk odchodzi bez siłowania.
Jak wygląda wydruk z PLA i PETG?
PLA daje matową lub lekko satynową powierzchnię z wyraźnymi warstwami. Detale są ostre, mosty i zwisy wychodzą czysto, a otwory zachowują wymiary. Szlifuje się dobrze, maluje akrylem i jest dostępne w dziesiątkach kolorów, w tym w wersjach z połyskiem, jedwabiem czy metalicznym wykończeniem.
PETG ma naturalnie wyższy połysk. Transparentne wersje PETG pozwalają uzyskać wydruki bliskie przezroczystości – wymaga to trybu wazy, pełnego wypełnienia, niskiej prędkości i grubych ścieżek. PLA w transparentnej wersji pozostaje mleczne, bo rozpraszanie światła na granicach ścieżek jest większe.
Wadą PETG pod względem wizualnym jest nitkowanie. Nawet dobrze skalibrowany profil czasem zostawia delikatne nici w miejscach przejść. Przy modelach dekoracyjnych to problem, przy częściach funkcjonalnych można to zaakceptować lub usunąć opalnikiem.
Szlifowanie PETG jest trudniejsze niż PLA – tworzywo jest bardziej miękkie i lepkie, przez co papier ścierny szybciej się zatyka. Do klejenia oba materiały reagują na dichlorometan, a PLA dodatkowo na octan etylu. Żaden z nich nie wygładza się acetonem tak jak ABS.
Jeśli zastanawiasz się nad wyborem między PLA a ABS, warto pamiętać, że ABS daje lepsze możliwości obróbki chemicznej acetonem, ale wymaga obudowy drukarki i dobrej wentylacji pomieszczenia.
Czy PLA i PETG są bezpieczne w kontakcie z żywnością?
Krótka odpowiedź: wydruk FDM nie jest bezpieczny w kontakcie z żywnością – niezależnie od tego, co pisze producent filamentu na etykiecie.
Granulat PETG bywa certyfikowany do kontaktu z żywnością. Problem w tym, że wydruk to nie granulat. Szczeliny między warstwami zatrzymują bakterie, których nie da się usunąć myciem. Mosiężne dysze mogą zawierać ołów. Barwniki i dodatki filamentowe zwykle nie przechodzą atestów kontaktu z żywnością. Pojemnik czy kubek wydrukowany nawet z certyfikowanego filamentu nie jest równoważny certyfikowanemu opakowaniu spożywczemu.
To samo dotyczy PLA opisywanego jako bio lub naturalny. Pochodzi z surowców roślinnych, ale przechodzi przez dyszę, stół i slicer jak każdy inny plastik.
Ile kosztuje filament PLA i PETG w Polsce?
Ceny zmieniają się, ale orientacyjnie:
- PLA – 70–120 zł za kilogram, w zależności od marki i wersji (standardowy, jedwabny, metaliczny).
- PETG – 80–130 zł za kilogram.
Różnica nie jest duża. W polskich sklepach z filamentami dostępne są m.in. Spectrum, Devil Design, Fiberlogy, Rosa3D i Prusament – to marki z dobrą reputacją wśród polskich użytkowników drukarek FDM. Filamenty Bambu Lab działają świetnie na drukarkach tej marki, bo profile slicera są do nich precyzyjnie dopasowane.
Wskazówka: Tańsze filamenty nieznanych marek mogą mieć zaniżoną lub niejednorodną średnicę, co przekłada się na problemy z przyczepnością i wytrzymałością. Przy PETG, który wymaga precyzyjniejszej kalibracji niż PLA, warto sięgać po sprawdzone marki.
Ekologia – co jest bardziej przyjazne środowisku?
PLA pochodzi z surowców odnawialnych (najczęściej kukurydzy lub trzciny cukrowej) i jest biodegradowalne, ale wyłącznie w kontrolowanych warunkach kompostowni przemysłowej – temperatura około 58°C, wysoka wilgotność. W domowym kompostowniku, glebie ani na wysypisku PLA nie rozłoży się w przewidywalnym czasie. Bywa też traktowane jako zanieczyszczenie w strumieniu recyklingu PET.
PETG nie jest biodegradowalne, ale da się je mechanicznie przetwarzać. Filament rPETG produkowany z surowca wtórnego generuje o około 35% mniej emisji CO₂ niż PETG z pierwotnego tworzywa. Przy wielokrotnym recyklingu mechanicznym oba materiały tracą właściwości – PETG szybciej niż PLA.
Żaden z nich nie jest jednoznacznie zielony. Wybór ekologiczny to raczej kwestia lokalnej infrastruktury recyklingowej niż samego materiału. Dowiedz się więcej o tym, z jakich materiałów drukuje drukarka 3D – to pomoże ci lepiej ocenić całe spektrum dostępnych opcji.
Kiedy ani PLA, ani PETG nie wystarczą?
Oba materiały mają swoje granice. Nie używaj ich jako domyślnego wyboru, gdy:
- temperatura ciągłej pracy przekracza 70–80°C – tu lepiej sprawdzi się ASA, PC lub nylon;
- element jest narażony na wieloletnie nasłonecznienie – ASA ma zdecydowanie lepszą odporność UV;
- potrzebujesz sprężynujących elementów pod stałym napięciem przez wiele miesięcy – PETG pełza (tygodniowa utrata siły zacisku ~11,5%); rozważ nylon lub PC;
- środowisko zawiera paliwa, oleje lub agresywne rozpuszczalniki – ani PLA, ani PETG nie są do tego przeznaczone;
- element jest krytyczny dla bezpieczeństwa – żaden filament FDM nie zastąpi tu części certyfikowanej.
Jeśli rozważasz alternatywę z obudową drukarki i wentylacją, warto zapoznać się z porównaniem PETG i ABS, bo to jeden z popularnych kolejnych kroków po opanowaniu PETG.
Drukując przez lata zarówno funkcjonalne uchwyty do maszyn, jak i elementy obudów urządzeń elektronicznych, trafiałem wielokrotnie na sytuacje, w których PLA okazywało się złym wyborem – ale nie przez brak wytrzymałości, tylko przez pełzanie w cieple. Wspornik z PLA przykręcony do ściany nad grzejnikiem potrafił zmienić kąt nachylenia o kilka stopni po kilku tygodniach. PETG w tym samym miejscu zachowywał geometrię znacznie dłużej – choć i on nie jest panaceum w temperaturach zbliżonych do 70°C.
Podsumowanie
Wybór między PLA a PETG sprowadza się do jednego pytania: co ma się stać z elementem, gdy coś pójdzie nie tak? Jeśli liczy się sztywność, dokładność i czysty detal – PLA. Jeśli element musi przetrwać upadek, wilgoć, wyższą temperaturę albo wielokrotne wyginanie – PETG. Oba filament są dostępne bez obudowy drukarki, ale PETG wymaga suszenia i uważniejszej kalibracji. Żaden nie jest materem na wieloletnie słońce ani na kontakt z żywnością. Zanim kupisz szpulę, zastanów się, w jakich warunkach wydruk będzie pracował i który rodzaj awarii jest bardziej prawdopodobny.
FAQ
Q: Czy PETG nadaje się do druku bez podgrzewanego stołu?
A: Stół grzewczy do 70–85°C jest dla PETG mocno zalecany. Bez niego pierwsza warstwa może się odrywać, szczególnie przy większych modelach. Technicy bez podgrzewanego stołu zwykle walczą z warpingiem.
Q: Czy PLA+ jest lepsze od zwykłego PLA i czy zastępuje PETG?
A: PLA+ ma nieco lepszą udarność i jest mniej kruche niż standardowe PLA, ale nadal nie dorównuje PETG odpornością na uderzenia ani temperaturą pracy. To dobry kompromis dla tych, którzy cenią łatwość druku PLA.
Q: Czy można drukować PETG na Bambu Lab A1 bez suszenia filamentu?
A: Technicznie tak, ale ryzykujesz stringing, pęcherze i słabsze warstwy. PETG chłonie wilgoć szybciej niż PLA. Po otwarciu szpuli warto suszyć filament po każdej dłuższej przerwie.
Q: Czy PETG można malować farbami akrylowymi?
A: Tak, PETG daje się malować akrylem po lekkim matowaniu papierem ściernym o gradacji 400–600. Farba nie przylega tak dobrze jak do PLA bez podkładu, ale efekt jest akceptowalny przy zachowaniu cienkiej warstwy bazowej.
Q: Czy wydruk z PETG zaśmierdzi mieszkanie podczas druku?
A: PETG wydziela mniej oparów i ma łagodniejszy zapach niż ABS. Przy PLA zapach jest zwykle słodkawy, przy PETG neutralny lub lekko słodki. Wentylacja pomieszczenia jest zawsze zalecana przy dłuższych wydrukach.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz