Jak drukować z PETG? Kompletny poradnik z parametrami i rozwiązaniami
PETG to materiał, który przy przejściu z PLA potrafi zaskoczyć – w obie strony. Pierwsze wydruki bywają albo zbyt mocno przyklejone do stołu, albo nitkowate jak pajęczyna, a profil skopiowany z PLA nie działa tak, jak powinien. Ten artykuł daje konkretny punkt startowy: sprawdzone zakresy parametrów, informacje o tym, jak przygotować filament i stół, oraz schemat diagnozowania typowych problemów – tak żebyś mógł drukować z PETG powtarzalnie i bez stresu.
Najważniejsze informacje z tego artykułu:
- PETG to amorficzny kopoliester, który wymaga innych ustawień niż PLA – zwłaszcza wyższej temperatury dyszy (230–250°C), ciepłego stołu (70–90°C) i ograniczonego chłodzenia.
- Suszenie filamentu przed drukiem jest bardzo ważne, bo mokry PETG nituje, trzeszczy i tworzy słabe warstwy nawet przy poprawnych ustawieniach.
- Teksturowana płyta PEI to bezpieczna powierzchnia do druku z PETG – na gładkim PEI lub szkle wydruk może przylegać tak mocno, że uszkodzi podłoże.
- Z-offset przy PETG powinien być nieco wyższy niż przy PLA – nadmierny docisk pierwszej warstwy niszczy powłokę PEI.
- Orientacja modelu i liczba obrysów mają większy wpływ na wytrzymałość wydruku niż samo zwiększanie procentu wypełnienia.
Jak drukować z PETG – tabela bazowych parametrów i od czego zacząć?
Jeśli szukasz gotowych liczb do wpisania w slicer, zacznij od tej tabeli. To punkty startowe sprawdzone dla standardowych filamentów PETG dostępnych w Polsce – takich jak Fiberlogy PETG, Spectrum PETG, Devil Design PETG czy Prusament PETG. Każda szpula będzie wymagać drobnych korekt, ale te wartości powinny dać poprawny wydruk przy pierwszym lub drugim podejściu.
| Parametr | Zalecana wartość | Uwagi |
|---|---|---|
| Temperatura dyszy – pierwsza warstwa | 230°C | Nieco niżej dla lepszego ułożenia |
| Temperatura dyszy – kolejne warstwy | 235–245°C | Dostosuj do konkretnej szpuli |
| Temperatura stołu – pierwsza warstwa | 80–85°C | Prusa podaje 85°C |
| Temperatura stołu – kolejne warstwy | 70–85°C | Można lekko obniżyć po starcie |
| Chłodzenie – pierwsze warstwy | 0% | Wentylator wyłączony |
| Chłodzenie – kolejne warstwy | 20–50% | Nie maksymalnie |
| Chłodzenie – mosty i nawiśla | 50–70% | Chwilowe zwiększenie |
| Prędkość obrysów | 30–60 mm/s | Ograniczenie to przepływ, nie prędkość liniowa |
| Retrakcja – ekstruder direct drive | 0,5–2 mm | Zacznij od 1 mm |
| Retrakcja – układ Bowden | 4–6 mm | Dłuższe retrakcje ryzykują zator |
| Pierwsza warstwa – prędkość | 15–25 mm/s | Wolno i pewnie |
| Wysokość warstwy | 0,2 mm | Standardowo |
| Liczba obrysów – części funkcjonalne | 3–4 | Więcej obrysów > więcej wypełnienia |
PETG ma zwykle o 30–40% niższy maksymalny przepływ objętościowy niż PLA na tym samym hotendzie. Jeśli przeniesiesz prędkość z profilu PLA 1:1, możesz nie zobaczyć wyraźnych błędów, ale warstwy będą słabiej związane. Dlatego zredukuj prędkość i obserwuj wydruk – matowa, lekko chropowata powierzchnia to sygnał, że hotend nie nadąża z uplastycznianiem.
Czym drukowanie z PETG różni się od PLA?
To nie jest kwestia jednego parametru. Poniższa tabela pokazuje różnice, które mają realne znaczenie przy pracy ze slicerem:
| Aspekt | PLA | PETG |
|---|---|---|
| Temperatura dyszy | 195–220°C | 230–250°C |
| Temperatura stołu | 50–60°C | 70–90°C |
| Chłodzenie | 70–100% | 20–50% (przy mostach do 70%) |
| Retrakcja (direct drive) | 0,5–1,5 mm | 0,5–2 mm |
| Przyczepność do gładkiego PEI | W porządku | Ryzyko uszkodzenia płyty |
| Mosty i nawiśla | Dobre | Słabsze niż PLA |
| Nitkowanie | Mniejsze | Większe, wrażliwe na wilgoć |
| Podatność na wilgoć | Mała | Umiarkowana – suszenie zalecane |
| Pressure advance | Niższy | Wyższy – wymaga osobnej kalibracji |
Warto zaznaczyć, że PETG nie jest po prostu cieplejszą wersją PLA. To amorficzny kopoliester, co oznacza brak ostrego punktu topnienia – lepkość materiału zmienia się stopniowo. Dlatego różnica 5–10°C między szpulami tego samego producenta może mieć wyraźne przełożenie na nitkowanie, powierzchnię i spajanie warstw.
Jak przygotować filament PETG przed drukiem?
Suszenie to nie opcja, lecz pierwszy krok – szczególnie przy PETG. Materiał jest umiarkowanie higroskopijny, co oznacza, że chłonie wilgoć z powietrza. Problem w tym, że woda uwięziona w filamencie przy temperaturze dyszy zamienia się w parę i powoduje hydrolityczne skracanie łańcuchów polimeru – to degraduje materiał, obniża lepkość i niszczy spajanie warstw.
Mokry PETG jest łatwy do rozpoznania. Objawy:
- Trzaski lub syczenie z dyszy podczas druku.
- Mleczna lub spieniona powierzchnia wydruku.
- Drobne pęcherzyki i pajęczyny nitek między elementami.
- Kruche pękanie gotowych wydruków, nawet jeśli wyglądają poprawnie.
- Nadmierne nitkowanie, którego nie eliminuje strojenie retrakcji.
Zdarza się, że szpula zachowuje się jak mokra zaraz po otwarciu opakowania – szczególnie jeśli była długo przechowywana lub próżniowe uszczelnienie nie zadziałało. Suszenie warto wykonać zawsze, gdy masz wątpliwości.
Parametry suszenia według dokumentacji producentów:
- Prusa – 55°C przez 6 godzin.
- Polymaker – 65°C przez 6 godzin.
- Bambu Lab – 65°C przez 8 godzin.
Bezpieczny zakres to 55–65°C. Nie stosuj wyższych temperatur bez sprawdzenia karty technicznej konkretnego filamentu, bo niektóre formulacje PETG mają temperaturę zeszklenia już w okolicach 68–70°C. Zbyt długie suszenie w za wysokiej temperaturze może odkształcić lub skleić zwoje szpuli.
Wskazówka: Jeśli nie masz suszarki do filamentu, możesz użyć piekarnika – ale wyłącznie z niezależnym termometrem. Wskazania piekarnika przy niskich temperaturach często są niedokładne, a wahania mogą przekroczyć 10°C. Sprawdź też, czy szpula jest kartonowo-plastikowa – takie bębny mogą się odkształcić już powyżej 45°C, niezależnie od odporności filamentu.
Po wysuszeniu przechowuj PETG w szczelnym pojemniku z aktywnym osuszaczem (żel krzemionkowy lub pochłaniacz wilgoci). Worek próżniowy bez osuszacza nie usuwa wilgoci z filamentu – jedynie spowalnia ponowne jej wchłanianie. Przy długich wydrukach rozważ prowadzenie filamentu bezpośrednio z suszarki lub dryboxu (szczelnego pojemnika z osuszaczem i prowadnicą), bo nawet sucha szpula może ponownie chłonąć wilgoć podczas wielogodzinnego wydruku.
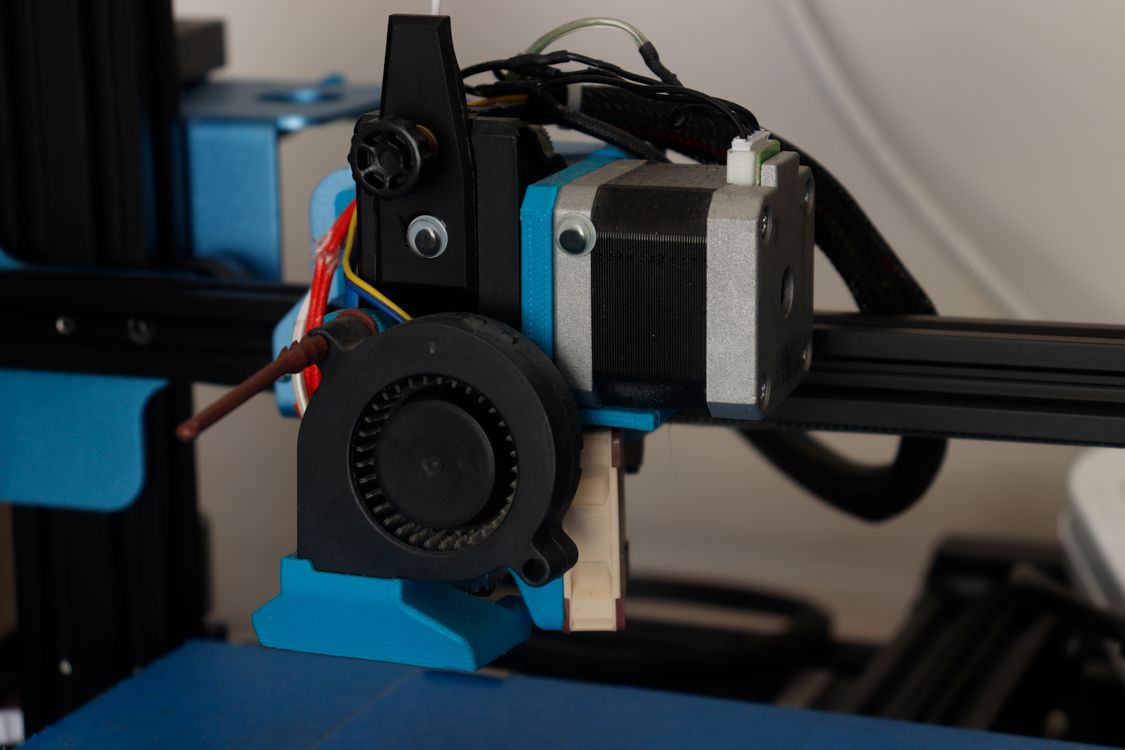
Jak przygotować stół i ustawić pierwszą warstwę z PETG?
To jeden z najczęstszych powodów problemów przy przejściu z PLA. PETG przywiera do powierzchni inaczej – i bywa, że zbyt mocno.
Która powierzchnia jest bezpieczna?
Teksturowana lub satynowa płyta PEI to standardowa rekomendacja dla PETG. Zapewnia dobrą przyczepność przy 70–80°C bez ryzyka uszkodzenia powierzchni podczas zdejmowania wydruku. Zazwyczaj nie potrzeba kleju – wystarczy czysta płyta i poprawny Z-offset.
Gładkie PEI i szkło stwarzają poważne ryzyko. PETG może związać się z nimi tak mocno, że przy odrywaniu wyrwie fragment powłoki lub odpryśnie kawałek szkła. Jeśli masz tylko gładkie PEI lub szkło, nałóż cienką warstwę kleju w sztyfcie PVA/PVP – nie po to, żeby wzmocnić przyczepność, ale żeby stworzyć warstwę rozdzielającą między wydrukiem a podłożem. Zdejmuj wydruk dopiero po pełnym ostygnięciu stołu – to dodatkowo zmniejsza siłę adhezji.
Jak ustawić Z-offset dla PETG?
Pierwszej warstwy PETG nie dociskaj tak jak PLA. Zbyt mały dystans dyszy prowadzi do:
- Rozlewania krawędzi i tzw. słoniowej stopy (elephant foot).
- Nadmiernego przyklejenia wydruku do stołu.
- Zbierania materiału przez dyszę i powstawania kulek na jej czubku.
- Uszkodzenia powłoki PEI.
Prusa wprost ostrzega w swojej dokumentacji, że nadmierne obniżenie dyszy przy PETG może zniszczyć powierzchnię stołu. Podniesienie Z-offsetu o około 0,02–0,05 mm względem ustawień dla PLA to dobry punkt wyjścia.
Prawidłowo ułożona pierwsza warstwa z PETG powinna być gładka, lekko błyszcząca i bez widocznych przerw – ale nie powinna być nadmiernie rozgnieciona ani wylewać się poza obrys. Drukuj pierwszą warstwę z prędkością 15–25 mm/s z wyłączonym wentylatorem i wysokością 0,2 mm.
Jeśli wydruk się nie przywiera – zanim zaczniesz podnosić temperaturę, najpierw sprawdź:
- Czy płyta jest czysta (odtłuszczona izopropanolem).
- Czy Z-offset nie jest za wysoki.
- Czy stół jest równomiernie wypoziomowany – PETG silnie reaguje na lokalne różnice odległości dyszy.
Jak ustawić chłodzenie i prędkość druku z PETG?
Chłodzenie przy druku z PETG to kompromis między jakością geometrii a wytrzymałością wydruku. Zbyt intensywne chłodzenie skraca czas, w którym łańcuchy polimeru mogą dyfundować przez granicę warstw – a to bezpośrednio przekłada się na wytrzymałość w osi Z.
Wentylator globalnie ustawiaj na 20–50%, a nie na maksimum. Stałe 100% chłodzenia często pogarsza spajanie warstw i zwiększa ryzyko odkształceń przy większych modelach. Dla mostów i nawisów możesz chwilowo podnieść wentylator do 50–70% – ale tylko w tych miejscach, nie globalnie.
Zamiast walczyć z przegrzewaniem małych detali wysokim nawiewem, lepiej:
- Ustawić minimalny czas warstwy (minimum layer time) – drukarka spowolni, zamiast dmuchać mocniej.
- Zmniejszyć prędkość obrysów przy małych obiektach.
- Zwiększyć chłodzenie tylko na mostach (w slicerze Bambu Studio, OrcaSlicer i PrusaSlicer można to ustawić osobno).
Co do prędkości – dla dyszy 0,4 mm zakres 30–60 mm/s dla obrysów jest bezpieczny. Polymaker podaje w karcie technicznej PolyLite PETG 50–100 mm/s, ale rzeczywiste ograniczenie to przepływ objętościowy (mm³/s), a nie prędkość liniowa. Dla standardowego PETG praktyczny limit to około 10–12 mm³/s. Przekroczenie tego zakresu daje pozornie poprawny wydruk, ale z niedoekstruzją i słabymi warstwami wewnątrz.
Wskazówka: Nie przenoś prędkości z profilu PLA bezpośrednio do PETG. Jeśli drukujesz PLA z 80–100 mm/s, przy PETG na tym samym hotendzie możesz skończyć z niedoekstruzją i słabymi warstwami, bo materiał jest bardziej lepki i wymaga dłuższego czasu uplastycznienia.
Jak ograniczyć nitkowanie i gluty na dyszy przy PETG?
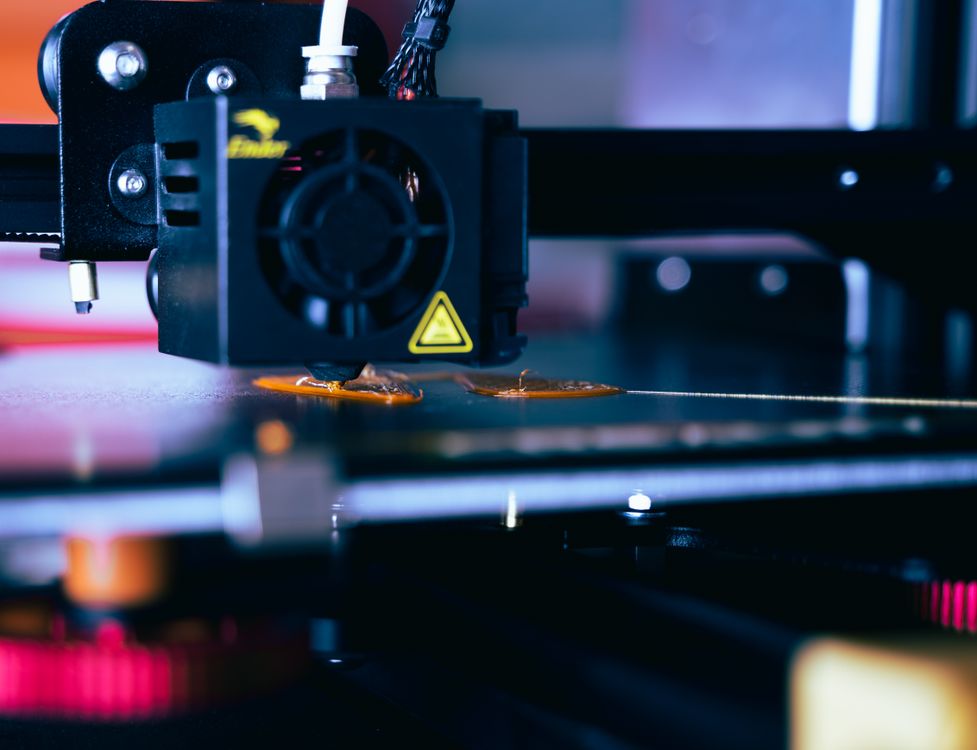
Nitkowanie (stringing) to jeden z problemów, z którymi walczy większość osób zaczynających drukować z PETG. Błąd polega na tym, że zaczyna się od retrakcji, a problem najczęściej leży w wilgoci lub temperaturze.
Prawidłowy schemat diagnozowania:
- Wysusz filament – mokry PETG nituje bez względu na ustawienia retrakcji.
- Obniż temperaturę o 5°C – i zwiększ prędkość przejazdów (travel speed).
- Dostosuj retrakcję – dopiero wtedy, gdy filament jest suchy i temperatura ustawiona.
- Włącz combing – opcja w slicerze, która prowadzi ruchy jałowe wewnątrz wydruku, omijając zewnętrzne obrysy.
Wartości retrakcji dla PETG:
- Ekstruder direct drive – 0,5–2 mm. Zacznij od 1 mm. W hotendach all-metal (bez rurki PTFE w strefie topienia) stosuj jeszcze krótsze wartości, bo zbyt długa retrakcja wciąga stopiony materiał do zimniejszej strefy i powoduje zatory.
- Układ Bowden – 4–6 mm. Długie retrakcje Bowden z PETG ryzykują zacięcie, szczególnie przy wilgotnym materiale.
PETG przywiera też do mosiężnej dyszy. Resztki osadzające się na gorącej dyszy przypalają się i opadają na wydruk jako ciemne grudki. Silikonowa skarpeta na blok grzewczy lub dysza z powłoką antyadhezyjną znacząco ograniczają ten efekt.
Warto też wiedzieć, że pressure advance (znany też jako linear advance w Marlin) ma dla PETG wyraźnie wyższe wartości niż dla PLA. Materiał jest bardziej lepki i sprężysty, więc przy gwałtownych zmianach prędkości ciśnienie w dyszy nie opada wystarczająco szybko. Efekt to wybrzuszone narożniki i bloby na początku linii. Kalibrację pressure advance wykonaj po ustaleniu temperatury i przepływu – inaczej korygujesz efekty niestabilnego materiału zamiast rzeczywistego zachowania ekstrudera.
Jak kalibrować nową szpulę PETG?
Procedura, którą stosuję przy każdej nowej szpuli, wygląda następująco:
- Suszenie – zgodnie z kartą techniczną producenta, zanim wejdzie w drukarkę.
- Temperatura w środku zakresu – np. 240°C, jeśli producent podaje 230–250°C.
- Kalibracja przepływu (flow rate) – wydruk kostki lub testu e-step, pomiar ścianki.
- Wieża temperatur – test drukowany co 5°C, ocena powierzchni, nitkowania i jakości mostów.
- Maksymalny przepływ objętościowy – test drukowania przy rosnącej prędkości do momentu pojawienia się niedoekstruzji.
- Retrakcja – test wieżyczek retrakcji po ustaleniu temperatury.
- Pressure advance – kalibracja na podstawie patternu przy znanych już parametrach przepływu i temperatury.
- Próbka testowa – wydruk elementu zbliżonego do docelowego, w orientacji rzeczywistego zastosowania.
Zmienianie kilku parametrów jednocześnie to prosta droga do braku możliwości ustalenia, co faktycznie pomogło.
Jak uzyskać wytrzymałe wydruki z PETG?
Orientacja modelu ma większy wpływ na wytrzymałość niż procent wypełnienia. Wytrzymałość na rozciąganie PolyLite PETG wynosi około 50,8 MPa w płaszczyźnie XY i 42,8 MPa w osi Z – to różnica o około 16%. Dla uchwytów, wsporników i klamer ustawiaj model tak, żeby główne obciążenie nie rozrywało interfejsów między warstwami.
Dane z badania Mechanical Properties of 3D-Printed PETG Samples: The Effect of Varying Infill Patterns pokazują, że wzór wypełnienia ma duże znaczenie – próbki z trójkątnym wzorem osiągnęły wytrzymałość wyraźnie wyższą od próbek z wzorem ośmiokątnym. Co ciekawe, zależność między wypełnieniem a wytrzymałością nie zawsze jest liniowa: w jednym z testów próbki z wypełnieniem 80% uzyskały 30,24 MPa, a z 100% – tylko 26,21 MPa. Badanie Modelling of tensile strength of 3D printed PETG, ABS and ASA potwierdza, że cieńsze warstwy i większa gęstość wypełnienia poprawiają wytrzymałość, z wynikami od 30,1 do 45,3 MPa.
Praktyczne wnioski dla części funkcjonalnych:
- Zwiększ liczbę obrysów (perimetrów) do 3–4 zamiast podnosić wypełnienie powyżej 30–40%. Obrysy lepiej przenoszą obciążenia powierzchniowe i zwiększają odporność na zginanie.
- Stosuj trójkątny wzór wypełnienia dla części obciążonych mechanicznie – wykazuje lepsze właściwości niż wzory siatkowe czy heksagonalne.
- Utrzymuj temperaturę na odpowiednim poziomie – jeśli próbka pęka czysto między warstwami zamiast przez rozerwanie materiału, temperatura jest za niska lub chłodzenie za intensywne.
- Orientuj model tak, żeby naprężenia działały w płaszczyźnie XY.
Wskazówka: Drukowanie z PETG dla mocnych wydruków przy porównaniu z PLA – warto pamiętać, że decydując się między tymi materiałami, kwestia wytrzymałości PLA czy PETG zależy bardzo od konkretnego zastosowania i nie ma jednej prostej odpowiedzi.
Ważne jest też rozumienie temperatury pracy. Temperatura zeszklenia PETG wynosi zależnie od formulacji około 68–85°C, ale temperatura ugięcia pod obciążeniem (HDT) jest niższa i dla wielu gatunków wynosi około 69–78°C. Dla elementu pracującego pod obciążeniem mechanicznym granica użytkowa jest bliżej 60–70°C. Wnętrze samochodu latem, szczególnie okolice deski rozdzielczej, regularnie przekracza ten zakres – do takich zastosowań lepszym wyborem jest ABS lub ASA.
Jak rozwiązywać typowe problemy przy druku z PETG?
Większość problemów wynika z kilku konkretnych przyczyn. Poniżej lista najczęstszych sytuacji z diagnozą i rozwiązaniem:
| Problem | Najprawdopodobniejsza przyczyna | Co zrobić |
|---|---|---|
| Nitkowanie mimo strojenia retrakcji | Mokry filament | Wysusz w 60–65°C przez 6–8 h |
| Grudki i ciemne zanieczyszczenia | Materiał przypala się na dyszy | Silikonowa skarpeta, dysza z powłoką |
| Słabe warstwy, pękanie w osi Z | Za mocne chłodzenie lub za niska temperatura | Obniż wentylator do 20–40%, podnieś temp. o 5°C |
| Wydruk wyrwał kawałek PEI | Za silna adhezja na gładkim PEI | Użyj kleju PVA jako warstwy separującej, teksturowane PEI |
| Odklejanie od stołu | Za wysoki Z-offset, brudna płyta | Odtłuść izopropanolem, wypoziomuj stół |
| Słoniowa stopa | Za niski Z-offset | Podnieś offset o 0,02–0,05 mm |
| Deformacja dużego modelu | Przeciąg lub nierówne chłodzenie | Wyeliminuj ruchy powietrza, dodaj brim |
| Matowa, chropowata powierzchnia | Przekroczony przepływ objętościowy | Zmniejsz prędkość lub podnieś temperaturę |
| Zator w dyszy | Za długa retrakcja przy PETG | Skróć do 1–2 mm (direct drive) |
| Wybrzuszone narożniki | Brak kalibracji pressure advance | Skalibruj PA po ustaleniu temperatury i przepływu |
Przy diagnozowaniu warto pamiętać o tym, że te same objawy mogą mieć różne przyczyny. Odklejanie to często Z-offset, a nie temperatura dyszy. Deformacja to często przeciąg, a nie zły filament. Zmień jeden parametr na raz i oceniaj efekt – inaczej nie wiesz, co faktycznie zadziałało.
Mosty i nawiśla to oddzielna kategoria problemów. PETG radzi sobie z nimi gorzej niż PLA, bo stopione pasmo ma niższą sztywność i mniejszą tolerancję na szybkie chłodzenie. Dla podpór ustaw odstęp w osi Z na co najmniej dwukrotność wysokości warstwy – PETG bardzo dobrze łączy się z własnym materiałem i za mały odstęp spowoduje, że podpory będą nie do oderwania.
Jeśli drukujesz wielomateriałowo i masz dostęp do PLA, możesz go użyć jako materiału na podpory pod PETG. PLA i PETG prawie się ze sobą nie wiążą, dzięki czemu interfejs między wsparciem a wydrukiem jest niemal idealnie gładki, a podpory odchodzą bez większego wysiłku.
Czy PETG wymaga specjalnego sprzętu – hotendu, dyszy, obudowy?
Standardowa drukarka z hotend full-metal lub z rurką PTFE kończącą się nad strefą topienia jest w zupełności wystarczająca. Prusa MK4, Bambu Lab A1, Creality K1 czy Anycubic Kobra 2 – każda z tych maszyn obsługuje PETG bez żadnych modyfikacji.
Jeśli masz starszą drukarkę z rurką PTFE dochodzącą bezpośrednio do dyszy (np. oryginalna Ender 3 bez modów), zachowaj temperaturę poniżej 240°C, żeby nie degradować rurki. PETG mieści się w tym zakresie bez problemu.
Kilka kwestii dotyczących wyposażenia:
- Dysza mosiężna – wystarczy dla standardowego PETG. PETG przywiera do mosiądzu bardziej niż PLA, ale silikonowa skarpeta i czysta dysza rozwiązują problem.
- PETG-CF i PETG-GF – wymagają dyszy odpornej na ścieranie (stal hartowana, węglik spiekany). Włókno węglowe zużywa końcówkę dyszy, zmieniając jej geometrię, co pogarsza wymiarowość wydruku. Dla dużej zawartości włókien rozważ dyszę 0,6 mm zamiast 0,4 mm.
- Obudowa drukarki – przy standardowym PETG nie jest wymagana. Może pomóc przy dużych modelach narażonych na przeciągi. ABS wymaga obudowy, PETG raczej nie.
- Suszarka do filamentu – bardzo przydatna, zwłaszcza jeśli zamierzasz drukować regularnie. Nie jest niezbędna do jednorazowego projektu, ale piekarnik jako zamiennik wymaga uwagi i niezależnego termometru.
Więcej o tym, czym PETG różni się od ABS i kiedy warto wybrać jedno z nich, znajdziesz w zestawieniu PETG czy ABS.
PETG-CF – kiedy warto, a kiedy lepiej nie?
PETG-CF (z włóknem węglowym) to osobna kategoria materiału, który ma więcej sztywności i lepszą stabilność wymiarową, ale gorszą udarność i kruchsze warstwy. Nie stosuj PETG-CF do zatrzasków, zawiasów ani elementów wielokrotnie uginanych – włókno ogranicza odkształcenie plastyczne i część po prostu pęknie zamiast się odkształcić. Do wsporników, prowadnic i ram, gdzie priorytetem jest sztywność, PETG-CF sprawdzi się lepiej niż standardowy PETG. Wymaga wyższej temperatury dyszy (o 10–20°C) i suszenia tak samo jak standardowy PETG.
PCTG to pokrewny kopoliester, który coraz częściej trafia na rynek jako ulepszone PETG. Ma wyraźnie wyższą udarność i mniejszą kruchość w niskich temperaturach przy zbliżonych parametrach druku. Jeśli elementy z PETG pękają przy uderzeniu, PCTG jest sensowną alternatywą bez konieczności zmiany sprzętu.
Jeśli zastanawiasz się, jaki filament wybrać na start, pomocny może być też artykuł o tym, jaki filament PLA wybrać – daje dobre porównanie materiałów bazowych i pomaga zrozumieć, czym różnią się właściwości poszczególnych grup filamentów. Warto też zajrzeć do ogólnego omówienia, co to jest filament do drukarki 3D, jeśli dopiero zaczynasz przygodę z drukiem 3D.
Podsumowanie
Drukowanie z PETG nie jest trudne, jeśli wiesz, co zmienić względem PLA. Podstawa to suchy filament, teksturowana płyta PEI, Z-offset nieco wyższy niż przy PLA i ograniczone chłodzenie. Temperatura dyszy powinna mieścić się w zakresie 230–250°C, stół 70–90°C, a retrakcja przy direct drive zaczyna się od 1 mm. Przy pierwszych problemach diagnozę zacznij od wilgoci w filamencie, a nie od retrakcji. Dla wytrzymałych elementów funkcjonalnych stawiaj na więcej obrysów i odpowiednią orientację modelu, a nie na jak najwyższe wypełnienie.
FAQ
Q: Czy można drukować PETG bez suszarki?
A: Można, szczególnie przy świeżo otwartej szpuli. Piekarnik z niezależnym termometrem to awaryjne rozwiązanie. Przy regularnym druku suszarka znacząco poprawia powtarzalność i eliminuje większość problemów z nitkowaniem i słabymi warstwami.
Q: Czy PETG nadaje się do kontaktu z żywnością?
A: Sama chemia PETG jest uważana za bezpieczną dla żywności, ale wydruk FDM ma porowatą strukturę, w której namnażają się bakterie. Dysza mosiężna może zawierać ołów. Bez certyfikowanej dyszy i zamkniętej struktury wydruk z PETG nie spełnia wymagań kontaktu z żywnością.
Q: Czy PETG wymaga obudowy drukarki?
A: Przy standardowych modelach i niezbyt dużych wydruków obudowa nie jest wymagana. Pomaga przy dużych, płaskich elementach podatnych na przeciągi. ABS wymaga obudowy, PETG radzi sobie bez niej w typowych warunkach domowych.
Q: Czy PETG wydziela szkodliwe opary?
A: PETG należy do materiałów o niskim poziomie emisji w porównaniu z ABS. Zalecana jest podstawowa wentylacja pomieszczenia. Karta charakterystyki konkretnego filamentu (SDS) dostarcza dokładnych danych dla danej formulacji.
Q: Jak sprawdzić, czy moja dysza jest wystarczająco dobra do druku z PETG?
A: Dla standardowego PETG (bez włókien) wystarczy standardowa dysza mosiężna 0,4 mm. Problemy z dyszy zazwyczaj objawiają się jako nierówne linie lub nagła zmiana jakości wydruku po wielu godzinach pracy. PETG-CF lub PETG-GF wymagają dyszy ze stali hartowanej lub węglika spiekanego.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz