Drukarka 3D żywiczna czy filamentowa? Kompletny poradnik wyboru
Drukarka 3D żywiczna czy filamentowa – to pytanie, które pojawia się u większości osób przed pierwszym zakupem sprzętu do druku 3D. Obie technologie działają na zupełnie innej zasadzie i dają wyraźnie różne rezultaty, dlatego wybór między nimi ma realne konsekwencje dla jakości i funkcjonalności gotowych wydruków. Ten artykuł pomoże Ci dopasować technologię do Twoich zastosowań, budżetu i warunków domowych.
Najważniejsze informacje z tego artykułu:
- Drukarka filamentowa (FDM) topi plastikowy drut i nanosi go warstwami, a drukarka żywiczna (SLA/MSLA) utwardza ciekłą żywicę światłem UV.
- Drukarka żywiczna daje gładszą powierzchnię i drobniejsze detale, ale drukarka filamentowa produkuje wytrzymalsze, większe elementy przy niższym koszcie eksploatacji.
- Żywica wymaga obowiązkowego mycia w alkoholu izopropylowym (IPA) i utwardzania UV po wydruku, co wydłuża cały proces i generuje dodatkowe odpady chemiczne.
- Nieutwardzona żywica zawiera reaktywne monomery, które mogą wywoływać trwałe uczulenia – praca z nią wymaga rękawic nitrylowych, wentylacji i wydzielonego stanowiska.
- Dla większości hobbystów, którzy chcą drukować zarówno figurki, jak i praktyczne elementy, optymalnym wyborem na start jest drukarka filamentowa.
Drukarka 3D żywiczna czy filamentowa – którą wybrać?
Odpowiedź zależy od jednej rzeczy: czego chcesz drukować. Jeśli Twoim celem są miniatury do gier RPG, bitewniaków, modele kolekcjonerskie, biżuteria lub formy odlewnicze – drukarka żywiczna (MSLA) da Ci wyraźnie lepsze efekty. Jeśli planujesz drukować uchwyty, obudowy, zamienniki części, elementy cosplay czy cokolwiek, co musi być duże lub wytrzymałe – drukarka filamentowa (FDM) sprawdzi się zdecydowanie lepiej.
To nie jest wybór między „lepszą” a „gorszą” technologią. To wybór między dwoma różnymi narzędziami, które mają zupełnie inne mocne strony.
Czym różnią się obie technologie?
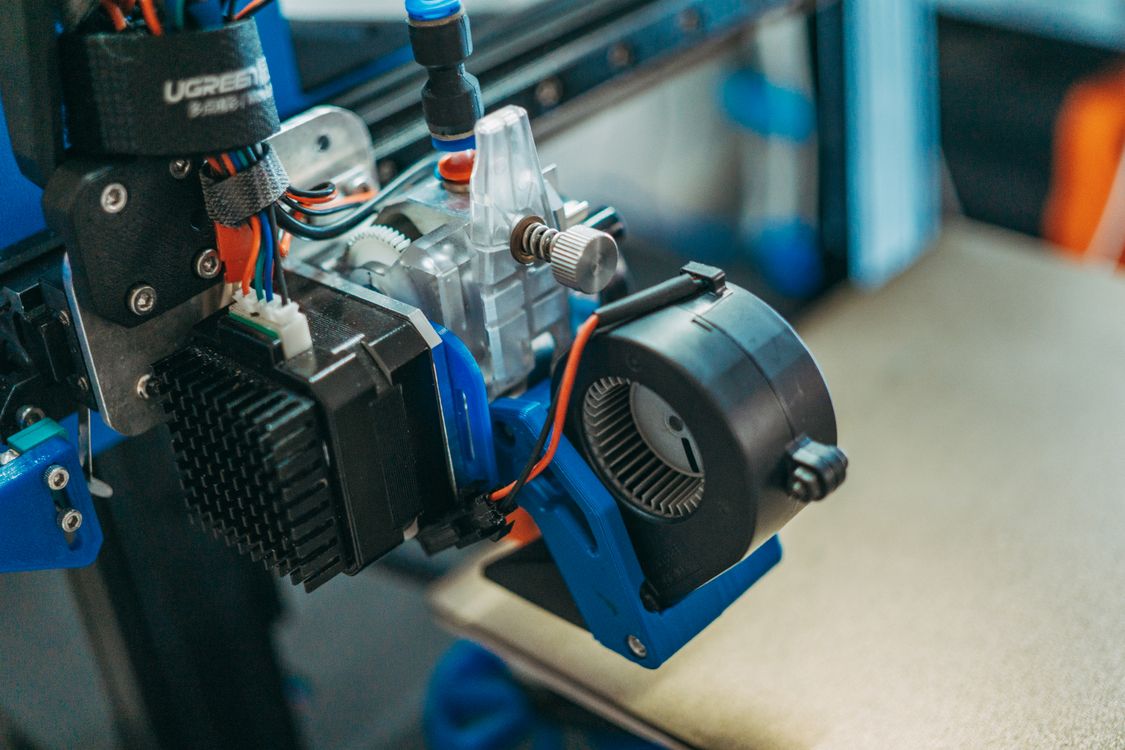
FDM (Fused Deposition Modeling) to druk filamentowy – drukarka topi plastikowy drut (filament) i nanosi go warstwa po warstwie. To technologia prosta w obsłudze, tania w eksploatacji i dająca duże pole robocze. Typowa wysokość warstwy w FDM wynosi 0,08–0,28 mm, co jest widoczne gołym okiem na gotowym wydruku.
SLA, MSLA i DLP to trzy odmiany druku żywicznego – różnią się źródłem światła (laser, ekran LCD z maską lub projektor DLP), ale zasada jest taka sama: ciekła żywica (fotopolimer) utwardza się pod wpływem promieniowania UV. MSLA z ekranem mono LCD to dziś standard w drukarkach domowych – modele takie jak Elegoo Mars czy Anycubic Photon należą właśnie do tej kategorii. Typowa wysokość warstwy wynosi tu 0,02–0,05 mm, a piksele ekranów 12K mają rozmiar 19–24 µm.
Tabela porównawcza – FDM vs. drukarka żywiczna
| Cecha | FDM (filament) | MSLA/SLA (żywica) |
|---|---|---|
| Jakość detali | Średnia (0,08–0,28 mm/warstwę) | Wysoka (0,02–0,05 mm/warstwę) |
| Gładkość powierzchni | Chropowatość ~12–13 µm | Chropowatość ~2 µm |
| Tolerancja wymiarowa | ±0,15–0,20 mm | ±0,05 mm |
| Wytrzymałość mechaniczna | Wysoka (zależy od materiału) | Średnia – standardowe żywice są kruche |
| Odporność na temperaturę | Wysoka (PETG, ABS, ASA, PC) | Ograniczona (~50–70°C dla standardowych żywic) |
| Rozmiar pola roboczego | Duże (nawet 300×300×300 mm i więcej) | Małe/średnie (typowo 150–220 mm szerokości) |
| Koszt materiału | Niższy (~60–120 zł/kg filamentu) | Wyższy (żywica + IPA + akcesoria) |
| Obróbka po wydruku | Prosta (usunięcie podpór, szlifowanie) | Złożona (mycie, suszenie, utwardzanie UV) |
| Bezpieczeństwo | Emisja drobnych cząstek i VOC | Reaktywna żywica – ryzyko uczulenia |
| Zapach podczas druku | Zależy od materiału (ABS – silny, PLA – słaby) | Wyraźny, przez cały czas obsługi |
| Trudność obsługi | Niska–średnia | Średnia–wysoka |
| Czas wydruku | Krótszy dla pojedynczych dużych elementów | Krótszy dla wielu małych elementów naraz |
Scenariusze – dla kogo która technologia
Drukujesz figurki do gier RPG i bitewniaków:
Wybierz drukarkę żywiczną. Różnica w detalu jest tu zauważalna nawet bez lupy – twarze, zbroje, tekstury skóry wyglądają na MSLA zupełnie inaczej niż na FDM. Badanie porównawcze wykazało, że chropowatość powierzchni SLA wynosiła ~2 µm wobec 12–13 µm dla FDM. Przy miniaturach o wysokości 30–50 mm to przepaść.
Chcesz robić praktyczne rzeczy do domu (uchwyty, obudowy, zamienniki):
Wybierz FDM. Standardowe żywice mają wytrzymałość na zginanie rzędu 48,9 MPa i wydłużenie przy zerwaniu ok. 4,4%, co oznacza, że pękają krucho pod obciążeniem. PETG z FDM jest elastyczniejszy, lepiej znosi uderzenia i nie rozpadnie się przy pierwszym upadku.
Robisz cosplay lub duże rekwizyty:
FDM – bez dyskusji. Pole robocze drukarek żywicznych jest ograniczone, a drukowanie dużych elementów na żywicy generuje ogromne ilości odpadów i czasu. Duże drukarki filamentowe, np. z polem 300×300 mm, drukują takie elementy wielokrotnie szybciej i taniej.
Chcesz drukować z dzieckiem lub masz małe mieszkanie:
FDM jest bezpieczniejszą opcją, choć też wymaga wentylacji. Drukarka żywiczna w warunkach mieszkaniowych bez wydzielonego stanowiska i porządnej wentylacji wyciągowej to ryzyko zdrowotne – zarówno dla dzieci, jak i dla zwierząt domowych.
Masz już FDM i chcesz dokupić żywicę:
To ma sens. Coraz więcej osób pracuje w modelu hybrydowym – FDM do części funkcjonalnych, MSLA do detali i miniatur. Łączny koszt dwóch prostych urządzeń jest dziś często niższy niż jednej drukarki premium sprzed kilku lat.
Wskazówka: Jeśli zastanawiasz się nad pierwszą drukarką 3D i nie masz jeszcze żadnej, zacznij od FDM. Uczy podstaw obsługi, nie wymaga chemicznego stanowiska pracy i jest bardziej wszechstronna na co dzień. Żywicę możesz dokupić później, gdy już wiesz, czego Ci brakuje.
Jak działają poszczególne rodzaje drukarek 3D?
Żeby świadomie wybierać między tymi technologiami, warto rozumieć, co tak naprawdę dzieje się wewnątrz każdej z nich.
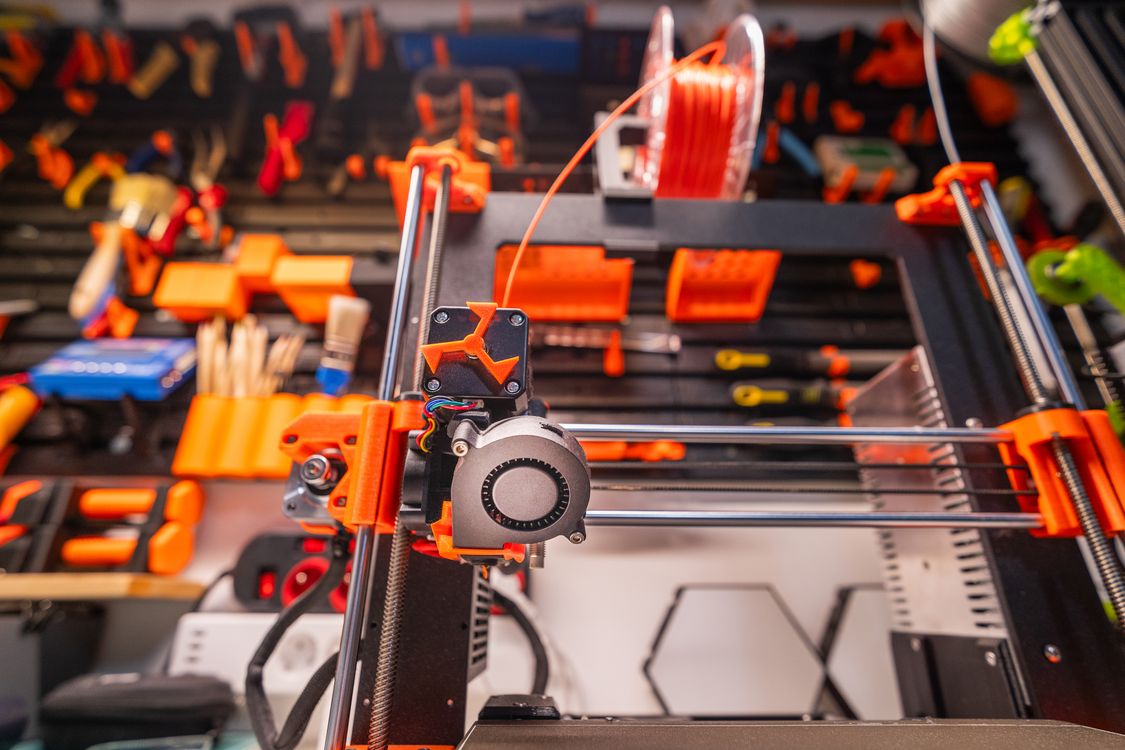
FDM podgrzewa filament do temperatury topnienia (np. PLA topi się w okolicach 190–220°C) i wyciska go przez dyszę, tworząc ścieżki na stole roboczym. Każda kolejna warstwa stapia się z poprzednią dzięki ciepłu i dyfuzji łańcuchów polimerowych przez granicę warstw. To dlatego wytrzymałość FDM w osi Z (w pionie, między warstwami) jest wyraźnie niższa niż w płaszczyźnie XY. Badania wykazały, że dla PLA nośność w osi Z wynosi ok. 55% wartości z płaszczyzny XY, a dla ASA nawet tylko 29%.
W drukarkach żywicznych światło UV aktywuje fotoinicjatory zawarte w żywicy, które uruchamiają polimeryzację – cząsteczki monomerów łączą się w usieciowaną strukturę. W MSLA cała warstwa utwardza się jednocześnie, bo ekran LCD z maską blokuje światło w miejscach, gdzie żywica ma pozostać płynna. Dlatego czas druku jednej warstwy jest niezależny od liczby elementów na platformie – czy drukujesz jedną figurkę, czy trzydzieści, czas druku zależy tylko od wysokości modelu.
DLP działa podobnie do MSLA, ale zamiast ekranu LCD używa projektora cyfrowego. SLA (klasyczne) skanuje powierzchnię laserem punkt po punkcie – to technologia stosowana głównie w profesjonalnych i przemysłowych urządzeniach Formlabs. Do użytku domowego i hobbystycznego MSLA jest dziś zdecydowanie najpopularniejsza ze względu na stosunek ceny do jakości.
Jeśli dopiero rozważasz zakup i chcesz porównać konkretne modele, pomocna może być lista drukarek 3D z rekomendacjami dla różnych zastosowań – warto sprawdzić, jaką drukarkę 3D kupić, zanim podejmiesz ostateczną decyzję.
Która drukarka daje lepszą jakość wydruków?
Drukarka żywiczna wygrywa pod względem detalu i gładkości powierzchni – i nie ma tu wyjątków. Badanie porównawcze SLA i FDM wykazało ponad dwukrotnie wyższą rozdzielczość dla technologii żywicznej. Tolerancja wymiarowa SLA wynosi ok. ±0,05 mm wobec ±0,15–0,20 mm dla FDM. To liczby, które na małych modelach robią realną różnicę.
Warto jednak wiedzieć, że rozdzielczość XY podawana w specyfikacjach drukarek żywicznych – np. 19–24 µm dla ekranów 12K – nie przekłada się wprost na detal gotowego wydruku. Prześwietlanie, antyaliasing i lepkość żywicy realnie ją obniżają. Mimo to nawet FDM z dyszą 0,2 mm nie zbliża się do tego poziomu na miniaturach.
FDM może za to być dokładniejszy w prostych, dużych wymiarach, jeśli drukarka jest dobrze skalibrowana, a materiał ma niski skurcz. Przy dużych, płaskich powierzchniach żywica ma tendencję do wypaczania, a skurcz polimeryzacyjny wpływa na wymiary końcowe. Znam przypadki z własnej praktyki, gdzie elementy złączne drukowane na MSLA wymagały korekty modelu o 0,3–0,5% kompensacji skurczu, żeby poprawnie pasować.
Wskazówka: Podpory w druku żywicznym zostawiają widoczne ślady na powierzchni. Kluczową umiejętnością jest ustawianie modelu pod kątem tak, żeby punkty podparcia trafiały w niewidoczne miejsca – np. pod spód stóp figurki. Druk płasko na stole zazwyczaj daje gorszy efekt niż orientacja pod kątem 30–45°.
Wytrzymałość wydruków – żywica kontra filament
To zagadnienie, przy którym internetowe dyskusje często wprowadzają w błąd. Wydruki żywiczne nie są z natury słabsze od filamentowych – ale są inaczej słabe.
Standardowe żywice mają stosunkowo wysoką wytrzymałość na rozciąganie (do ok. 68,9 MPa), ale wydłużenie przy zerwaniu wynosi zaledwie ~4,4%. Dla porównania – PETG z FDM odkształca się znacznie bardziej przed pęknięciem. Żywice sztywne pękają gwałtownie i krucho, co przy częściach narażonych na uderzenia lub wielokrotne zginanie to poważna wada. Badania wytrzymałościowe potwierdziły, że żywice SLA wykazują niższą odporność zmęczeniową i mikrotwardość niż wiele alternatywnych materiałów stosowanych w druku 3D.
Dostępne materiały dla obu technologii wyglądają tak:
Filamenty do FDM:
- PLA – wysoka sztywność, łatwy druk, ale mięknie już przy ~60°C.
- PETG – dobra udarność i odporność chemiczna, bezpieczna temperatura użytkowania ok. 75–80°C.
- ABS/ASA – ok. 100°C odporności cieplnej, ale ABS wymaga zamkniętej komory; ASA jest najlepszym wyborem do zastosowań zewnętrznych.
- Nylon – wysoka odporność na ścieranie i udar, ale silnie absorbuje wilgoć.
- TPU – elastomer, idealny do elementów sprężystych i odpornych na udar.
- PC, PEI, PEEK – materiały wysokotemperaturowe wymagające zaawansowanej drukarki.
Żywice do MSLA/SLA:
- Standardowe żywice – dobry detal, kruche, temperatura użytkowania ~50–70°C.
- Żywice inżynieryjne (np. Rigid 10K) – wysoka sztywność, ale nadal kruche.
- Żywice elastyczne i wytrzymałe – popularną praktyką jest mieszanie standardowej żywicy z 10–30% żywicy elastycznej, co wyraźnie zwiększa odporność na uderzenia.
- Żywice wysokotemperaturowe – istnieją, ale są wyraźnie droższe i trudniejsze w obsłudze.
Do zawiasów, zatrzasków i elementów pracujących cyklicznie zwykła żywica jest ryzykowna – takie elementy lepiej drukować z TPU lub PETG na FDM.
Jeśli planujesz drukować głównie figurki i miniatury, warto też sprawdzić, jaka drukarka 3D do figurek najlepiej sprawdza się w tej konkretnej kategorii zastosowań.
Ile kosztuje start – budżet dla obu technologii
Cena samej drukarki to tylko część wydatków. Przy żywicy lista akcesoriów startowych jest dłuższa i droższa, niż wynika to z opisów produktów na sklepowych stronach.
Szacunkowy budżet startowy (orientacyjne ceny):
Dla FDM:
- Drukarka – 700–2500 zł (Bambu Lab A1 Mini, Creality Ender 3 V3, Prusa MK4)
- Filament PLA na start – 60–100 zł/kg
- Narzędzia do usuwania podpór – 30–80 zł
- Podkładka do klejenia – często dołączona do drukarki
Dla MSLA/SLA:
- Drukarka – 600–2000 zł (Elegoo Mars 4, Anycubic Photon Mono M5s)
- Stacja wash and cure (myjnia + utwardzalnia UV) – 200–500 zł
- Żywica na start – 80–150 zł/litr
- IPA (alkohol izopropylowy) 1 litr – 20–40 zł
- Rękawice nitrylowe (opakowanie) – 20–40 zł
- Folie FEP zapasowe – 30–80 zł
Ekran mono LCD w drukarkach MSLA ma żywotność deklarowaną przez producentów na ok. 2000 godzin naświetlania. Folia FEP przy intensywnym druku wymaga wymiany co kilka tygodni do kilku miesięcy. Ten koszt rzadko pojawia się w porównaniach z FDM, gdzie głównym zużywalnym elementem jest dysza za kilkanaście złotych.
Realny koszt wydruku żywicą to nie tylko cena butelki – trzeba doliczyć IPA, rękawiczki, ręczniki papierowe, filtry do żywicy i materiał zmarnowany na podpory oraz nieudane wydruki. Koszt jednego modelu bywa kilka razy wyższy niż wynika z samej różnicy cen za kilogram materiału.
Warto też pamiętać, że żywica ma ograniczony termin przydatności – zwykle ok. roku. Pigmenty sedymentują, więc nieużywana butelka wymaga dokładnego wymieszania przed użyciem, inaczej zmieniają się parametry naświetlania i wydruki zaczynają się odrywać od platformy.
Szczegółowe zestawienie kosztów zakupu w różnych przedziałach cenowych znajdziesz w artykule o tym, ile kosztuje drukarka 3D – z uwzględnieniem zarówno modeli filamentowych, jak i żywicznych.
Obróbka po wydruku – co Cię czeka po wyjęciu z drukarki?
To jeden z obszarów, gdzie obie technologie różnią się najbardziej i gdzie wielu kupujących jest zaskoczonych rzeczywistością.
Po wydruku na FDM:
- Zdejm wydruk z platformy (często samo odpada po ostygnięciu).
- Usuń podpory – nożem, szczypczykami lub palcami.
- Ewentualnie wyślij lub przeszlifuj powierzchnię, jeśli mają być widoczne.
Po wydruku na MSLA/SLA:
- Zdejm wydruk z platformy (wymaga ostrożności – żywica jest jeszcze reaktywna).
- Poczekaj chwilę, aż nadmiar żywicy ocieknie z powrotem do wanny.
- Umyj wydruk w IPA (alkoholu izopropylowym) – najlepiej w stacji wash and cure przez 3–5 minut.
- Usuń podpory – przed lub po utwardzaniu, zależnie od ich grubości i geometrii.
- Wysusz wydruk.
- Utwardź wydruk w lampie UV przez kilka minut (post-curing).
- Zajmij się IPA – zużyty alkohol to odpad chemiczny, którego nie wolno wylewać do zlewu.
Post-curing to krok, którego nie można pomijać. Zmienia on stopień konwersji żywicy, a co za tym idzie – jej wytrzymałość, twardość i temperaturę ugięcia. Zbyt krótki post-curing zostawia w wydruku niereagujące monomery; zbyt długi zwiększa kruchość materiału.
Osobna uwaga dotyczy żywic określanych jako „wodozmywalne”. Mimo nazwy nie są one ekologiczne ani bezpieczniejsze. Woda zmieszana z żywicą to odpad niebezpieczny, którego nie wolno wylewać do kanalizacji. Należy ją utwardzić pod UV, przefiltrować i dopiero wtedy utylizować jak inne odpady żywiczne.
Bezpieczeństwo – co emitują obie drukarki?
Przekonanie, że FDM jest całkowicie bezpieczny, a żywica niebezpieczna, to uproszczenie, które nie służy nikomu.
Nieutwardzona żywica zawiera reaktywne monomery, oligomery i fotoinicjatory. Uczulenie na akrylany jest kumulacyjne i zwykle nieodwracalne – objawy mogą się pojawić dopiero po miesiącach regularnego kontaktu, a potem dotyczyć też materiałów stomatologicznych czy lakierów hybrydowych do paznokci. Rękawice lateksowe przepuszczają monomery szybciej niż nitrylowe – używaj wyłącznie nitrylowych.
Przy żywicy obowiązkowo:
- Rękawice nitrylowe (regularnie zmieniane, nie recycluj ich).
- Okulary ochronne przy pracy z żywicą i IPA.
- Wentylacja wyciągowa – najlepiej z wyrzutem powietrza na zewnątrz.
- Wydzielone stanowisko do mycia i utwardzania.
- Przechowywanie żywicy i IPA w zamkniętych pojemnikach, z dala od dzieci.
FDM eliminuje kontakt z ciekłym fotopolimerem, ale drukowanie z ABS i ASA uwalnia styren i ultradrobne cząstki, które wnikają do płuc. PLA jest w tej kwestii znacznie bezpieczniejszy, ale wentylacja pomieszczenia pozostaje zalecana przy każdym materiale. Drukarki z zamkniętą komorą i filtrem HEPA/węglowym wyraźnie ograniczają emisję.
Żywice wymagają też odpowiedniej temperatury pracy – ok. 20–30°C. W zimnym garażu lub piwnicy lepkość żywicy rośnie i wydruki zaczynają się odrywać od platformy. Nowsze modele drukarek, np. Elegoo Saturn 4 Ultra czy Anycubic Photon Mono M7 Pro, mają podgrzewaną wannę lub komorę właśnie dlatego.
Wskazówka: Jeśli żywica zetknie się ze skórą, nie zmywaj jej IPA – to rozsmaruje monomery po skórze i zwiększy wchłanianie. Użyj wody z mydłem, a następnie skonsultuj kartę charakterystyki konkretnego produktu (SDS), która określa bezpieczne postępowanie dla danej żywicy.
Szybkość druku – która technologia jest szybsza?
Odpowiedź zależy od tego, co drukujesz. Badanie porównawcze wykazało, że drukowanie tej samej próbki zajmowało na SLA 260 minut, a na FDM 115 minut – SLA było ponad dwa razy wolniejsze dla pojedynczego elementu. Moneta SDSU wymagała 129 minut na SLA i tylko 27 minut na FDM.
Jednak tu pojawia się mechanizm, który zmienia obraz przy seriach małych elementów: czas druku żywicznego zależy od wysokości modelu, nie od liczby obiektów na platformie. Platforma MSLA jest naświetlana warstwa po warstwie niezależnie od tego, czy stoi na niej jedna figurka, czy dwadzieścia. W FDM czas rośnie mniej więcej proporcjonalnie do liczby obiektów.
Przy seriach drobnych detali żywica bywa więc wielokrotnie szybsza w przeliczeniu na jeden element. Przy pojedynczych, dużych obiektach FDM jest szybszy. Warto też pamiętać, że po druku żywicznym dochodzi jeszcze czas mycia i utwardzania – zwykle 15–30 minut, których nie wlicza się w specyfikacjach technicznych.
Podsumowanie
Wybór między drukarką 3D żywiczną a filamentową sprowadza się do tego, czego planujesz drukować i w jakich warunkach. Drukarka żywiczna (MSLA/SLA) daje gładsze powierzchnie, drobniejsze detale i precyzję wymiarową niedostępną dla FDM – to narzędzie dla miłośników miniatur, biżuterii i form odlewniczych. FDM jest szybsze w przypadku dużych elementów, tańsze w eksploatacji i daje wytrzymalsze, funkcjonalne wydruki z szerokiego wyboru materiałów. Dla pierwszego zakupu, przy różnorodnych zastosowaniach, filament jest bezpieczniejszym wyborem startowym. Drukarkę żywiczną warto dodać później, kiedy wiesz już, czego Ci brakuje.
FAQ
Q: Czy drukarka żywiczna śmierdzi podczas druku?
A: Tak, żywice mają wyraźny, chemiczny zapach przez cały czas druku i obróbki. Część żywic jest mniej intensywna w zapachu, ale żadna nie jest bezwonna. Wentylacja jest obowiązkowa.
Q: Czy można drukować na żywicy w salonie lub sypialni?
A: Nie jest to zalecane. Opary żywicy i IPA wymagają wentylacji wyciągowej. Drukowanie w pomieszczeniach bez wyciągu, gdzie przebywają ludzie lub zwierzęta, wiąże się z realnym ryzykiem zdrowotnym.
Q: Czy filament PETG nadaje się do elementów kontaktujących się z żywnością?
A: Sam materiał może być dopuszczony do kontaktu z żywnością, ale wydruk FDM ma mikropustki między ścieżkami, w których gromadzą się bakterie. Do naczyń i pojemników na żywność wydruki 3D bez dodatkowego zabezpieczenia powierzchni nie są bezpieczne.
Q: Jak długo trwa nauka obsługi drukarki żywicznej dla początkującego?
A: Pierwsze udane wydruki można uzyskać w ciągu kilku dni, ale opanowanie orientacji modelu, podpór i parametrów naświetlania dla różnych żywic zajmuje zwykle kilka tygodni regularnej pracy.
Q: Czy żywica po utwardzeniu UV jest bezpieczna do dotykania bez rękawic?
A: Prawidłowo utwardzony wydruk jest ogólnie bezpieczny do dotykania, ale przy długotrwałym kontakcie lub po szlifowaniu (pył!) zaleca się ostrożność. Warto sprawdzić kartę charakterystyki konkretnej żywicy.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz