Jak lutować elektronikę krok po kroku: narzędzia, lut i błędy
Lutowanie elektroniki to jeden z bardziej precyzyjnych procesów, jakie możesz wykonywać przy warsztacie – i jeden z łatwiej zepsutych przez drobne błędy. Każde połączenie to nie tylko mechaniczny styk, ale reakcja metalurgiczna, która wymaga odpowiedniej temperatury, czystości powierzchni i właściwego stopu. Ten artykuł przeprowadzi Cię przez cały proces – od doboru narzędzi, przez technikę lutowania, po rozpoznawanie i naprawę błędów.
Najważniejsze informacje z tego artykułu:
- Lutowanie to proces metalurgiczny, w którym lut reaguje z metalem podłoża i tworzy warstwę związków międzymetalicznych wzmacniającą połączenie.
- Do ręcznego lutowania elektroniki potrzebujesz lutownicy z regulacją temperatury, odpowiedniej cyny, topnika, plecionki rozlutowniczej i podstawowych akcesoriów pomocniczych.
- Temperatura grota nie jest równa temperaturze złącza – przy dużych polach masy różnica może sięgać 80–150°C, dlatego dobór masy cieplnej grota jest ważniejszy niż sama nastawa.
- Poprawne połączenie lutowane rozpoznasz po błyszczącym lub półmatowym menisku, który gładko przechodzi z pada na wyprowadzenie – bez grudek, pęcherzyków i oderwanych krawędzi.
- Opary podczas lutowania – zarówno z lutowia ołowiowego, jak i topników kalafoniowych – stanowią realne zagrożenie zdrowotne, dlatego wentylacja lub odciąg oparów to wymóg, nie opcja.
Jak lutować elektronikę krok po kroku?
Lutowanie elektroniki zaczyna się długo przed dotknięciem grota do płytki. Poniżej opisuję pełny proces – od przygotowania stanowiska, przez wykonanie lutu, po jego kontrolę.
Przygotowanie stanowiska i narzędzi
Zanim zaczniesz, upewnij się, że masz wszystko, czego potrzebujesz. Bałagan na stanowisku i brak potrzebnych narzędzi pod ręką to jeden z częstszych powodów popełniania błędów.
Podstawowe wyposażenie:
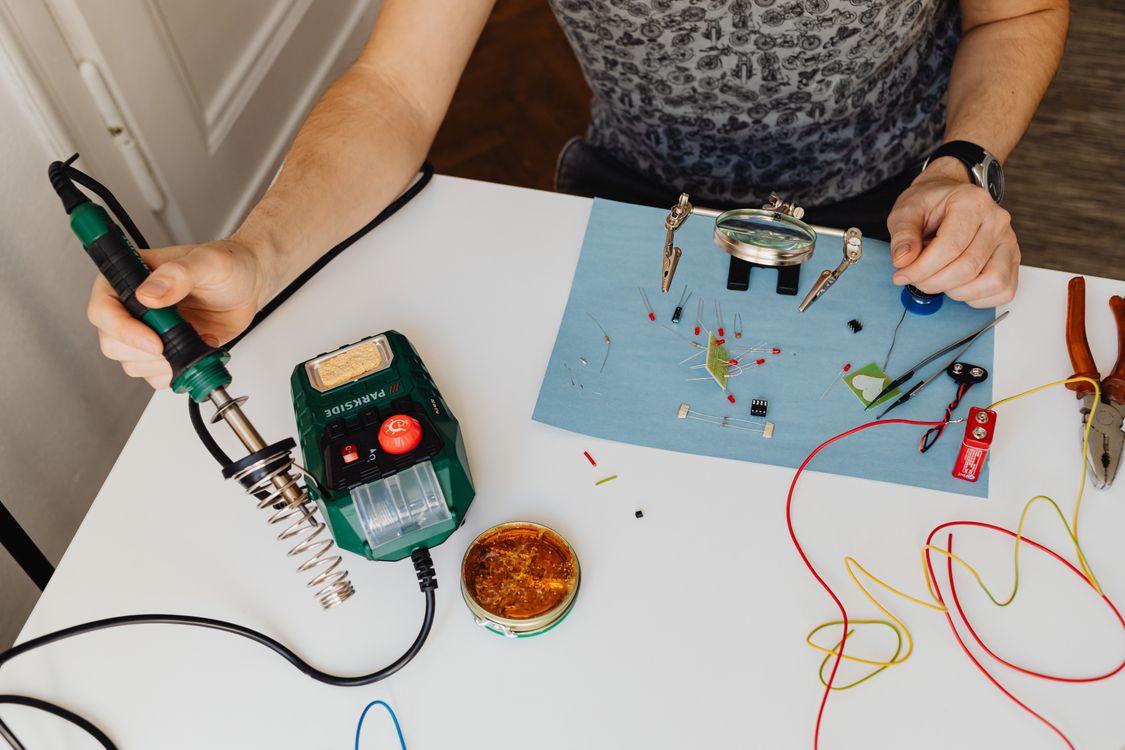
- Lutownica z regulacją temperatury – stacja lutownicza lub lutownica z nastawą; nie polecam prostych lutownic bez regulacji do pracy z czułymi podzespołami.
- Cyna (drut lutowniczy) – z rdzeniem topnikowym, średnica 0,5–0,8 mm do SMD, 0,8–1,0 mm do THT.
- Topnik w żelu lub w płynie – jako uzupełnienie przy trudnych złączach i podczas reworku.
- Plecionka rozlutownicza – do usuwania nadmiaru cyny i poprawiania zimnych lutów.
- Pompka odlutownicza – do usuwania lutu z otworów przewlekanych.
- Gąbka lub celuloza do czyszczenia grota – utrzymanie grota w czystości ma bezpośredni wpływ na jakość każdego kolejnego złącza.
- Trzecia ręka lub imadło – do unieruchomienia płytki lub przewodu podczas lutowania.
- Lupa lub mikroskop – do inspekcji połączeń, szczególnie przy SMD.
Jeśli nie wiesz jeszcze, jaką lutownicę do elektroniki wybrać, warto zanim zaczniesz poświęcić chwilę na ten temat – różnice między prostą lutownicą a stacją lutowniczą mają realne przełożenie na jakość połączeń.
Przygotowanie powierzchni – od tego zależy wszystko
Najczęstsza przyczyna złych lutów nie leży w technice prowadzenia grota, lecz w stanie powierzchni. Tlenki, tłuszcz z palców, resztki starego topnika – wszystko to blokuje zwilżanie i sprawia, że lut kulkuje zamiast rozpływać się po padzie.
Jak przygotować płytkę PCB i elementy:
- Oczyść pady alkoholem izopropylowym (co najmniej 99%) i bezpyłową ściereczką lub wacikiem.
- Usuń stare, zdegradowane pozostałości topnika – wyglądają jak brązowe lub żółtawe osady.
- Jeśli pady wyglądają na utlenione (matowe, ciemne), nałóż świeży topnik żelowy przed lutowaniem.
- Nie ścieraj padów agresywnie – usunięcie warstwy wykończeniowej (HASL, ENIG, OSP) przyspiesza utlenianie miedzi.
- Unikaj dotykania padów palcami po czyszczeniu.
Przy przewodach wielodrutowych procedura jest nieco inna:
- Usuń izolację na odpowiedniej długości narzędziem dobranym do średnicy przewodu.
- Sprawdź, czy żadna żyłka nie została naruszona – NASA zaleca odrzucenie przewodów z nacięciami lub śladami zgniecenia.
- Przywróć skręt żyłek.
- Pocynuj odsłonięty odcinek kontrolowaną ilością lutu – nadmiar cyny, który wciągnie się pod izolację, usztywni tę strefę i stanie się punktem pęknięcia przy drganiach.
Jaka temperatura do lutowania elektroniki?
Temperatura grota to parametr wyjściowy, a nie wyrocznią – realna temperatura złącza może być o 80–150°C niższa niż nastawa stacji, szczególnie przy dużych polach masy, poligonach miedzi lub wielowarstwowych płytkach PCB.
Ogólne zakresy temperatury grota dla lutowania ręcznego:
| Rodzaj lutu | Temperatura topnienia | Zalecana temperatura grota |
|---|---|---|
| Sn63Pb37 (ołowiowy) | ~183°C | 280–340°C |
| SAC305 (bezołowiowy) | ~217°C | 350–425°C |
| Elementy SMD, małe pady | – | Dolna granica zakresu |
| THT, duże pola masy | – | Górna granica zakresu lub większy grot |
Przy dużych polach masy lepszym rozwiązaniem bywa zmiana grota na szerszy przy niższej nastawie temperatury niż ustawianie coraz wyższej wartości z cienkim grotem. Cienki grot przy wysokiej temperaturze szybko utlenia się, skraca czas kontaktu z wyprowadzeniem i niszczy topnik, zanim zdąży zadziałać. Szeroki grot przenosi więcej energii cieplnej w tym samym czasie, co skraca czas grzania i zmniejsza ryzyko uszkodzenia padu lub laminatu.
W złączach, przełącznikach i potencjometrach zbyt długie grzanie może stopić plastikowe elementy wewnętrzne, choć sam pad wygląda poprawnie. Lepiej lutować krócej z grotem o większej masie cieplnej niż długo małym grotem.
Wskazówka: Jeśli lut nie spływa mimo prawidłowej temperatury stacji, sprawdź czystość grota i stan topnika – utleniony grot i zwęglony topnik potrafią zablokować transfer ciepła nawet przy nastawie 400°C.
Jaka cyna do lutowania elektroniki?
Wybór cyny zależy od kilku czynników – czy pracujesz z urządzeniami komercyjnymi, naprawiasz sprzęt, czy budujesz własne układy od zera.
Stop Sn63Pb37 (63% cyny, 37% ołowiu) to eutetyk – przechodzi bezpośrednio ze stanu stałego w ciekły w temperaturze 183°C, bez fazy pośredniej (fazy pasty). Dzięki temu element nie przesuwa się podczas krzepnięcia, a połączenie jest mniej wrażliwe na wibracje w trakcie stygnięcia. To dobry wybór do pracy warsztatowej i napraw.
SAC305 (96,5% cyny, 3% srebra, 0,5% miedzi) to standard w produkcji bezołowiowej wymaganej dyrektywą RoHS. Topi się w temperaturze ok. 217°C, zwilża wolniej i wymaga wyższych temperatur grota. SAC305 naturalnie daje matowszy lub delikatnie ziarnisty wygląd złącza – to nie jest wada, a cecha stopu. Oceniaj jakość lutu kształtem menisku i stopniem zwilżenia, a nie samym połyskiem.
Kilka zasad przy wyborze cyny:
- Do napraw domowych i hobbystycznych – Sn63Pb37 z rdzeniem topnikowym (np. rosin mildly activated, RMA).
- Do urządzeń, które muszą spełniać wymogi RoHS – SAC305 lub inny stop bezołowiowy.
- Nie mieszaj stopów – domieszanie lutu ołowiowego do bezołowiowego lub odwrotnie tworzy stop o nieprzewidywalnej temperaturze topnienia i gorszych właściwościach mechanicznych. Przy naprawie warto usunąć stary lut plecionką i zacząć od świeżego.
- Do elementów ze złoconymi wyprowadzeniami – ograniczaj ilość lutu, bo złoto rozpuszcza się w spoiwie i zwiększa kruchość połączenia.
Bezołowiowe stopy wysokocynowe mogą tworzyć tzw. whiskers – cienkie kryształy cynowe, które wyrastają z powierzchni lutu i mogą powodować zwarcia. Ryzyko rośnie przy cienkich warstwach lutu poniżej 25 µm i naprężeniach termicznych. W sprzęcie o długim czasie życia warto uwzględnić to przy projekcie i wyborze materiałów.
Jak wykonać poprawny lut?
Sama technika lutowania jest prosta do opisania, ale wymaga kilku powtórzeń, żeby stała się intuicyjna.
Krok po kroku:
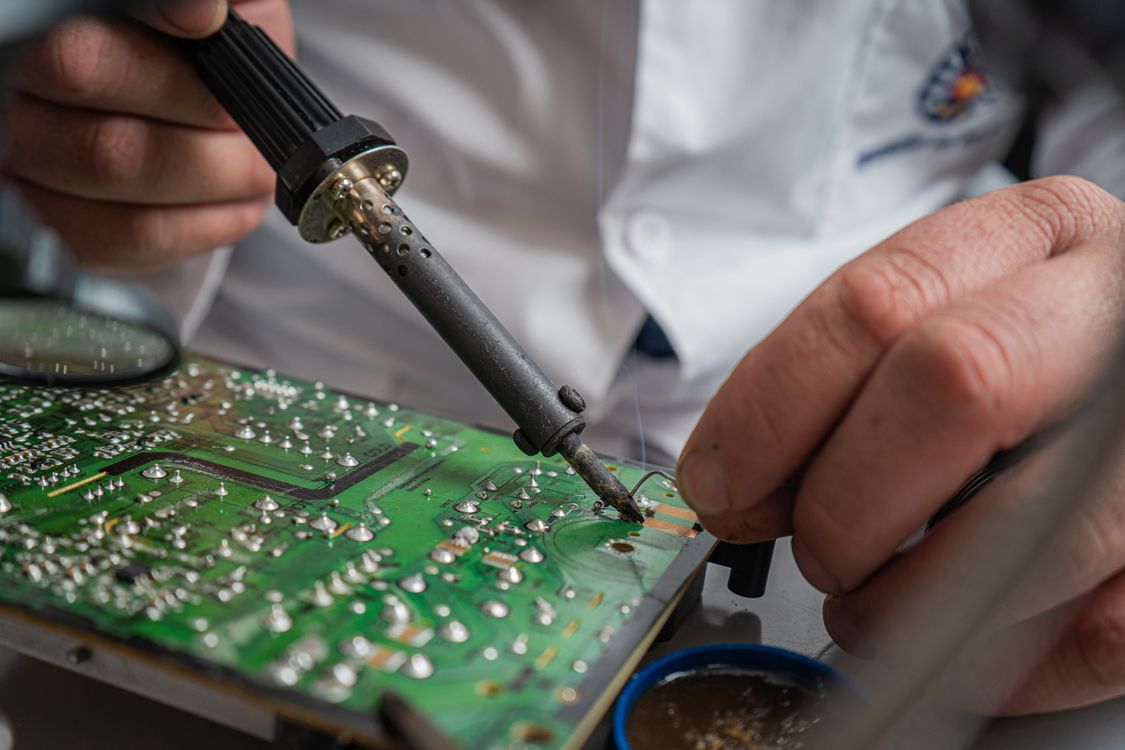
- Podgrzej grot i wyczyść go – przetrzyj o wilgotną gąbkę lub celulozę, nałóż odrobinę świeżej cyny, żeby zabezpieczyć powierzchnię (tinning grota).
- Przyłóż grot do złącza, dotykając jednocześnie padu i wyprowadzenia – nie tylko do jednego z nich. Obie powierzchnie muszą osiągnąć temperaturę roboczą.
- Poczekaj 1–2 sekundy, aż pole i wyprowadzenie się nagrzeją.
- Podaj cynę od strony złącza, a nie od grota – lut powinien być wciągany do złącza, a nie nakładany na grot i przetaczany na pad.
- Ogranicz ilość lutu – wystarczy tyle, żeby lut objął wyprowadzenie i gładko przeszedł na pad. Nadmiar to częstsza przyczyna problemów niż niedobór.
- Odstaw cynę, trzymaj grot jeszcze chwilę – daj lutowi chwilę na równomierny rozpływ.
- Zabierz grot bez szarpania – płynnym ruchem, bez poruszania elementem.
- Nie ruszaj połączenia podczas krzepnięcia – każdy ruch w tej fazie tworzy mikropęknięcia. Pozwól stwardnieć w temperaturze otoczenia. Nie chłodź sprężonym powietrzem.
Poprawne złącze po zastyganiu ma gładki menisk, który ciągnie się od padu na wyprowadzenie bez przerw i grudek. Przy SAC305 powierzchnia bywa lekko matowa – to normalne. Przy Sn63Pb37 oczekuj większego połysku.
Przy montażu elementów SMD (powierzchniowych) warto zacząć od nałożenia odrobiny lutu na jeden pad, ustawienia elementu, stopienia tego padu, a dopiero potem wykonania drugiego złącza. Dla elementów 0402 i mniejszych każda nadmierna ilość cyny przesuwa element lub powoduje zwarcia.
Przy połączeniach THT (przewlekanych) lut powinien zwilżać zarówno wyprowadzenie, jak i metalizację wewnątrz otworu. Duży stożek cyny od dołu płytki nie jest dowodem dobrego połączenia – liczy się wypełnienie otworu. Zgodnie z kryteriami IPC klasy 2 wymagane jest co najmniej 75% wypełnienia pionowego otworu.
Przy elementach z dużymi wyprowadzeniami – gniazdach DC, przekaźnikach, konektorach – podgrzej najpierw wyprowadzenie, a nie tylko pad. Lut zwilży płytkę szybciej niż metalowy bolec, a jeśli bolec zostanie zimny, złącze będzie wyglądać poprawnie, ale przewodzić słabo.
Wskazówka: Przy montażu elementów THT na płytce z dużym poligonem masy podgrzej płytkę od dołu (np. podgrzewaczem lub nawet suszarką ustawioną na 80–100°C), żeby zmniejszyć masę cieplną, którą grot musi pokonać. Skróci to czas kontaktu i ograniczy ryzyko przypalenia topnika.
Jak rozpoznać błędy lutowania?
Każde złącze da się ocenić wzrokowo, choć przy małych elementach SMD warto mieć lupę lub mikroskop. Poniżej opisuję najczęstsze defekty i ich przyczyny.
Tabela typowych wad połączeń lutowanych:
| Wada | Wygląd | Przyczyna |
|---|---|---|
| Zimny lut | Matowe, grudkowate, nieciągłe złącze | Za niska temperatura, ruch podczas krzepnięcia, zanieczyszczona powierzchnia |
| Brak zwilżania | Cyna kulkuje, nie łączy się z padem | Tlenki, zły topnik, za krótki czas nagrzewania |
| Odwilżanie | Lut cofnął się, odsłaniając część padu | Zanieczyszczenia, nadmierny wzrost faz międzymetalicznych |
| Zwarcie (mostek) | Cyna łączy sąsiednie pady lub piny | Nadmiar lutu, przesunięcie elementu |
| Tombstoning | Jeden koniec elementu unosi się | Nierównomierne nagrzewanie, asymetria padów |
| Wyrwany pad | Brak metalizacji w miejscu złącza | Przegrzanie, agresywna plecionka, podważanie elementu |
| Pustki | Pęcherze pod powierzchnią lutu | Gazy z topnika nie uciekły przed krzepnięciem |
Przy mostkach między nóżkami SMD często wystarczy czysty grot z odrobiną topnika – napięcie powierzchniowe ściąga nadmiar cyny na grot. Plecionka działa lepiej przy większych zwarciach, ale wymaga dodatkowego topnika – sucha plecionka dociskana silnie to jeden z prostszych sposobów na wyrwanie pada.
Zbyt częste poprawianie tego samego miejsca jest bardziej szkodliwe niż jeden dłuższy, kontrolowany cykl lutowania. Każdy kolejny cykl grzania osłabia przyczepność miedzi do laminatu.
Jak bezpiecznie lutować elektronikę?
Bezpieczeństwo przy lutowaniu dotyczy dwóch rzeczy – ochrony podzespołów i ochrony własnego zdrowia.
Ochrona podzespołów przed uszkodzeniem
Elementy elektroniczne są wrażliwe na temperaturę, ładunki elektrostatyczne i siły mechaniczne. Kilka zasad, które warto przestrzegać:
- Stosuj uziemioną stację lutowniczą i bransoletkę antystatyczną przy pracy z układami scalonymi.
- Nie trzymaj grota przy padzie dłużej niż 3–5 sekund w jednym cyklu – po tym czasie laminat zaczyna się degradować.
- Przy elementach wrażliwych na ciepło (np. kondensatory elektrolityczne, złącza z tworzyw) ogranicz czas kontaktu do minimum.
- Nie podważaj elementów przed całkowitym stopieniem lutu – siła mechaniczna przenosi się na pady i rwie metalizację.
Bezpieczeństwo zdrowotne – opary i ołów
To temat, który zbyt często bywa pomijany w hobbyistycznych poradnikach. Opary powstające podczas lutowania – zarówno z lutowia ołowiowego, jak i z topników kalafoniowych – mają udokumentowany wpływ na zdrowie.
Badanie opublikowane pod tytułem „Work-related respiratory symptoms and lung function among workers exposed to soldering fumes in the electronics industry” wykazało, że u lutujących zawodowo spadek FEV1 (objętości wydychanej w pierwszej sekundzie) wynosił ok. 0,88 jednostki standaryzowanego odchylenia w porównaniu z grupą kontrolną. W innym badaniu, „A study of respiratory morbidity and pulmonary function among solderers in the electronics industry”, upośledzenie parametrów wentylacyjnych stwierdzono aż u 47,2% lutujących, podczas gdy w grupie kontrolnej – u 1,3%. Warto zaznaczyć, że nie chodziło wyłącznie o luty ołowiowe – opary topników kalafoniowych są wskazywane jako czynnik mogący powodować zawodową astmę.
Podstawowe zasady bezpieczeństwa:
- Pracuj przy otwartym oknie lub stosuj odciąg oparów bezpośrednio przy miejscu lutowania.
- Myj ręce po każdej sesji lutowania z lutem ołowiowym – ołów osadza się na skórze i na powierzchni roboczej.
- Nie dotykaj twarzy podczas lutowania.
- Przy dłuższych sesjach rozważ maskę z filtrem na pyły i opary organiczne.
Warto też pomyśleć o jak urządzić warsztat elektronika pod kątem wentylacji – dobry odciąg oparów przy stanowisku lutowniczym to inwestycja, która szybko się zwraca.
Jak usuwać nadmiar cyny i poprawiać złe luty?
Dwa narzędzia do usuwania lutu to plecionka rozlutownicza i pompka odlutownicza. Każde z nich sprawdza się w innych sytuacjach.
Plecionka rozlutownicza – działa przez kapilarne wchłanianie roztopionej cyny. Zawsze stosuj ją z dodatkowym topnikiem – sucha plecionka wymaga wyższej temperatury i dłuższego docisku, co częściej niszczy pady niż sam lut. Przyłóż plecionkę do złącza, dociśnij grotem, poczekaj na roztopienie cyny i przesuń plecionkę bez szarpania. Nigdy nie używaj jednego odcinka plecionki kilka razy – po wchłonięciu cyny staje się nieprzewodząca termicznie.
Pompka odlutownicza – sprawdza się przy otworach THT. Rozgrzej lut do płynności, przyłóż pompkę i wyzwól tłok. Przy grubszych padach czasem potrzeba dwóch-trzech prób.
Przy poprawianiu gotowych złączy:
- Nałóż świeży topnik na złącze, które chcesz poprawić.
- Przyłóż grot i poczekaj, aż lut się roztopi.
- Jeśli złącze wygląda źle, usuń lut plecionką i zacznij od nowa.
- Jeśli polutujesz ponownie bez usuwania starego lutu, możesz mieszać stopy lub maskować zimne złącze nową warstwą cyny.
Przy mieszaniu starego i nowego lutu (szczególnie ołowiowego i bezołowiowego) tworzysz stop o nieprzewidywalnych właściwościach – lepiej usunąć stary lut plecionką i dodać świeży.
Wskazówka: Do inspekcji poprawionych złączy na małych elementach SMD warto mieć lupę lub mikroskop elektronowy. Jeśli zastanawiasz się, jak zrobić mikroskop do elektroniki lub jaki wybrać, to dobry moment, żeby się tym zainteresować – wiele błędów lutowania jest niewidocznych gołym okiem.
Czystość złączy i długoterminowa niezawodność
Pozostałości topnika po lutowaniu to temat, który ma znaczenie elektryczne, a nie tylko estetyczne. W układach z czujnikami, mikrokontrolerami i modułami bateryjnymi resztki topnika absorbują wilgoć i mogą powodować upływności rzędu megaomów lub gigaomów. Samorozładowanie baterii, niestabilne odczyty czujników, błędy komunikacji SPI czy I²C – to realne objawy, które mogą mieć źródło w nieoczyszczonych resztkach topnika no-clean.
Oznaczenie no-clean na topniku znaczy tyle, że producent potwierdził określone właściwości pozostałości – nie znaczy, że każda ilość resztek jest obojętna. W obwodach wysokiej impedancji, układach RF, pomiarowych i bateryjnych należy czyścić pozostałości topnika nawet po stosowaniu produktów no-clean.
Do czyszczenia stosuj alkohol izopropylowy o czystości co najmniej 99% i bezpyłowe chusteczki lub pędzel. Przy bardziej trwałych pozostałościach żelowych topników pomocny bywa aceton, ale wymaga ostrożności przy tworzywach i oznaczeniach sitodrukowych.
Kwestię kontroli jakości połączeń można też rozszerzyć o kamerę termowizyjną – jeśli zależy Ci na wykrywaniu złych połączeń i nadmiernych rezystancji przez pomiar temperatury pod obciążeniem, sprawdź, jaka kamera termowizyjna do elektroniki nadaje się do takiej pracy.
Standard IPC J-STD-001 traktuje czystość jako integralną część procesu lutowania. W zastosowaniach krytycznych – medycznych, lotniczych, przemysłowych – sama inspekcja optyczna nie wystarczy i wymagane są testy czystości jonowej oraz rezystancji izolacji powierzchniowej.
Podsumowanie
Prawidłowe lutowanie elektroniki to coś więcej niż przyklejanie cyny do płytki. Każde złącze to reakcja metalurgiczna, na którą wpływają temperatura, stan powierzchni, rodzaj stopu i czystość topnika. Dobra technika lutowania zaczyna się od przygotowania – czystych padów, odpowiedniego grota i właściwej cyny. Kończy się na inspekcji złączy i upewnieniu się, że pozostałości topnika nie wpłyną na działanie układu. Zadbaj o wentylację stanowiska, nie śpiesz się przy trudnych złączach i poprawiaj każde złącze tylko raz – ale porządnie.
FAQ
Q: Czy można lutować elektronikę zwykłą lutownicą bez regulacji temperatury?
A: Można, ale jest to ryzykowne przy czułych elementach SMD i układach scalonych. Lutownica bez regulacji łatwo przegrzewa pady i niszczy komponenty. Do prostych napraw THT może wystarczyć, ale stacja z regulacją to bezpieczniejszy wybór.
Q: Jak długo można trzymać grot przy padzie?
A: Typowy czas kontaktu to 2–4 sekundy dla elementów THT i 1–3 sekundy dla SMD. Po 5 sekundach ryzyko uszkodzenia laminatu i elementu rośnie. Jeśli lut nie płynie w tym czasie, problem leży w czystości powierzchni lub temperaturze, a nie w czasie.
Q: Czy topnik w rdzeniu cyny wystarczy, czy trzeba stosować dodatkowy topnik?
A: Przy czystych padach i nowych elementach topnik w rdzeniu zwykle wystarczy. Przy utlenionych powierzchniach, reworku lub trudnych złączach warto nałożyć dodatkowy topnik żelowy – znacząco poprawia rozpływ i skraca czas nagrzewania.
Q: Jak przechowywać cynę lutowniczą, żeby się nie utleniała?
A: Przechowuj drut lutowniczy w zamkniętym pojemniku lub oryginalnym opakowaniu, w suchym miejscu, z dala od bezpośredniego światła słonecznego. Zwilżalność cyny pogarsza się przy długim przechowywaniu w wilgoci lub przy dostępie powietrza.
Q: Czy temperatura lutowania jest taka sama dla każdego elementu elektronicznego?
A: Nie. Temperatura dobierana jest do masy cieplnej złącza, rodzaju stopu i wrażliwości termicznej komponentu. Kondensatory ceramiczne wymagają łagodniejszego profilu niż złącza THT na dużych polach masy. Producenci podają maksymalne temperatury montażu w kartach katalogowych.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz