Z jakich materiałów drukuje drukarka 3D? Przewodnik po wszystkich tworzywach
Drukarka 3D nie drukuje wyłącznie z plastiku – materiałów jest znacznie więcej, a ich dobór zależy bezpośrednio od tego, jakiej technologii używa urządzenie. Za tą jedną nazwą kryją się filamenty, żywice, proszki, druty metalowe i zawiesiny ceramiczne – każdy z zupełnie innymi właściwościami i zastosowaniami. Ten artykuł pomoże Ci szybko zrozumieć, co drukuje drukarka 3D, czym różnią się popularne materiały i który z nich wybrać na start.
Najważniejsze informacje z tego artykułu:
- Materiał do drukarki 3D zawsze zależy od technologii – FDM używa filamentów, SLA/MSLA żywic, a SLS proszków.
- Najpopularniejszym filamentem dla początkujących jest PLA – jest łatwy w druku, tani i dostępny w każdym sklepie z akcesoriami do druku 3D.
- PETG łączy dobrą wytrzymałość z odpornością na wilgoć i jest lepszy od PLA do części użytkowych.
- Druk z metalu w domu jest praktycznie niedostępny – wymaga specjalistycznych maszyn przemysłowych lub kosztownych filamentów z późniejszym spiekaniem w piecu.
- Nieutwardzona żywica jest toksyczna i wymaga rękawic nitrylowych, wentylacji oraz prawidłowej utylizacji odpadów.
Z jakich materiałów drukuje drukarka 3D?
Drukarka 3D może drukować z tworzyw sztucznych, żywic fotopolimerowych, proszków polimerowych, metali, ceramiki, a w zastosowaniach przemysłowych nawet z betonu czy materiałów biologicznych. To, z czego konkretnie drukuje Twoja drukarka, zależy od jej technologii – i to jest pierwsza rzecz, którą warto zrozumieć.
Klasyfikacja ISO/ASTM wyróżnia siedem głównych grup procesów addytywnych. Każda z nich wymaga innej formy materiału:
- FDM/FFF (ekstruzja materiału) – filament termoplastyczny lub granulat.
- SLA / DLP / MSLA (fotopolimeryzacja) – ciekła żywica utwardzana światłem UV.
- SLS / MJF (spiekanie w złożu proszkowym) – proszki polimerowe, głównie poliamidowe.
- PBF dla metali (laserowe stapianie proszku) – proszki metalowe (stal, tytan, aluminium, nikiel).
- DED (osadzanie z energią skupioną) – drut metalowy lub proszek metalowy.
- Binder jetting – proszek metalu, ceramiki lub piasku z osobnym lepiszczem.
- Laminowanie arkuszy – papier, folie, kompozyty.
Zdecydowana większość drukarek domowych to FDM lub żywiczne (SLA/MSLA). Druk z metalu i ceramiki odbywa się niemal wyłącznie na maszynach przemysłowych. Jeśli dopiero zaczynasz przygodę z drukiem 3D, Twoim materiałem będzie filament lub żywica – reszta to na razie terytorium zakładów produkcyjnych i laboratoriów.
Jakie filamenty stosuje się w drukarkach FDM?
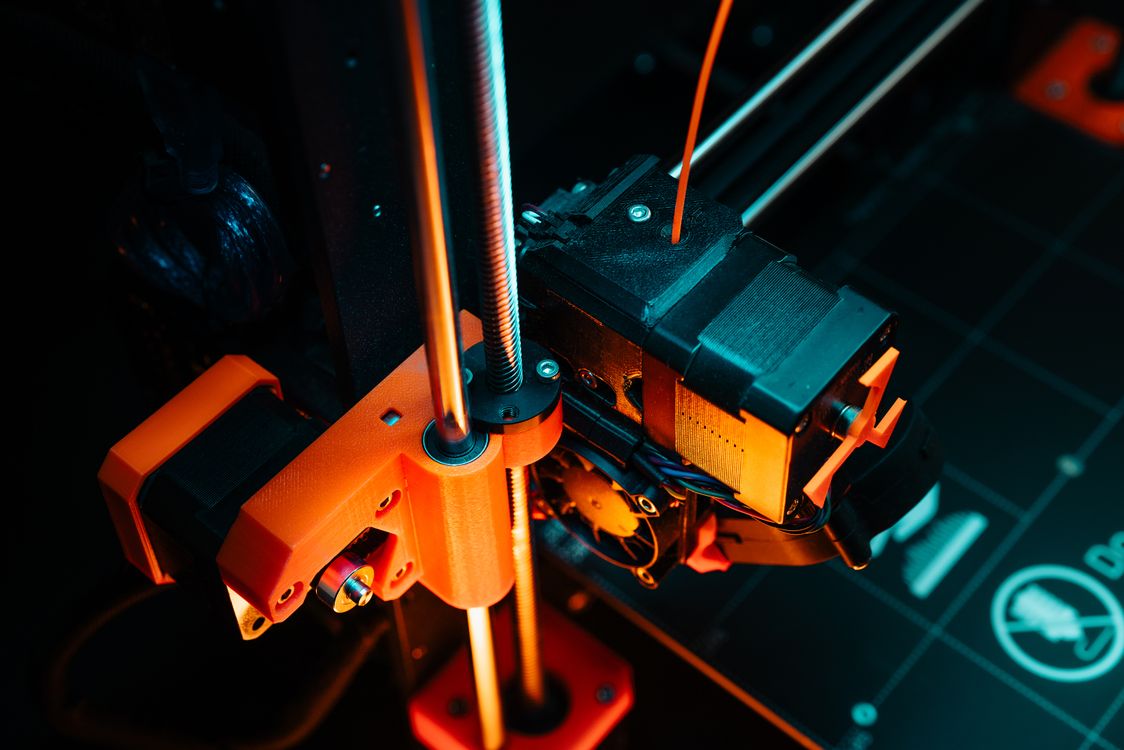
Drukarka FDM (ang. Fused Deposition Modeling) podgrzewa filament – cienki drut z tworzywa termoplastycznego, najczęściej o średnicy 1,75 mm – i wytłacza go przez dyszę, budując obiekt warstwa po warstwie. Połączenie między warstwami powstaje przez dyfuzję łańcuchów polimerowych, dlatego temperatura dyszy, prędkość druku i wilgotność filamentu bezpośrednio wpływają na wytrzymałość gotowego wydruku.
Oto przegląd najpopularniejszych filamentów:
PLA – polilaktyd, czyli materiał na start
PLA (polilaktyd) to filament produkowany z surowców roślinnych, takich jak kukurydza czy trzcina cukrowa, i jest zdecydowanie najłatwiejszym materiałem do drukowania. Ma mały skurcz, drukuje się bez stołu grzewczego i nie wymaga obudowy. Dlatego niemal każda drukarka budżetowa bez problemu sobie z nim poradzi.
Temperatura dyszy: 190–220°C, stół: 50–60°C (lub bez grzania).
Cena: 60–100 zł za kilogram szpuli.
Wady PLA są równie istotne co zalety. PLA mięknie już w okolicach 55–60°C, co oznacza, że wydruk zostawiony latem za szybą samochodu może się odkształcić. Materiał jest też stosunkowo kruchy – w badaniu porównawczym PLA, ABS i PETG wykazał wydłużenie przed zerwaniem zaledwie 1,1%, podczas gdy ABS osiągnął 3,4%. Do dekoracji, figurek i prototypów sprawdza się świetnie. Do części narażonych na ciepło lub uderzenia – już niekoniecznie.
Wskazówka: Istnieją odmiany HT-PLA (High Temp PLA), które po wyżarzaniu w piekarniku w temperaturze ok. 80°C przez kilkadziesiąt minut zyskują odporność cieplną sięgającą 80–100°C. Kosztem jest skurcz rzędu kilku procent, który trzeba uwzględnić w wymiarach modelu.
Warto też obalić mit o ekologiczności. PLA jest opisywane jako biodegradowalne, ale rozkład PLA zachodzi tylko w kompostowniach przemysłowych, gdzie panuje temperatura ok. 58°C i kontrolowana wilgotność. W przydomowym kompostowniku czy na wysypisku ten filament leży latami.
PETG – politereftalan etylenu modyfikowany glikolem
PETG (politereftalan etylenu modyfikowany glikolem) to materiał z tej samej rodziny co butelki PET po napojach, ale zmodyfikowany tak, żeby nie był kruchy i łatwiej się przetwarzał. Łączy dobrą udarność z odpornością chemiczną i mniejszym skurczem niż ABS.
Temperatura dyszy: 230–250°C, stół: 70–85°C.
Cena: 70–120 zł za kilogram.
W badaniu porównawczym PETG osiągnął wytrzymałość na rozciąganie 51,3 MPa – lepiej niż PLA (48 MPa) i ABS (42,8 MPa). Ma też twardość powierzchni 76 Shore A, wyższą niż oba pozostałe materiały. To czyni go dobrym wyborem do funkcjonalnych elementów: uchwytów, pojemników, części, które muszą wytrzymać kontakt z wilgocią.
Są jednak dwie rzeczy, o których warto wiedzieć przed pierwszym drukiem. Po pierwsze, PETG nitkuje – między wydrukiem a dyszą ciągną się cienkie włókna, które trzeba potem usuwać. Po drugie, PETG może przywrzeć do gładkiej płyty PEI tak mocno, że przy zdejmowaniu wyrwie fragmenty powłoki – klej w sztyfcie nakładany na stół działa tu jako warstwa rozdzielająca, a nie klej zwiększający przyczepność. Szczegółowe ustawienia i porady znajdziesz w opisie jak drukować z PETG.
ABS – akrylonitryl-butadien-styren
ABS (kopolimer akrylonitrylu, butadienu i styrenu) to materiał, z którego robi się klocki LEGO. Oferuje wyższą odporność na uderzenia i wyższą użyteczną temperaturę pracy niż PLA, ale ma jeden poważny problem – duży skurcz podczas chłodzenia. Ten skurcz powoduje paczenie narożników i delaminację warstw, zwłaszcza gdy drukarka nie ma zamkniętej obudowy.
Temperatura dyszy: 230–260°C, stół: 90–110°C, zalecana obudowa.
Cena: 60–100 zł za kilogram.
ABS emituje podczas druku lotne związki organiczne i styren, dlatego drukowanie w zamkniętym pomieszczeniu bez wentylacji nie jest dobrym pomysłem. Co ciekawe, badania pokazują, że wzrost temperatury dyszy powyżej 220°C obniża wytrzymałość ABS – to odwrotna zależność niż w przypadku PLA, gdzie druk w 230°C poprawia wyniki o ok. 17%. Jeśli zastanawiasz się, czy ABS warto wybrać zamiast PETG, odpowiedź zależy głównie od tego, czy masz drukarkę z obudową i czy naprawdę potrzebujesz wyższej odporności termicznej.
Nylon (PA) – poliamid
Nylon, czyli poliamid (PA6, PA12), to jeden z bardziej wytrzymałych materiałów dostępnych dla drukarek domowych – świetna udarność, odporność zmęczeniowa i odporność na ścieranie. Doskonale sprawdza się do przekładni, prowadnic, zawiasów i elementów narażonych na tarcie.
Temperatura dyszy: 240–270°C, stół: 70–90°C, zalecana obudowa.
Cena: 100–200 zł za kilogram.
Nylon ma jedną dużą wadę – pochłania wilgoć z powietrza jak gąbka. PA6 może wchłonąć kilka procent wody w stanie nasycenia, co zmienia wymiary wydruku i jego sztywność. Filament nylonowy zawsze należy suszyć przed drukiem (70–80°C przez kilka godzin) i przechowywać w szczelnym pojemniku z suszką. Zawilgocony nylon trzaska podczas druku i daje porowatą, matową powierzchnię.
TPU – termoplastyczny poliuretan
TPU (termoplastyczny poliuretan) to elastomer – drukuje się z niego elementy, które mają się zginać i wracać do kształtu, jak gumowe etui na telefon czy uszczelka. Twardość TPU mierzy się w skali Shore A – im niższa wartość, tym bardziej miękki materiał.
Temperatura dyszy: 220–240°C, stół: 30–60°C.
Cena: 80–150 zł za kilogram.
TPU o twardości 95A można drukować na ekstruderze typu Bowden (z rurką prowadzącą filament). Miękkie odmiany 85A i poniżej wymagają ekstrudera typu direct drive, umieszczonego bezpośrednio nad dyszą – bez tego miękki filament wygina się i zakleszcza w układzie podawania. Prędkość druku trzeba mocno ograniczyć, najlepiej do 20–30 mm/s.
Tabela porównawcza filamentów
| Materiał | Trudność druku | Temperatura dyszy | Stół grzewczy | Obudowa | Wytrzymałość | Odporność cieplna | Cena (ok.) |
|---|---|---|---|---|---|---|---|
| PLA | Niska | 190–220°C | Opcjonalny | Nie | Średnia | Niska (55–60°C) | 60–100 zł/kg |
| PETG | Niska–średnia | 230–250°C | Tak (70–85°C) | Nie | Dobra | Średnia | 70–120 zł/kg |
| ABS | Wysoka | 230–260°C | Tak (90–110°C) | Zalecana | Dobra | Dobra | 60–100 zł/kg |
| Nylon (PA) | Wysoka | 240–270°C | Tak (70–90°C) | Zalecana | Bardzo dobra | Dobra | 100–200 zł/kg |
| TPU | Średnia | 220–240°C | Opcjonalny | Nie | Elastyczna | Średnia | 80–150 zł/kg |
| PC | Bardzo wysoka | 260–310°C | Tak (100–120°C) | Wymagana | Bardzo dobra | Bardzo dobra | 120–250 zł/kg |
Poliwęglan i materiały wysokotemperaturowe
Poliwęglan (PC) to tworzywo o bardzo wysokiej udarności i odporności termicznej. Wymaga jednak dyszy powyżej 260°C i hotend w wersji all-metal – standardowe hotendy z rurką teflonową (PTFE) sięgającą strefy grzania nie nadają się do temperatur powyżej 240–250°C, bo teflon zaczyna się degradować, a jego opary są szkodliwe.
Materiałami jeszcze wyżej w hierarchii są PEEK (polieteroetrketol, temperatura zeszklenia ok. 143°C) i PEI/ULTEM (polieteroimi, Tg ok. 217°C). Wymagają dyszy pracującej w 360–410°C i aktywnie grzanej komory, dlatego są poza zasięgiem standardowych drukarek domowych. To specyfika maszyn przemysłowych i laboratoriów.
Które filamenty specjalne i kompozytowe warto znać?
Producenci oferują dziesiątki filamentów z dodatkami, które zmieniają wygląd lub właściwości wydruku. Warto wiedzieć, że nie każdy z nich wymaga tej samej dyszy.
Popularne filamenty specjalne:
- Filament drewnopodobny – PLA z dodatkiem mączki drzewnej. Daje fakturę i zapach drewna. Standardowa dysza mosiężna.
- Filament jedwabisty (silk) – PLA z dodatkiem dającym połyskującą powierzchnię. Standardowa dysza.
- Filament z proszkiem metalu – PLA lub PETG z wysoką zawartością proszku miedzi, mosiądzu lub żelaza. Daje metaliczny wygląd, można polerować. Wymaga dyszy hartowanej, bo proszek jest ścierny.
- Filament z włóknem węglowym – PA, PETG lub PLA z krótkim włóknem węglowym. Zwiększa głównie sztywność i stabilność wymiarową, ale nie wytrzymałość na uderzenia – ta często spada. Wymaga dyszy hartowanej ze stali lub z węglika wolframu, bo krótkie włókna węglowe niszczą mosiądz po kilkuset gramach.
- Filament świecący w ciemności – PLA z glinianem strontu. Efektowny, ale też ścierny. Dysza hartowana.
- Filament z ciągłym włóknem węglowym – specjalna technologia (np. Markforged), gdzie do matrycy nylonowej wtapiany jest ciągły rdzeń z włókna. Wytrzymałość rośnie wielokrotnie w porównaniu z czystym nylonem. Wymaga dedykowanej drukarki.
Wskazówka: Jeśli kupujesz filament z włóknem węglowym lub szklanym i masz standardową mosiężną dyszę, przygotuj się na jej szybką wymianę. Wymiana dyszy na stalową hartowaną to koszt 20–60 zł, ale chroni głowicę drukującą przed zniszczeniem.
Czym są żywice do drukarek 3D?
Drukarki żywiczne (SLA, DLP, MSLA) zamiast stopionego filamentu używają ciekłej żywicy fotopolimerowej, utwardzanej warstwa po warstwie za pomocą światła UV. Wydruki są znacznie dokładniejsze niż z FDM, z gładką powierzchnią i ostrymi detalami. To dlatego modele do malowania, biżuteria, protezy dentystyczne czy elementy jubilerskie drukuje się właśnie w żywicy.
Dostępne rodzaje żywic:
- Standardowa (standard) – sztywna, krucha. Do figurek, modeli, prototypów wizualnych.
- ABS-like – mniej krucha, bardziej odporna na uderzenia.
- Elastyczna (flexible) – gumowata, do części, które mają się wyginać.
- Wytrzymała (tough / engineering) – do elementów funkcjonalnych.
- Odlewnicza (castable) – wypala się bez pozostałości w piecu odlewniczym, używana przez jubilerów.
- Dentystyczna – certyfikowana do kontaktu z jamą ustną.
- Przezroczysta – po polerowaniu daje efekt szkła.
Żywica nieutwardzona jest toksyczna – zawiera akrylany uczulające przez kontakt ze skórą i drogi oddechowe. Przy pracy z żywicą zawsze zakładaj rękawice nitrylowe i pracuj z wentylacją. Nawet żywice opisywane jako roślinne czy zmywalne wodą zawierają te same grupy chemiczne. Wody po myciu wydruków nie wolno wylewać do kanalizacji – najpierw naświetl ją lampą UV lub wynieś na słońce, żeby utwardzić resztki żywicy, a dopiero potem odfiltruj i wyrzuć do odpadów stałych.
Cena żywicy: 80–200 zł za litr, w zależności od rodzaju i producenta.
Czy drukarka 3D może drukować z metalu?
Przemysłowe drukarki 3D drukują z metalu od lat – stali nierdzewnej (316L), tytanu (Ti-6Al-4V), stopów niklu (IN718, IN625), aluminium (AlSi10Mg) i wielu innych. Technologie PBF (laserowe stapianie proszku) i DED (osadzanie z energią skupioną) dają części o gęstości zbliżonej do odlewów.
Dla entuzjastów domowych granica przebiega jednak dość wyraźnie. Druk metalowy w domu jest niedostępny w rozumieniu prawdziwych maszyn PBF czy DED – kosztują one setki tysięcy złotych.
Jest jednak opcja pośrednia: filamenty metalowe, takie jak BASF Ultrafuse 316L, drukuje się na zwykłej drukarce FDM. Filament zawiera dużo proszku ze stali nierdzewnej w polimerowym spoiwie. Po wydrukowaniu część trafia do pieca, gdzie usuwa się spoiwo (debinderyzacja) i spiekanie nadaje jej właściwości metaliczne. Całość kurczy się o kilkanaście procent – to trzeba uwzględnić już na etapie projektowania modelu. Usługa spiekania jest płatna i realizowana przez wyspecjalizowane firmy.
Jaki materiał wybrać na początek?
Jeśli masz drukarkę FDM i nie wiesz, od czego zacząć – zacznij od PLA. To materiał, który wybacza błędy, drukuje się bez ogrzewania stołu, nie wymaga obudowy i jest dostępny w każdym sklepie z akcesoriami za rozsądną cenę. Zanim zrozumiesz swoją drukarkę i jej zachowanie, PLA da Ci szansę na dobre wydruki bez walki z fizycznym kurczeniem się tworzywa.
Scenariusze wyboru materiału:
- Figurki, modele, dekoracje – PLA.
- Części użytkowe, uchwyty, pojemniki – PETG lub ABS.
- Elementy na zewnątrz, odporne na UV – ASA (podobny do ABS, ale odporny na promieniowanie UV) lub PETG.
- Elastyczne uszczelki, etui, elementy amortyzujące – TPU.
- Części narażone na ścieranie, przekładnie – nylon (PA).
- Szczegółowe modele, figurki do malowania, biżuteria – żywica SLA/MSLA.
- Wysoka odporność cieplna i mechaniczna – PC lub PEEK (wymaga odpowiedniego sprzętu).
Jeśli masz drukarkę żywiczną, zacznij od standardowej żywicy sztywnej. Jest najtańsza, najłatwiejsza w obsłudze i da Ci dobry obraz możliwości maszyny.
Przydatne porównanie dla niezdecydowanych: PLA czy PETG – co wybrać, a jeśli rozważasz ABS, warto też zajrzeć do szczegółowego opisu właściwości tworzywa ABS.
Wskazówka: Nie kupuj dużych szpul nowego materiału na pierwsze próby. Zacznij od 250–500 g, sprawdź, czy filament dobrze współpracuje z Twoją drukarką, i dopiero wtedy inwestuj w kilogram lub więcej. Zawilgocony lub słabej jakości filament o nierównej średnicy może zepsuć większość wydruków niezależnie od ustawień.
Czy materiały do druku 3D są bezpieczne?
Bezpieczeństwo druku 3D to temat, który często jest bagatelizowany przez entuzjastów i jednocześnie przesadzany przez krytyków. Prawda leży pośrodku i zależy od materiału.
PLA jest jednym z bezpieczniejszych filamentów – emituje podczas druku stosunkowo mało lotnych związków organicznych. Nie oznacza to jednak, że drukować można w zamkniętym pokoju bez wentylacji. Drobne cząstki ultradrobne (UFP) powstają przy każdej technologii FDM i nie są obojętne dla układu oddechowego.
ABS i ASA emitują znacznie więcej lotnych produktów rozkładu, w tym styren. Drukowanie z ABS bez wentylacji w mieszkaniu to zły pomysł – szczególnie przy dzieciach i zwierzętach.
Żywice są najbardziej wymagające pod względem bezpieczeństwa. Nieutwardzona żywica uczula przez kontakt ze skórą i drogi oddechowe. Rękawice nitrylowe i wentylacja to absolutne minimum.
Osobny temat to kontakt z żywnością. Wydruk z certyfikowanego filamentu food-safe nie jest automatycznie bezpieczny do kontaktu z żywnością – w mikroszczelinach między warstwami gromadzą się bakterie, a mosiężne dysze mogą zawierać śladowe ilości ołowiu. Regulacje UE (rozporządzenie 10/2011) dotyczą surowców, a nie gotowych wydruków FDM. Jeśli potrzebujesz kontaktu z żywnością, używaj form żywicznych do odlewania w bezpiecznych materiałach.
Jak przechowywać filamenty i dlaczego wilgoć jest problemem?
Filament chłonie wilgoć z powietrza i to dotyczy prawie wszystkich materiałów, nie tylko nylonu. PETG, TPU, PC, ABS, a nawet PLA – każdy z nich absorbuje wodę w różnym stopniu. Efekty są zawsze podobne: trzaskanie podczas druku, nitkowanie, matowa i porowata powierzchnia.
Temperatury suszenia filamentów:
- PLA – 45–50°C przez 4–6 godzin.
- PETG – ok. 65°C przez 4–6 godzin.
- ABS / ASA – 60–80°C przez 4–6 godzin.
- Nylon (PA) – 70–80°C przez 8–12 godzin.
- TPU – 50–60°C przez 4–6 godzin.
Do suszenia można użyć dedykowanej suszarki do filamentów (koszt 80–200 zł) lub zwykłego piekarnika z termometrem. Po wyschnięciu przechowuj filament w szczelnym pojemniku lub worku próżniowym z saszetkami silikażelu.
Jeśli chcesz dowiedzieć się więcej o tym, co to w ogóle jest filament i jak go dobierać, przeczytaj o filamentach do drukarek 3D.
Co drukuje drukarka 3D poza tworzywami sztucznymi – przegląd materiałów przemysłowych
Poza filamentami i żywicami świat materiałów do druku 3D jest znacznie szerszy. Ceramika, metal, beton, a nawet materiały biologiczne – każdy z nich trafia do innej branży i wymaga innej maszyny.
Ceramika – drukowana jako zawiesina (proszek ceramiczny zawieszony w żywicy UV) lub pasta. Tlenek glinu (Al₂O₃) daje twardość i odporność termiczną. Tlenek cyrkonu (ZrO₂) – wytrzymałość na zginanie i odporność na pękanie, stąd jego popularność w stomatologii (korony ceramiczne). Po wydrukowaniu część musi przejść debinderyzację i spiekanie w wysokiej temperaturze, co powoduje kilkunastoprocentowy skurcz.
Beton i zaprawy cementowe – wielkoformatowe drukarki budowlane wytłaczają warstwy zaprawy i betonów drobnoziarnistych. Norma ISO/ASTM 52939:2023 obejmuje wymagania dla addytywnego budownictwa. Domy z betonu drukowanego 3D są już realizowane komercyjnie.
Materiały biologiczne – biodrukowanie używa hydrożeli na bazie alginianu, żelatyny czy kolagenu do tworzenia rusztowań komórkowych i modeli tkanek. To wciąż dziedzina badawcza, nie produkcyjna.
Cztery główne grupy materiałów według przeglądów naukowych to polimery, metale, ceramika i kompozyty. Polimery dominują ze względu na niską cenę i łatwość przetwarzania. Metale idą do lotnictwa, motoryzacji i medycyny. Ceramika – do zastosowań wymagających odporności termicznej. Kompozyty – gdy potrzeba zwiększyć sztywność lub wytrzymałość bez dramatycznego wzrostu masy.
Podsumowanie
Materiały do drukarek 3D to szerokie spectrum – od taniego filamentu PLA po proszki ze stali nierdzewnej spiekane laserowo. Dobór materiału zawsze zależy od technologii druku i zastosowania wydruku. Dla większości osób zaczynających przygodę z drukiem 3D najlepszym wyborem jest PLA jako pierwszy filament – jest prosty, bezpieczny i dostępny. PETG sprawdza się, gdy potrzebujesz czegoś mocniejszego i odporniejszego na wilgoć. Żywica daje precyzję i estetykę niedostępną dla FDM. Metal i ceramika to terytorium przemysłowe, poza zasięgiem domowych drukarek.
FAQ
Q: Czy można drukować z gumy na zwykłej drukarce FDM?
A: Tak, TPU (termoplastyczny poliuretan) to elastomer dostępny w formie filamentu. Drukuje się go w 220–240°C. Do miękkich odmian (85A i poniżej) potrzebny jest ekstruder direct drive.
Q: Czy filament PLA i PETG można mieszać w jednym wydruku?
A: Tak, jeśli drukarka ma dwie głowice lub system podwójnego ekstruzji. Stosuje się to do druku z podporami – PLA jako materiał główny, PETG jako podpora łatwa do oddzielenia, bo oba słabo do siebie przylegają.
Q: Ile kosztuje wydruk typowego przedmiotu, np. uchwytu?
A: Przy cenie filamentu 80 zł/kg zużycie 30–50 g to koszt materiału rzędu 2,5–4 zł. Do tego doliczyć trzeba prąd i zużycie dyszy. Całkowity koszt wydruku domowego małej części to zwykle 5–15 zł.
Q: Czy ABS można drukować bez obudowy?
A: Technicznie tak, ale wydruki często się odklejają od stołu lub pękają między warstwami z powodu skurczu. Obudowa stabilizuje temperaturę wokół druku i mocno ogranicza te problemy. Bez niej ABS jest trudny do opanowania.
Q: Czy druk 3D z żywicy jest droższy niż z filamentu?
A: Koszt materiału jest porównywalny lub wyższy – litr żywicy kosztuje 80–200 zł, a kilogram filamentu 60–120 zł. Do tego dochodzi koszt alkoholu IPA do mycia wydruków i lamp UV do utwardzania. Całkowity koszt na wydruk bywa wyższy niż przy FDM.
Weryfikacja i redakcja
Za redakcję i weryfikację artykułu odpowiadają:
Joanna Lewandowska. Specjalistka ds. automatyki i integracji. Absolwentka kierunku Automatyka i Robotyka na Akademii Górniczo-Hutniczej im. Stanisława Staszica w Krakowie.
Piotr Woźniak. Doświadczony redaktor technologiczny. Absolwent kierunku Dziennikarstwo i Komunikacja Społeczna na Uniwersytecie Warszawskim.
Opublikuj komentarz